Axiale Werkzeughalter-Serie
Gerade Inline-Halter parallel zur Hauptdrehspindelachse ausgerichtet, ideal für Planfräsen, Stirnbohren, Reiben und axiales Gewindeschneiden.
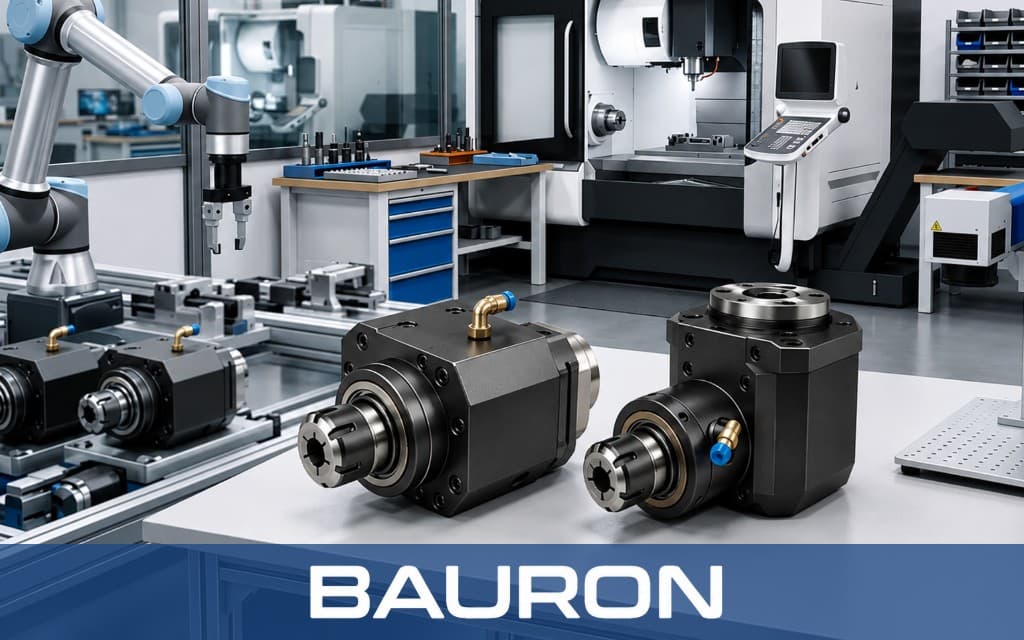
Bauron fertigt hochpräzise CNC-Drehmaschinen-Lösungen für angetriebene Werkzeuge, die Hochgeschwindigkeitsfräsen, Querbohren, außermittiges Gewindeschneiden und Keilnutfräsen in einer einzigen Drehaufspannung ermöglichen.
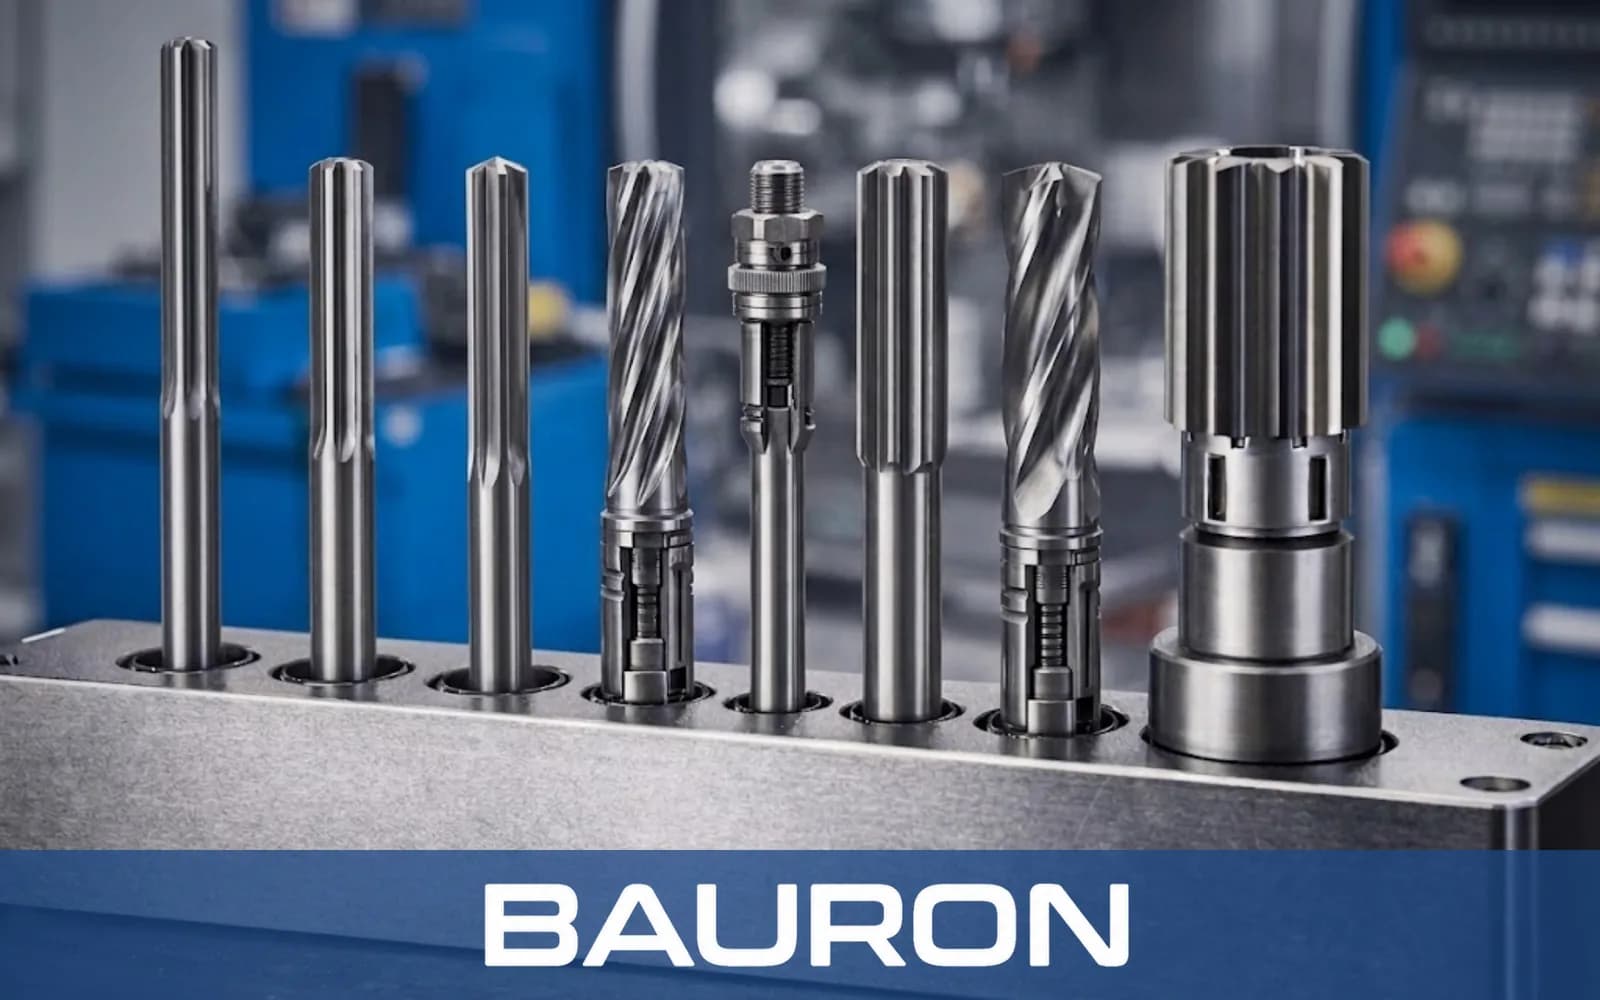
Die Integration angetriebener Werkzeuge auf CNC-Drehzentren eliminiert sekundäre Fräsaufspannungen, verkürzt die Gesamtzykluszeiten pro Teil drastisch und verhindert Umspann-Rundlauffehler. Bei Bauron werden unsere angetriebenen Werkzeughalter mit G2.5 dynamischer Auswuchtung (bis 12.000 U/min), schwerlast-vorgespannten Lagereinheiten und Kegelrad- oder Planetengetriebe-Architekturen gebaut. Ob Planfräsen, axiales Tiefbohren oder Seitennuten in zähem Legierungsstangenmaterial – unsere angetriebenen Einheiten liefern maximale Drehmomentübertragung, geringe Spindelvibration und hohe Positionsgenauigkeit. Diese Komplettbearbeitung eignet sich für gedrehte Wellen, Naben und Gehäuse für die Automatisierungsbranche.
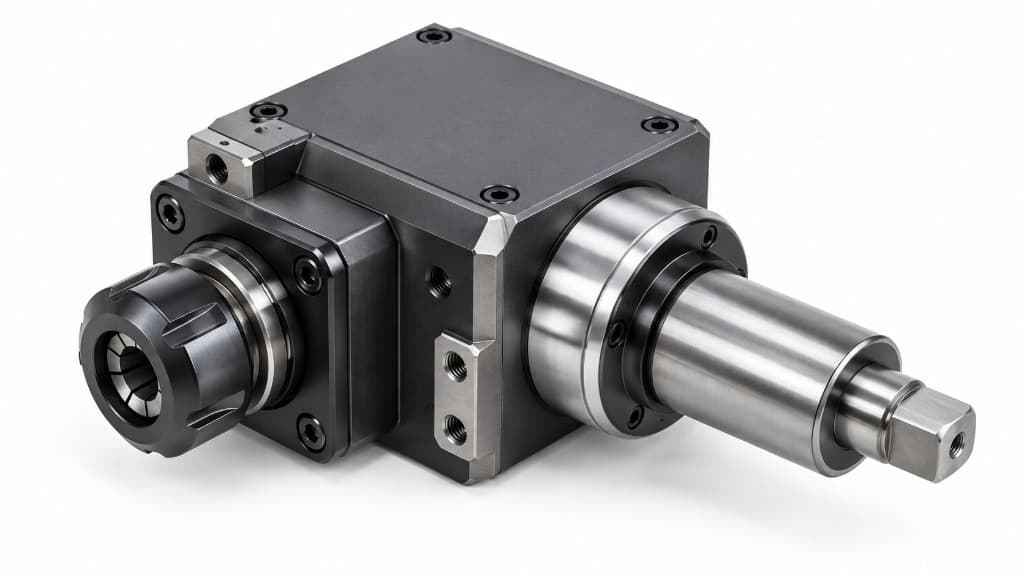
Rechtwinklig angetriebener Halter für Seitennuten, Querbohren und Außendurchmesser-Profilierung auf CNC-Drehmaschinen; seine ER-Spannzange kann auch einen Sonderbohrer für nicht standardmäßige Querbohrungsdurchmesser aufnehmen.
Gerade Inline-Halter parallel zur Hauptdrehspindelachse ausgerichtet, ideal für Planfräsen, Stirnbohren, Reiben und axiales Gewindeschneiden.
Rechtwinklige Halter senkrecht zur Hauptspindelachse positioniert, optimiert für Seitennuten, Querbohren, Keilnutfräsen und Außendurchmesser-Profilierung.
Einstellbare Drehmomentkupplung und axialer Kompensationsmechanismus, der Gewindebohrerbruch beim Sackloch-Gewindeschneiden verhindert.
Steife 90°-Dornenhalter konstruiert für schweres Planfräsen, Anfasen und breites Nutfräsen mit Wendeschneidplatten-Fräsern.
Getriebeverstärkte axiale Halter mit bis zu 12.000 U/min für Mikrofräsen und Feinsthartmetallbohren in Medizin- und Formenbauteilen.
Schwerlast-Keilnut-Aufnahmen mit hoher Struktursteifigkeit und außergewöhnlicher Drehmomentübertragung unter schweren Schnittbelastungen.
Präzisions-Verzahnungsschaft-Aufnahmesysteme für schnelle Werkzeugwechsel und vielseitige Winkelausrichtung.
ER-Spannzangenfutter (ER25, ER32) für CNC-Werkzeuge mit Rundschaft, Planfräserdorne und modulare Schnellwechsel-Adapterschnittstellen.
Interne Kühlmittelkanäle für 20 bis 30 bar Dauerdruck ausgelegt, mit Hochdruckoptionen für bis zu 70 bar Betrieb vorbereitet.
Wenn Standard-Antriebseinheiten die engen Maschinenverkleidungsgrenzen nicht einhalten können oder spezielle Spindelversatz-Anforderungen bestehen, bietet Bauron kundenspezifische Ingenieurdienstleistungen, gestützt auf seine Kompetenzen in der Sonderwerkzeugfertigung. Unser technisches Team konstruiert maßgeschneiderte angetriebene Werkzeughalter für Ihr spezifisches Maschinenmodell:
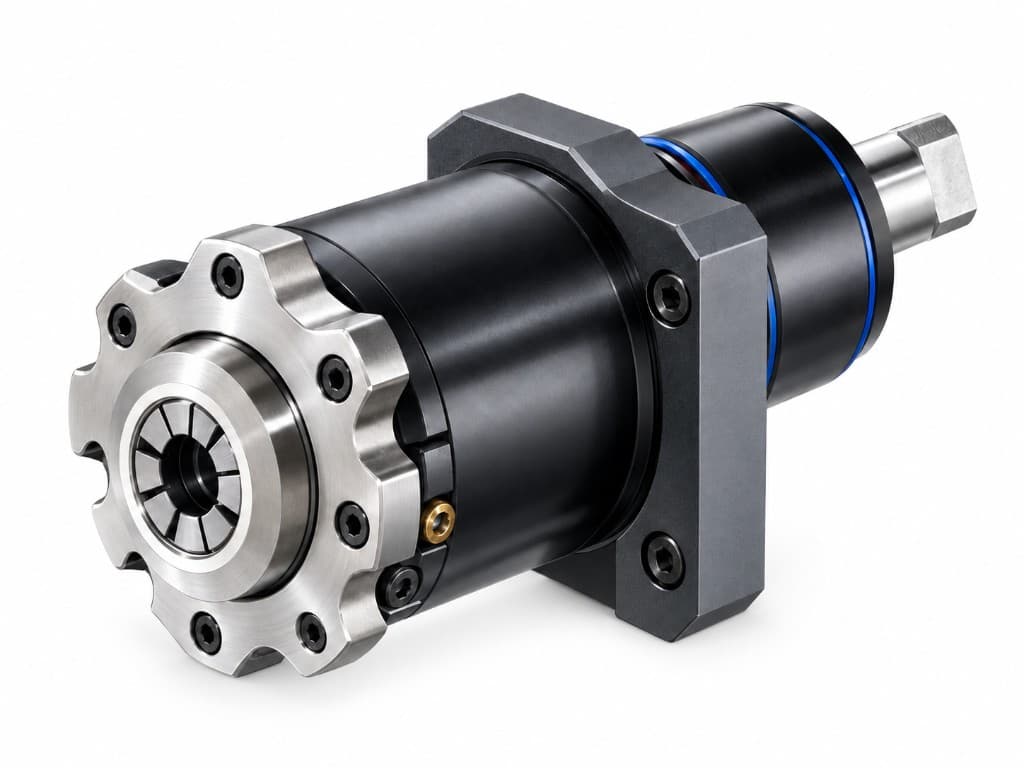
Getriebeverstärkter Axialhalter mit hoher Drehzahl für Mikrofräsen und feine Hartmetall-Bohrarbeiten – gut geeignet für Hartmetall-Sonderwerkzeuge mit kleinem Durchmesser.
1:1 Direktantrieb, 1:2 Drehzahlmultiplikatoren oder 2:1 Hochdrehmoment-Untersetzungen, abgestimmt auf Ihre Bearbeitung.
Nasengehäuse mit erweiterter Reichweite und schlanke Gehäuseprofile für enge Mehrrevolvermaschinen.
Capto, HSK und kundenspezifische Dorndurchmesser, passend zu Ihrem bestehenden Werkzeugsystem.
Direkt nach Ihren Maschinen-CAD-Modellen oder Revolverzeichnungen gebaut.
Ein axialer angetriebener Werkzeughalter richtet sein Schneidwerkzeug parallel zur Drehspindel-Mittellinie aus, um Stirnbohren, Gewindeschneiden und Stirnfräsen durchzuführen. Ein radialer angetriebener Werkzeughalter positioniert das Werkzeug im 90-Grad-Winkel zur Spindel-Mittellinie für Seitenfräsen, Querbohren und Außendurchmesser-Keilnutfräsen.
Standard Bauron Werkzeughalter sind dynamisch auf G2,5 bei 6.000 U/min ausgewuchtet, während Hochgeschwindigkeits-Axialmodelle auf G2,5 bei 10.000 bis 12.000 U/min ausgewuchtet sind, um Spindelvibration zu minimieren und die Lagerlebensdauer zu verlängern.
Ja. Unsere angetriebenen Halter verfügen über interne Kühlmittelkanäle mit Viton- und NBR-Labyrinth-Dichtungen, ausgelegt für Standard-Kühlmitteldruck von 20 bis 30 bar und geeignet für Hochdruckaufbauten bis 70 bar.
Die Kompatibilität hängt von Ihrem Revolvertyp (BMT oder VDI), der Basisgröße (z. B. BMT55 oder VDI40), dem Antriebszapfentyp und dem Lochkreismuster ab. Sie können Ihr Maschinenmodell und Ihre Revolverspezifikationen an Bauron senden, um eine kostenlose Kompatibilitätsprüfung zu erhalten.
Steigern Sie den Ausstoß Ihrer Drehmaschine mit präzisionsgefertigten CNC-Drehmaschinen-Angetriebenen Werkzeugen. Kontaktieren Sie Bauron noch heute, um einen Anwendungsingenieur zu konsultieren, die Revolverkompatibilität zu prüfen oder ein Angebot für Sonderwerkzeuge anzufordern.
Bauron arbeitet mit Herstellern zusammen, um Werkzeuggeometrie, Substrat, Beschichtung, Reichweite, Maschinenbedingungen und Fertigungsanforderungen für Standard- und Sonder-CNC-Werkzeuge zu prüfen.
Ihre Anforderungen einreichen