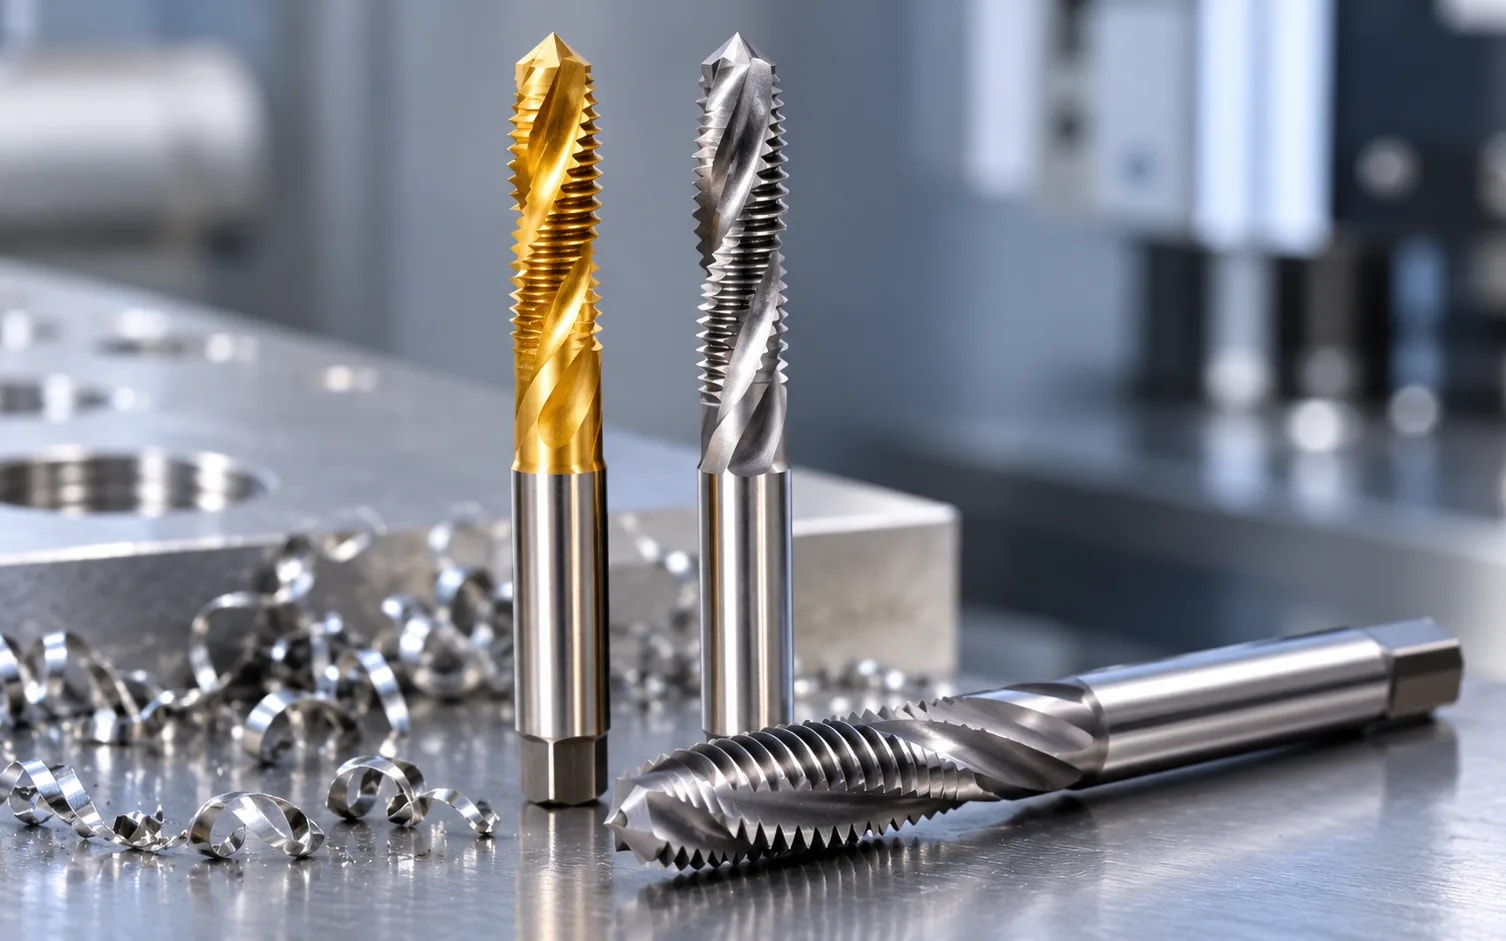
Schälanschnitt-Gewindebohrer schieben die Späne nach vorne, vor dem Werkzeug her, und sind deshalb die Standardwahl für Durchgangsbohrungen. Spiralnut-Gewindebohrer fördern die Späne zurück nach oben aus der Bohrung heraus und sind deshalb die Standardwahl für Sacklöcher. Dieser eine Unterschied in der Spanrichtung bestimmt in der Werkstatt die meisten Entscheidungen bei der Auswahl von Gewindebohrern.
Die falsche Wahl ist eine häufige Ursache für Gewindebohrerbruch, raue Gewinde und Ausschussteile. Dieser Leitfaden erklärt, wie die beiden Gewindebohrer arbeiten, wo sie jeweils ihre Stärken haben und wie Schneidstoff und Beschichtung die Standzeit beeinflussen.
Was sind Schälanschnitt-Gewindebohrer und wie funktionieren sie?
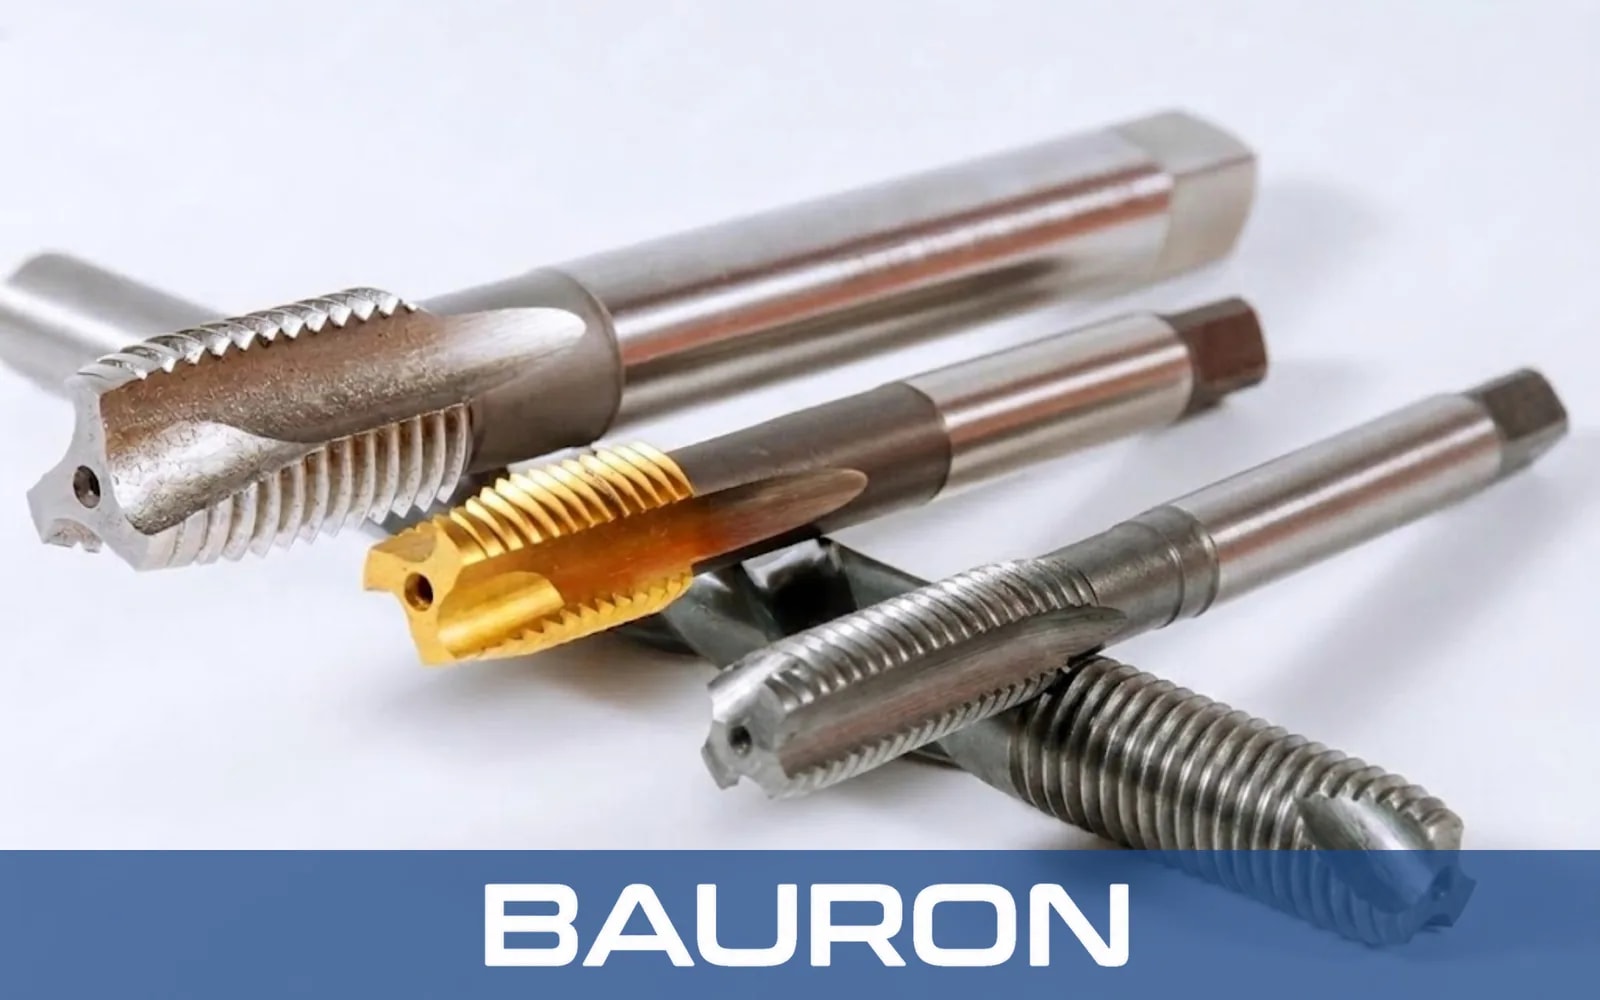
Schälanschnitt-Gewindebohrer, in der Werkstatt oft auch Gewindebohrer Form B genannt, haben gerade Nuten und vorne an der Spanfläche einen schrägen Anschliff. Dieser schräge „Schälanschnitt“ schert den Span ab und treibt ihn nach vorne, unten aus der Bohrung heraus.
Weil die Späne nie zurück durch die bereits geschnittenen Gewindegänge wandern, erzeugen Schälanschnitt-Gewindebohrer saubere Gewinde und klemmen nur selten durch Spänestau. Ihre Nuten sind außerdem flacher als die von Handgewindebohrern mit Geradenut oder Spiralnut-Gewindebohrern, sodass ein dickerer Kern stehen bleibt. Dieser zusätzliche Querschnitt sorgt für mehr Torsionsfestigkeit, weshalb sie in der Regel höhere Schnittgeschwindigkeiten vertragen.
Was sind Spiralnut-Gewindebohrer und wie funktionieren sie?
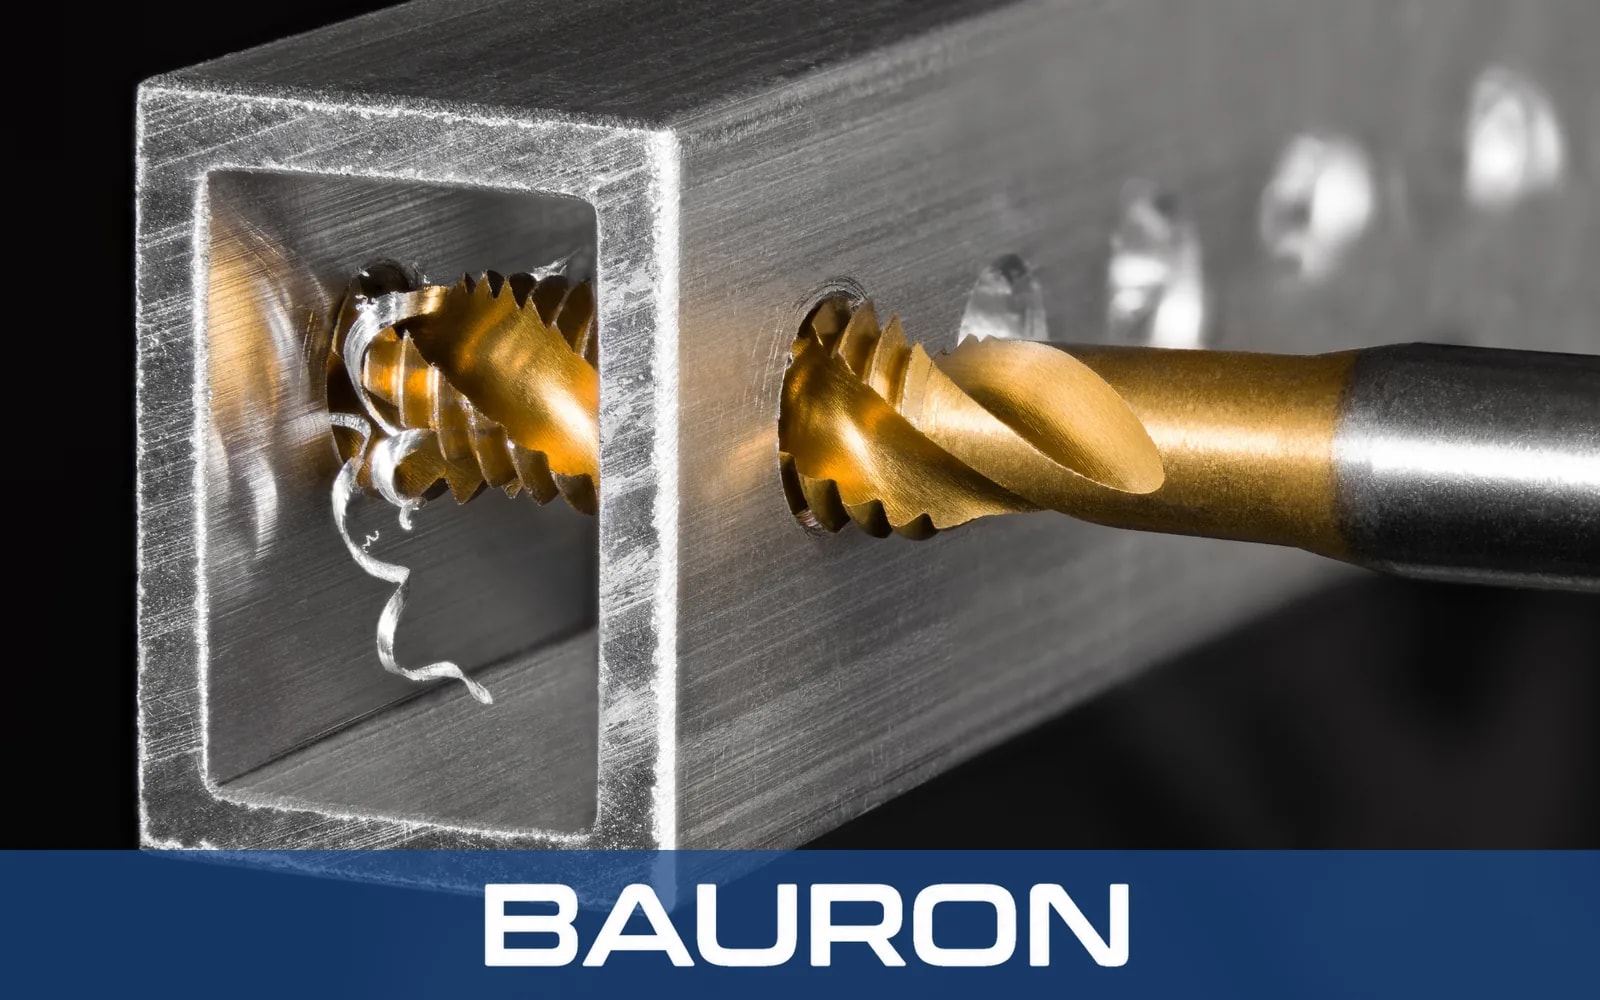
Spiralnut-Gewindebohrer haben wendelförmige Nuten wie ein Spiralbohrer. Bei Rechtsgewinden hebt ein Rechtsdrall die Späne nach oben aus der Bohrung, während der Gewindebohrer vorschiebt.
Der Drallwinkel ist entscheidend:
- Flacher Drall (etwa 15°): Stabilere Schneidkanten für härtere oder zähere Werkstoffe wie legierte und rostfreie Stähle.
- Steiler Drall (etwa 40–45°): Schnellere Spanabfuhr bei weichen, langspanenden Werkstoffen wie Aluminium, Kupfer und manchen Kunststoffen.
Spiralnut-Gewindebohrer haben meist einen kurzen Anschnitt wie ein Fertigschneider-Gewindebohrer oder einen nur wenig längeren Anschnitt (etwa 1,5–3 Gänge), sodass sie bis dicht an den Grund eines Sacklochs schneiden können.
Warum nicht überall Spiralnut-Gewindebohrer verwenden?
Ihre tieferen Nuten lassen einen dünneren Kern stehen, was das übertragbare Drehmoment senkt. In Durchgangsbohrungen können sich die nach oben geförderten Späne zudem um den Gewindebohrer wickeln und beim Rücklauf die fertigen Gewindegänge verkratzen.
Was sind die wichtigsten Unterschiede zwischen Schälanschnitt- und Spiralnut-Gewindebohrern?
| Merkmal | Schälanschnitt-Gewindebohrer | Spiralnut-Gewindebohrer |
|---|---|---|
| Nutform | Gerade, mit schrägem Schälanschnitt | Wendelförmig (typisch 15°–45°) |
| Spanrichtung | Nach vorne, vor dem Gewindebohrer her | Nach hinten, aus der Bohrung heraus |
| Ideale Bohrungsart | Durchgangsbohrungen | Sacklöcher |
| Typischer Anschnitt | Mittelschneider (etwa 3–5 Gänge) | Fertigschneider oder kurz (etwa 1,5–3 Gänge) |
| Kernfestigkeit | Höher | Geringer |
| Schnittgeschwindigkeit | In der Regel höher | Mittel |
| Hauptrisiko | Spänestau am Grund von Sacklöchern | Spanwickel in Durchgangsbohrungen; Bruch bei hohem Drehmoment |
Geht die Bohrung ganz durch, beginnen Sie mit einem Schälanschnitt-Gewindebohrer. Endet sie im Bauteil, beginnen Sie mit einem Spiralnut-Gewindebohrer. Der Gewindebohrer-Konstruktionsleitfaden von Bauron erklärt Anschnittlängen und Nutformen ausführlicher.
Welche Schneidstoffe und Beschichtungen bieten die beste Verschleißfestigkeit?
Der Schneidstoff des Gewindebohrers bestimmt Zähigkeit und Warmfestigkeit. Die Beschichtung bestimmt Reibung, Spanfluss und wie lange die Schneide scharf bleibt.
| Schneidstoff | Stärken | Typischer Einsatz |
|---|---|---|
| HSS (M2) | Zäh, preiswert, fehlerverzeihend | Allgemeiner Stahl, Aluminium, Instandhaltung |
| HSS-E / Kobalt (M35, M42) | Bessere Warmhärte und Abriebfestigkeit | Edelstahl, legierter Stahl, größere Stückzahlen |
| Pulvermetallurgisch hergestellter HSS | Feines, gleichmäßiges Gefüge; widersteht Ausbrüchen und Verschleiß | CNC-Serienfertigung, zähere Legierungen |
| Vollhartmetall | Sehr hohe Härte und Verschleißfestigkeit; spröde | Gusseisen, gehärteter Stahl, steife CNC-Aufspannungen |
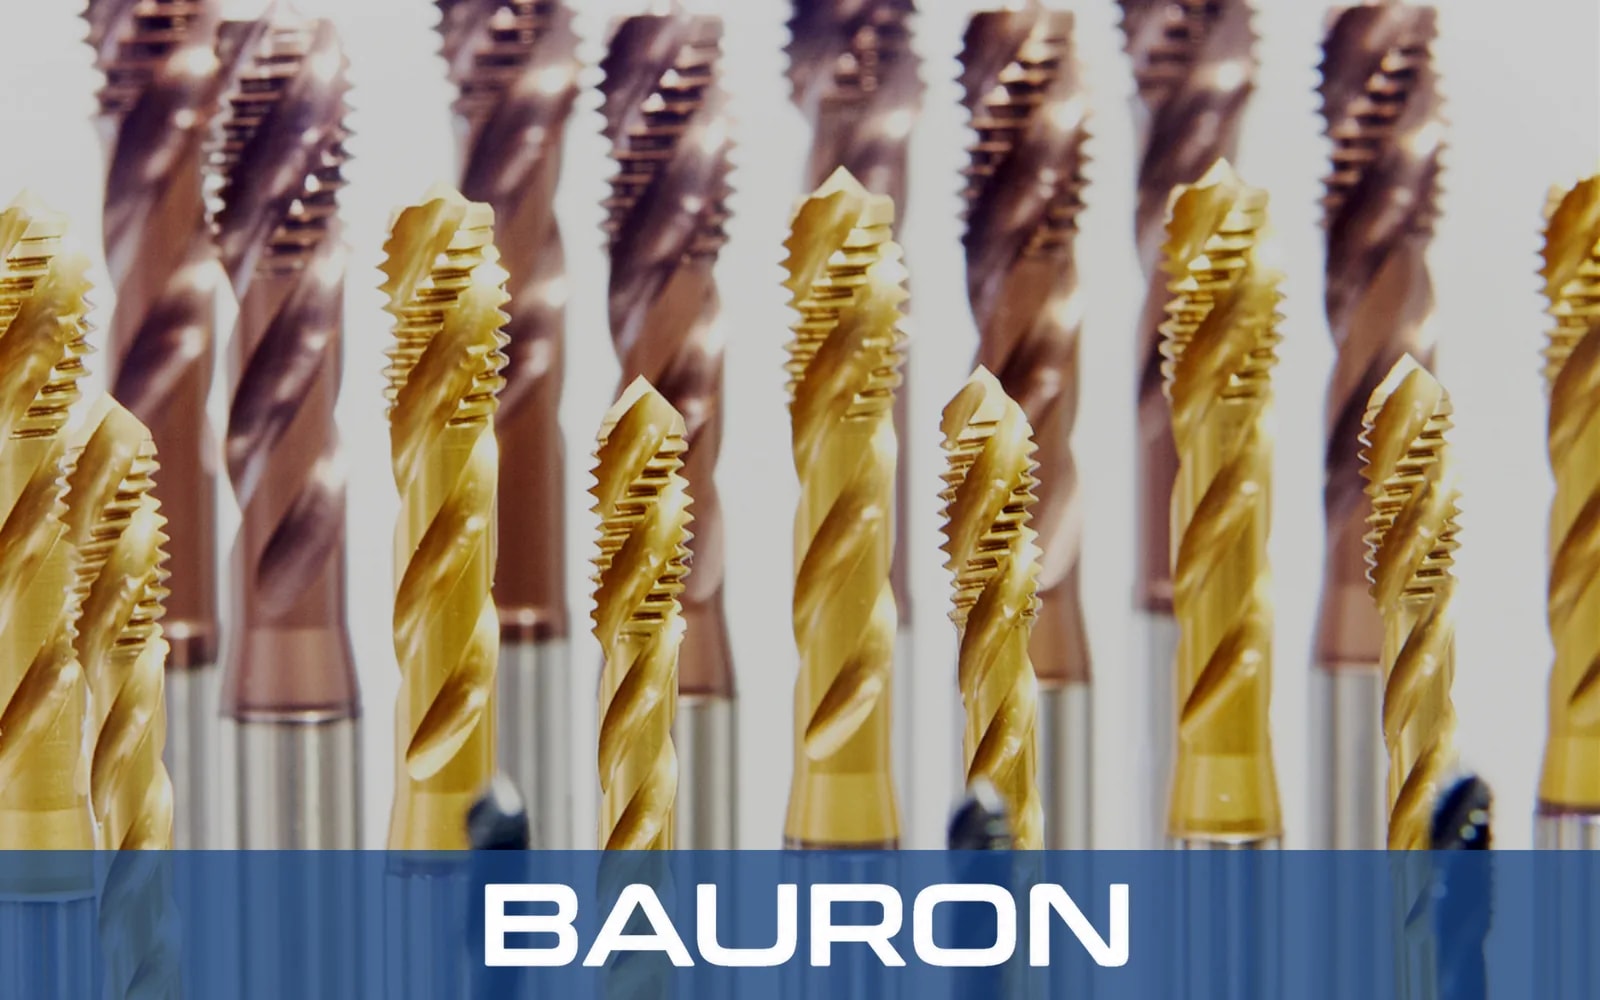
Die meisten Gewindebohrer haben zusätzlich eine dünne Oberflächenbeschichtung. Eine gute Beschichtung hilft dem Gewindebohrer, ruhiger zu schneiden und länger scharf zu bleiben, und verhindert, dass Metall an ihm anhaftet. Wählen Sie für Stahl und Edelstahl eine harte Beschichtung, die Wärme gut verträgt. Wählen Sie für Aluminium, Kupfer und Kunststoffe einen glatten, polierten Gewindebohrer, an dessen Schneiden sich weicher Werkstoff nicht aufbauen kann. Unser Leitfaden zu Schaftfräser-Beschichtungen vergleicht dieselben Beschichtungsfamilien bei Fräswerkzeugen.
Sehr harte Gewindebohrer halten auf modernen, stabilen CNC-Maschinen am längsten. Auf älteren Maschinen oder beim Gewindeschneiden von Hand hält ein zäherer Kobalt-Gewindebohrer meist länger, weil er weniger leicht ausbricht oder abbricht.
Wo werden Schälanschnitt- und Spiralnut-Gewindebohrer in der Industrie eingesetzt?
| Anwendung | Bohrungsart | Empfohlener Gewindebohrer |
|---|---|---|
| M8 × 1,25 durchgehend in einem Halter aus Edelstahl 304 | Durchgangsbohrung | Schälanschnitt, Kobalt-HSS mit TiCN |
| M6-Sacklöcher in einem Hydraulikblock aus Aluminium 6061 | Sackloch | Spiralnut mit steilem Drall, blank oder CrN |
| 1/2-13-Gewinde in Montageplatten aus Stahl für den Stahlbau | Durchgangsbohrung | Schälanschnitt, HSS dampfangelassen |
| Sacklöcher in einem Getriebegehäuse aus Stahl 4140 | Sackloch | Spiralnut mit flachem Drall, TiAlN |
| Pumpengehäuse aus Grauguss | Durchgangsbohrung oder Sackloch | Geradenut oder Schälanschnitt; Gusseisen bildet pulvrige Späne, die keine wendelförmige Abfuhr brauchen |
Wie wirkt sich das Kernlochbohren mit dem Spiralbohrer auf das Gewindeschneiden aus?
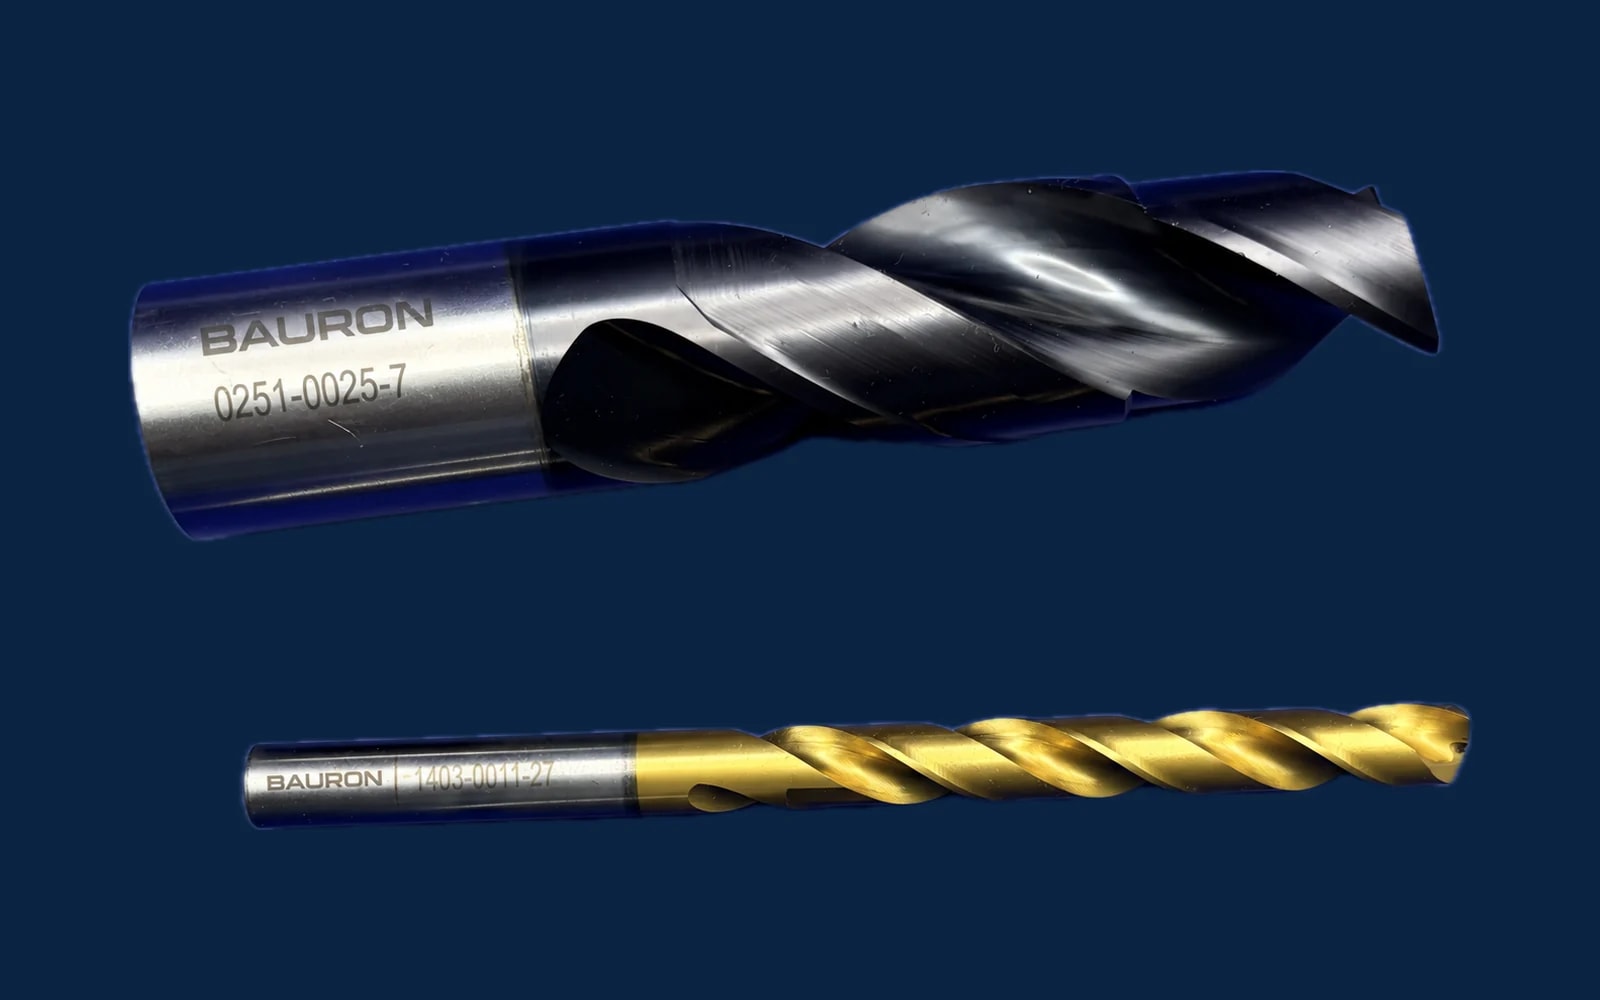
Die Gewindequalität beginnt mit der Bohrung. In der Abfolge aus Kernlochbohren und Gewindeschneiden bestimmt der Spiralbohrer in Standardlänge den Kerndurchmesser, die Geradheit und den Oberflächenzustand, mit denen der Gewindebohrer arbeiten muss. Verwenden Sie den richtigen Kernlochbohrer (6,8 mm für M8 × 1,25, #7 für 1/4-20 UNC) und halten Sie den Bohrer scharf, denn eine kaltverfestigte Bohrungswand in Edelstahl verkürzt die Standzeit des Gewindebohrers schnell.
Bohren Sie Sacklöcher, die mit Schälanschnitt-Gewindebohrern geschnitten werden, so tief, dass unterhalb des letzten vollen Gewindegangs Raum für die Späne bleibt.
Lohnt sich ein Satz Schälanschnitt-Gewindebohrer?
Ein Satz Schälanschnitt-Gewindebohrer für gängige Größen (zum Beispiel M3–M12 oder #4–1/2" UNC) eignet sich für Instandhaltungswerkstätten und Metallbaubetriebe, die überwiegend Gewinde in Durchgangsbohrungen schneiden. Fertigungslinien kaufen meist einzelne Gewindebohrer, die auf einen Werkstoff und eine Maschine abgestimmt sind. Anbieter wie Bauron helfen weiter, wenn ein Auftrag eine Sondergeometrie, einen Anschnitt oder eine Beschichtung erfordert, die Standardsätze aus dem Katalog nicht abdecken.
Was sind die häufigsten Probleme beim Gewindeschneiden und wie beheben Sie sie?
| Problem | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Gewindebohrer bricht am Grund eines Sacklochs | Schälanschnitt-Gewindebohrer staut Späne; Bohrung zu flach | Auf einen Spiralnut-Gewindebohrer wechseln oder tiefer bohren |
| Späne wickeln sich in Durchgangsbohrungen um den Gewindebohrer | Spiralnut-Gewindebohrer zieht lange Späne nach oben | Einen Schälanschnitt-Gewindebohrer verwenden |
| Übermaß oder ausgerissene Gewinde in Aluminium | Aufbauschneide, unzureichende Schmierung | Blanken oder CrN-beschichteten Gewindebohrer mit steilem Drall und einen geeigneten Kühlschmierstoff verwenden |
| Schneller Verschleiß in Edelstahl | Wärme, Kaltverfestigung, falscher Schneidstoff | Kobalt-HSS mit TiCN verwenden, die Schnittgeschwindigkeit senken und Kühlschmierstoff direkt an die Schneidzone bringen |
| Trichterförmig aufgeweitete oder konische Gewinde | Fluchtungsfehler zwischen Spindel und Bohrung | Synchrongewindeschneiden oder ein Gewindeschneidfutter mit Pendelausgleich verwenden |
| Ausgebrochene Zähne an Hartmetall-Gewindebohrern | Schwingungen oder Rundlauffehler der Spindel | Steifigkeit verbessern oder auf PM-HSS wechseln |
Die meisten Ausfälle von Gewindebohrern gehen auf drei Ursachen zurück: die falsche Nutform für die Bohrung, ein falsch gebohrtes Kernloch oder unzureichende Schmierung.
Welchen Gewindebohrer sollten Sie wählen?
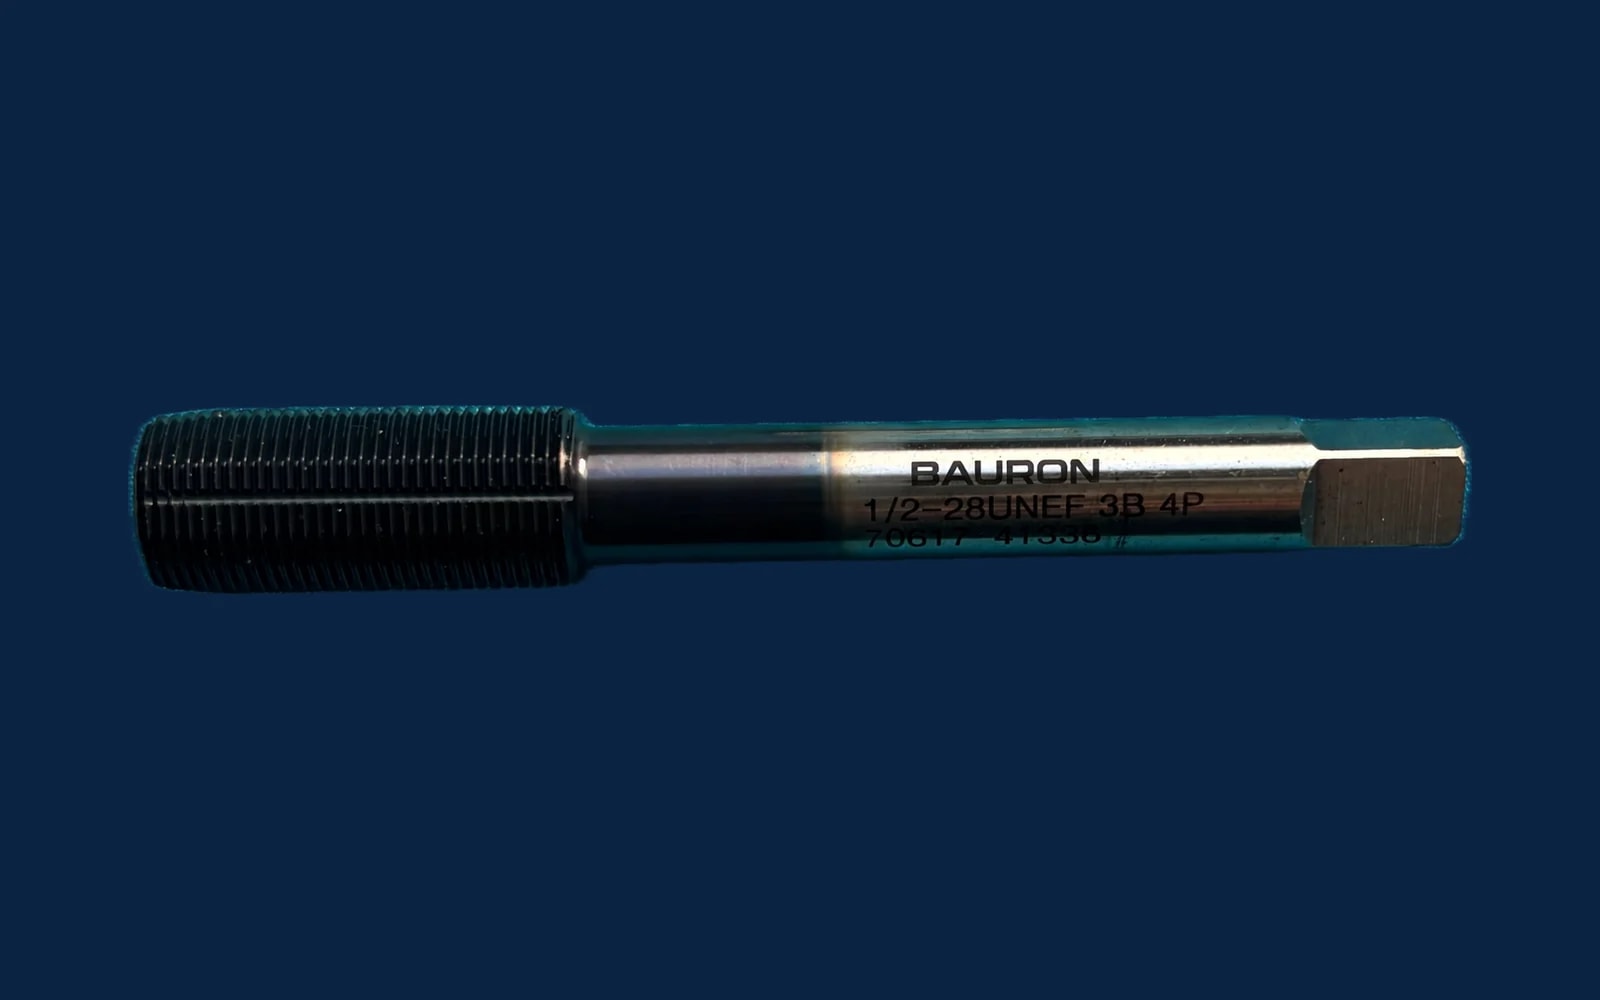
Entscheidend ist, wohin die Späne sollen. Schälanschnitt-Gewindebohrer schieben die Späne vor sich her, eignen sich daher für Durchgangsbohrungen und laufen dank ihres stärkeren Kerns schneller. Spiralnut-Gewindebohrer ziehen die Späne aus der Bohrung, eignen sich daher für Sacklöcher, wobei der Drallwinkel auf den Werkstückwerkstoff abgestimmt wird.
Stimmen Sie danach Schneidstoff und Beschichtung des Gewindebohrers auf Werkstück und Maschine ab, und beginnen Sie mit einer sauber gebohrten Bohrung im richtigen Durchmesser. Wer diese drei Entscheidungen richtig trifft, vermeidet die meisten Gewindebohrerbrüche und Ausschussgewinde. Bei ungewöhnlichen Werkstoffen, Gewindeformen oder Stückzahlen kann ein Werkzeugspezialist wie Bauron einen Gewindebohrer empfehlen oder genau für die Aufgabe fertigen: Entdecken Sie unsere Gewindebohrer, starten Sie eine Sonderwerkzeug-Konstruktion oder fordern Sie ein Angebot an.