Zentrierender Einstieg
Der 3-bis-5-Gänge-Anschnitt führt den Gewindebohrer in die Kernloch-Vorbohrung.
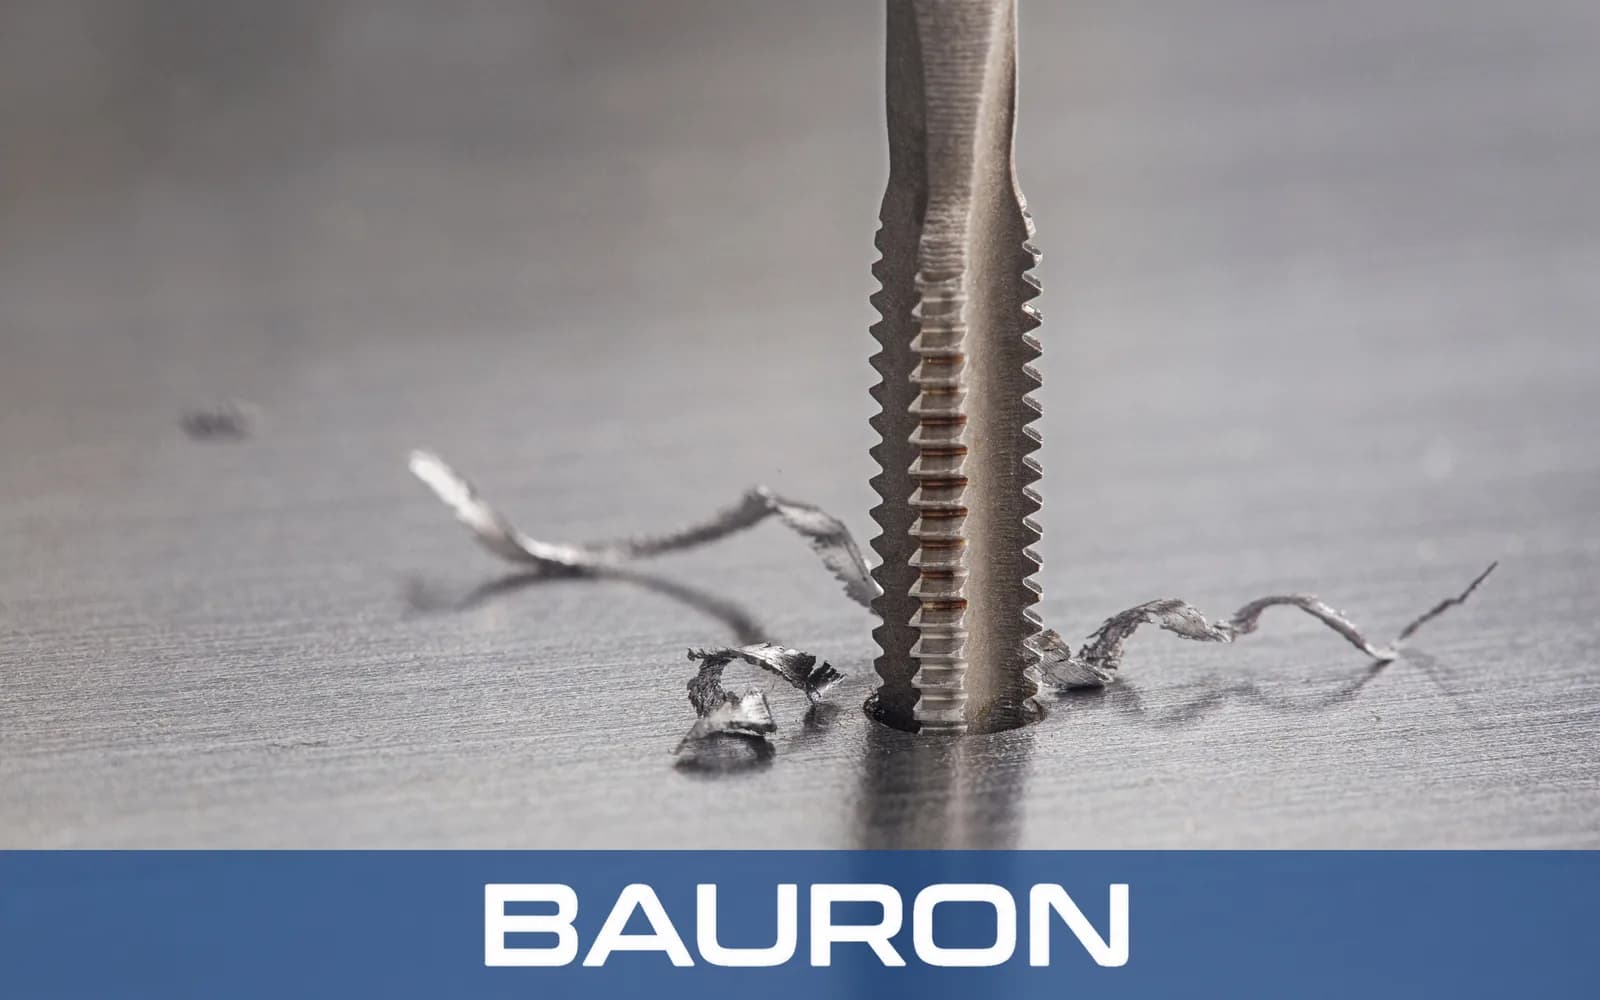
Mittelschneider-Gewindebohrer sind universelle Innengewindeschneidwerkzeuge mit einem mittleren Anschnitt über die ersten 3 bis 5 Gewindegänge. Diese Geometrie balanciert Startführung mit Gewindereichweite und ermöglicht es, mit einem Gewindebohrer viele Durchgangslöcher zu schneiden oder Sacklöcher für einen Fertigschneiderdurchgang vorzubereiten.
Der 3-bis-5-Gänge-Anschnitt führt den Gewindebohrer in die Kernloch-Vorbohrung.
Mehrere Vorlaufzähne teilen den Schnitt, um das Anlaufdrehmoment beim Hand- und Maschinengewindeschneiden beherrschbar zu halten.
Vollprofil-Zähne hinter dem Anschnitt vervollständigen das Innengewinde beim Vorschub des Werkzeugs.
Geradenut-, Schälanschnitt- oder Spiralnut-Geometrien kontrollieren Späne entsprechend den jeweiligen Bohrung- und Werkstoffbedingungen.
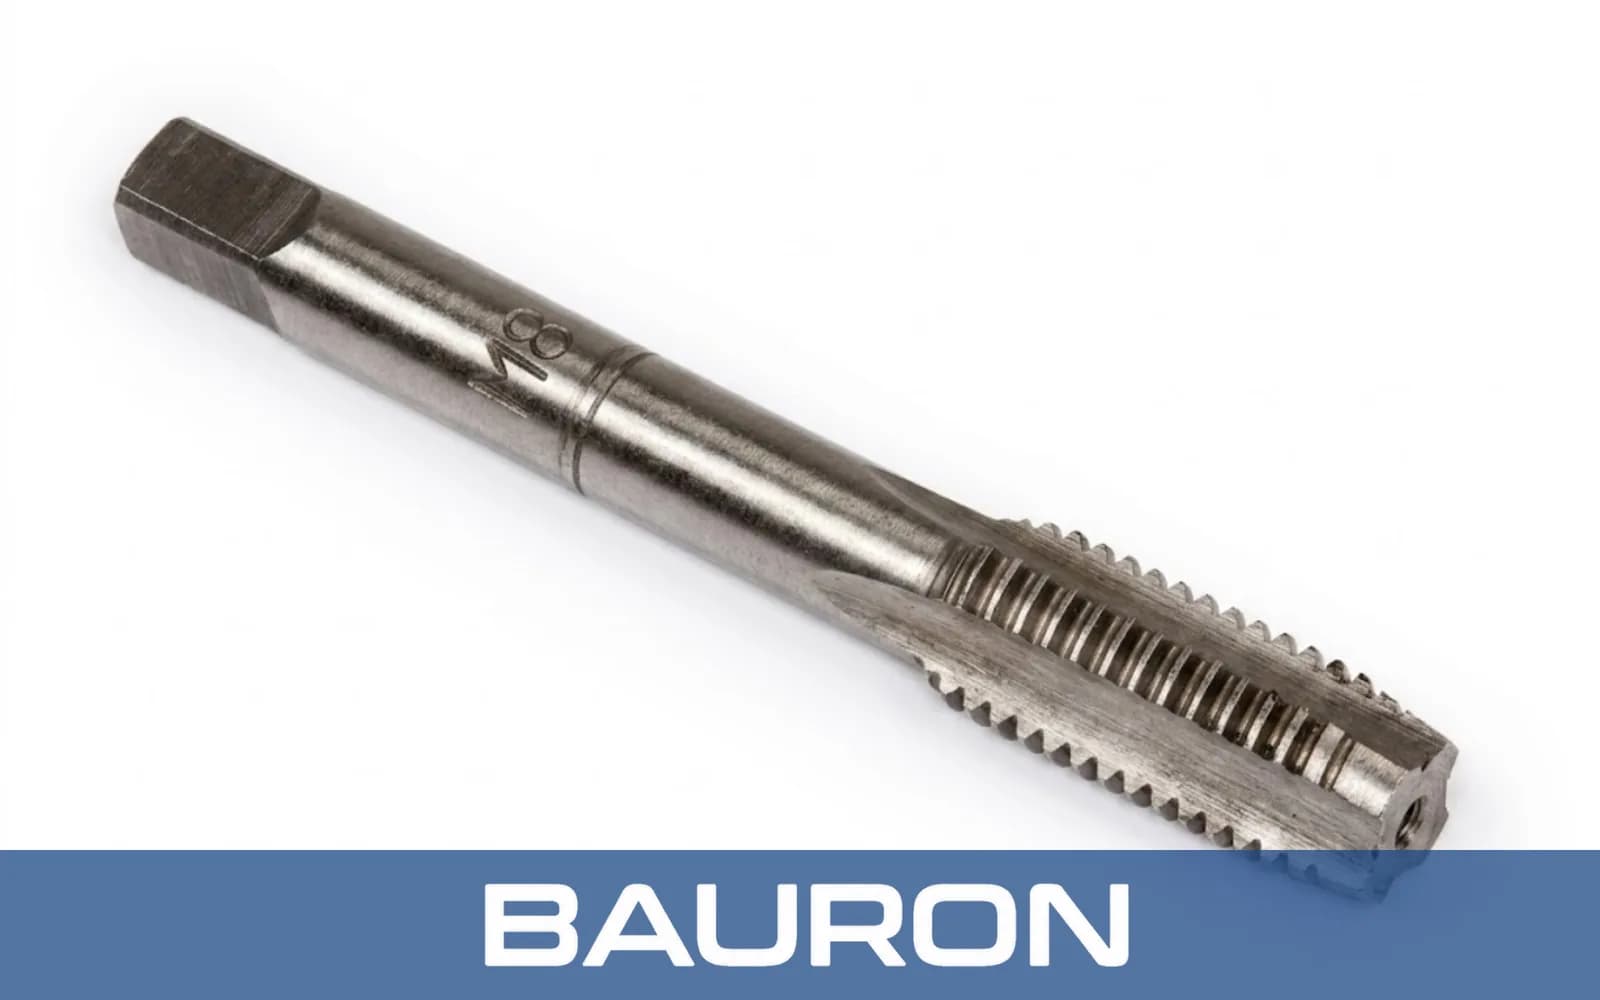
Der mittlere Anschnitt unterstützt Durchgangsgewindeschneiden und anfängliche Sackloch-Durchgänge.
Der Anschnitt verteilt die Schnittbelastung auf mehrere Zähne, ohne die Länge eines Vorschneider-Anschnitts zu erfordern.
Geschliffene Gewindegeometrie unterstützt saubere Steigungslinien bei Abstimmung auf die erforderliche Passung und die Betriebsbedingungen.
Geradenut-, Schälanschnitt- und Spiralnut-Ausführungen bieten unterschiedliches Spankontrollverhalten.
Mittelschneider können in passenden Größenbereichen oder zusammen mit Vorschneidern als Teil eines Fertigschneider-Satzes geliefert werden.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | #0 bis 2"+; metrisch M1,6 bis M50+ verfügbar |
| Anschnittprofil | 3 bis 5 konische Vorlaufgewindegänge; mittlerer Anschnitt |
| Gewindeformen | UNC, UNF, metrisch, NPT und Sondersteigungen |
| Nutgeometrie | Geradenut, Schälanschnitt oder Spiralnut |
| Schafttyp | Standard-Vierkantantrieb oder zylindrischer Schaft |
| Toleranz | Präzisionsoptionen der Klassen GH und H |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| HSS (Schnellarbeitsstahl) | Baustahl, Aluminium, Messing und Kunststoffe. | Schlagzähigkeit unterstützt zuverlässiges universelles Gewindeschneiden. |
| Kobalt (HSS-Co) | Edelstahl, Titan und Hochtemperaturlegierungen. | Verbesserte Warmhärte unterstützt die Schneidkantenstabilität bei erhöhten Temperaturen. |
| TiN-/TiAlN-Beschichtung | Automatisierte CNC-Produktion mit höherer Geschwindigkeit. | Erhöhte Oberflächenhärte und geringere Reibung können Aufschmierungen an den Gewindekanten reduzieren. |
HSS bietet Zähigkeit für allgemeines Gewindeschneiden, Cobalt verbessert die Warmhärte bei anspruchsvollen Legierungen, und TiN- oder TiAlN-Beschichtungen können die Reibung in der automatisierten Produktion senken. Für steifes maschinelles Gewindeschneiden in hohen Stückzahlen sind Mittelschneider-Geometrien auch als Vollhartmetall-Gewindebohrer erhältlich.
Führen kontrollierte synchronisierte Gewindeschneidzyklen für Durchgangs- und Sackloch-Gewindeanschnitte aus.
Spannen Mittelschneider in Revolvern oder Reitstock-Werkzeugaufnahmen für axiale Innengewinde.
Verwenden geeignete Gewindeschneidfutter für ausgerichtetes Werkstatt-Gewindeschneiden.
Drehen Handgewindebohrer mit Mittelschneider-Anschnitt unter direkter Kontrolle für Wartung, Montage und Kleinseriengewindeschneiden.
Schneidet Innengewinde durch offene Bauteile in einem kontrollierten Arbeitsgang.
Bewältigt routinemäßiges Innengewindeschneiden in Produktions- und Wartungsumgebungen.
Erstellt den Großteil des Gewindes, bevor ein Fertigschneider näher am Bohrungsgrund nachschneidet.
Stellt bestehende Innengewinde wieder her oder säubert sie, wenn die richtige Größe und Passung gewählt wird – eine Routineaufgabe im Maschinenservice für die Baumaschinenindustrie.
Die Anschnittlänge ist der Hauptunterschied. Vorschneider haben typischerweise 7 bis 10 Vorlaufgewindegänge, Mittelschneider 3 bis 5 und Fertigschneider 1 bis 2 zum Schneiden näher am Sacklochgrund.
Ein Mittelschneider kann ein Sackloch schneiden, hinterlässt aber aufgrund seines Anschnitts mehrere unvollständige Gewindegänge am Grund. Verwenden Sie anschließend einen Fertigschneider, wenn die Konstruktion Vollprofil-Gewinde näher am Grund erfordert.
Ein Größensatz unterstützt gängige Gewindedimensionen, während ein Vor-/Mittel-/Fertigschneider-Satz verschiedene Anschnittlängen für Anschneiden, allgemeines Schneiden und Sackloch-Fertigbearbeitung bereitstellt.
Die Schälanschnitt-Geometrie schiebt Späne vorwärts und eignet sich gut für das maschinelle Gewindeschneiden von Durchgangslöchern. Geradenuten werden häufig für kurzspanende Werkstoffe oder kontrollierte Handarbeit eingesetzt.
Anwendungsspezifische Optionen können nicht-standardmäßige Steigungen, verlängerte Schäfte, Innenkühlung, Nutgeometrien und Beschichtungen umfassen.
Bauron bietet Konstruktions- und Ingenieursunterstützung für kundenspezifische Gewindeabmessungen, Nutgeometrien, Schaftkonfigurationen, Kühlmittelzufuhr und anwendungsspezifische Beschichtungen. Teilen Sie uns die Gewinde- und Prozessanforderungen für eine technische Prüfung mit, einschließlich Anfragen zu Hartmetall-Sonderwerkzeugen.
Engineering kontaktieren