Nutenkonfiguration
Geradnuten eignen sich für allgemeine Durchgangs- und ununterbrochene Bohrungen. Linksspirale Nuten mit Rechtsschnitt drücken Späne nach vorne und verhindern das Einhaken über Keilnuten oder Querbohrungen.
Dieser technische Leitfaden wendet die Kernprinzipien der Werkzeugkonstruktion auf Reibahlengeometrie, Nutenteilung, Anfaswinkel und die kundenspezifische Entwicklung von Hochleistungs-CNC-Reibahlen an.
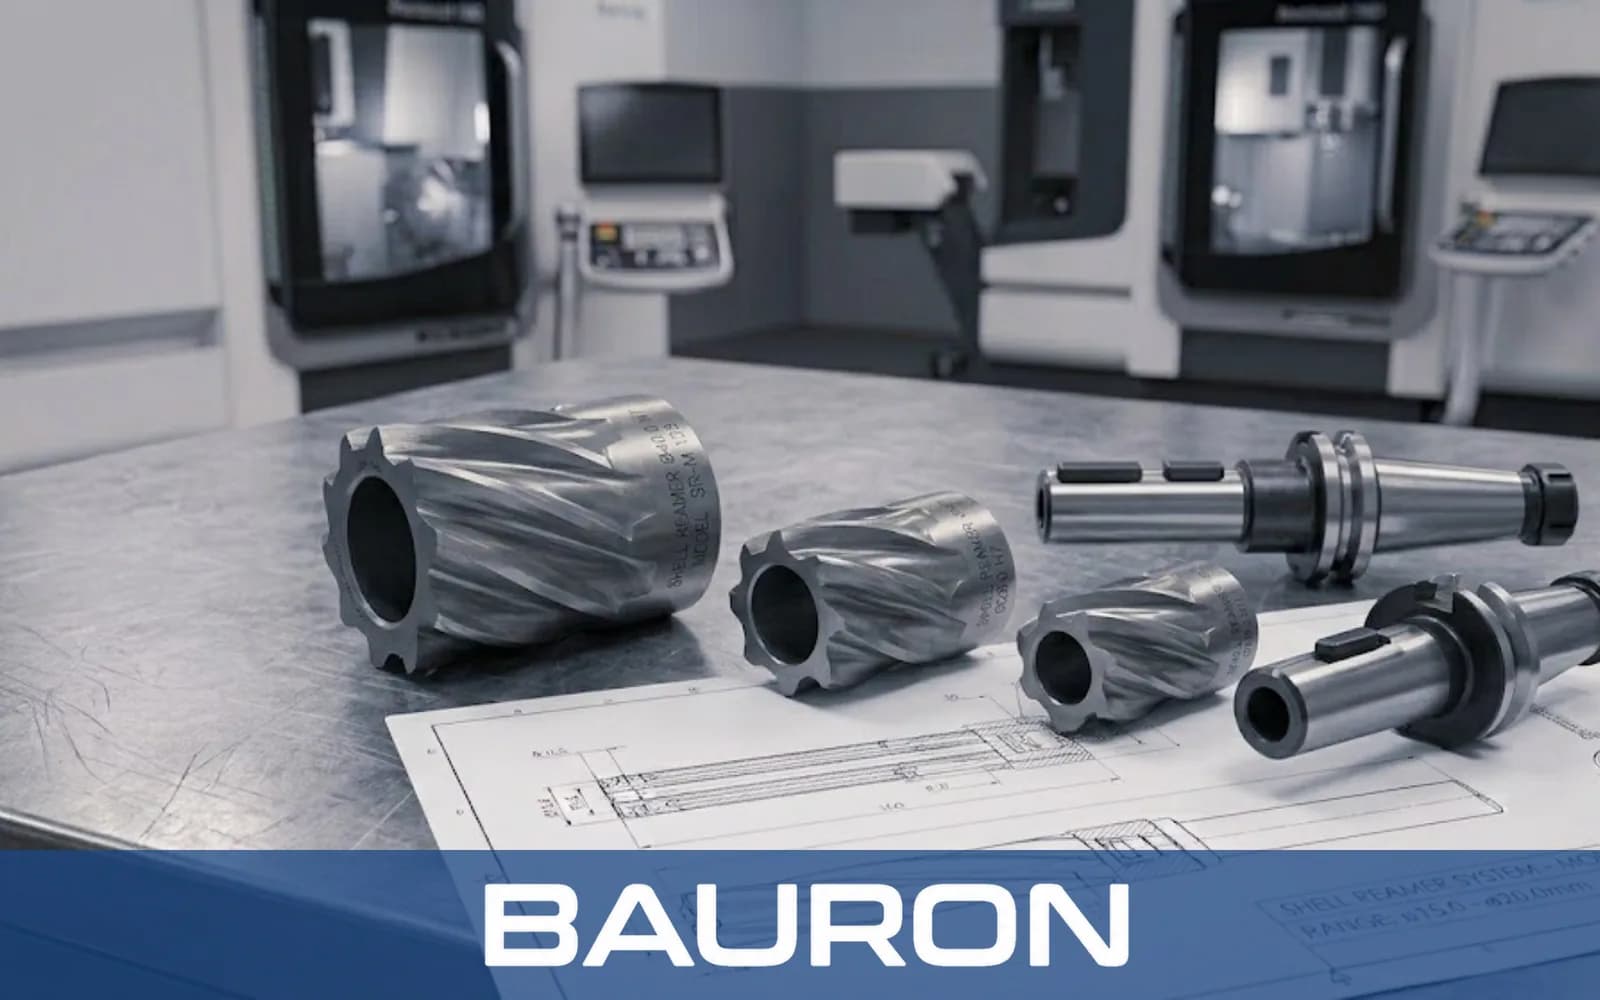
Die Optimierung des Reibahlendesigns ist essenziell für präzise Bohrungsrundheit, strenge Maßtoleranzen von H7 oder enger und spiegelglatte Oberflächengüten. Reiben ist ein Präzisions-Schlichtprozess, der dünne Materialschichten aus vorgebohrten Bohrungen abträgt. Effektive Sonderreibahlen balancieren Schneidenzahl, Fasenbreite, ungleiche Teilung und Spanabfuhrrichtung, um Rattern und Bohrungsmaßfehler zu vermeiden.
Geradnuten eignen sich für allgemeine Durchgangs- und ununterbrochene Bohrungen. Linksspirale Nuten mit Rechtsschnitt drücken Späne nach vorne und verhindern das Einhaken über Keilnuten oder Querbohrungen.
Variable Winkelabstände zwischen den Schneiden unterbrechen harmonische Resonanz, eliminieren Rattermarken und unterstützen die echte Rundheit.
Bei einer Maschinenreibahle übernimmt ein 45°-Primäranfaswinkel den Materialabtrag, während eine Sekundärfase oder ein Radius den Übergang glättet und hohe Oberflächengüten unterstützt.
Schmale kreisförmige Führungsfasen reduzieren die Schnittreibung entlang der Bohrungswand. Eine leichte Rückverjüngung verhindert Klemmen und Riefen beim Werkzeugrückzug.
Verwenden Sie scharfe Schneidkanten, hohe positive Spanwinkel, polierte Nutenkanäle und DLC- oder ZrN-Beschichtungen, um Materialverklebung und Aufbauschneidenbildung zu verhindern.
Feinstkorn-Vollhartmetall-Substrate, linksspirale Nuten, schmale Führungsfasen und warmfeste AlTiN- oder nACo-Beschichtungen unterstützen diese anspruchsvollen Werkstoffe.
Geradnuten mit negativer Spanwinkelpräparation und ultrafein mikroverrundeten Schneidkanten bewältigen hohe Härten ohne Schneidkanten-Mikroausbrüche.
Diamantbeschichtete PKD- oder Feinstkorn-Hartmetall-Reibahlen mit hohen Freiwinkeln widerstehen schnellem Durchmesserverschleiß, weil diese CNC-Werkzeugwerkstoffe ihre Schneide gegenüber abrasiven Füllstoffen behalten.
Standard-Reibahlen sind auf grundlegende Dezimalmaße und Standardtoleranzen beschränkt. Spezialisierte Reibahlen, gefertigt als individuelle Zerspanungswerkzeuge, können anwendungsspezifische Produktionsanforderungen erfüllen.
Die Kombination von Bohrungsmaßbearbeitung, Anfasen und Stirnschlichten in einem Durchgang kann die Zykluszeiten verkürzen.
Kundenspezifische Reibahlen können auf exakte Sub-Mikrometer-Durchmesser geschliffen werden, wie z. B. +0,005 mm / −0,000 mm, für spezifische Lagerpassungen oder Passstiftausrichtungen.
Helikale innere Kühlmittelzufuhr spült Mikrospäne sanft aus, verlängert die Werkzeugstandzeit und bewahrt die Bohrungs-Mikrooberflächengüte.
Bauron fertigt ein vollständiges Sortiment an Reibgeometrien, gruppiert nach Anwendung. Jedes Kategoriediagramm ist mit den spezifischen Reibahlentypen gepaart, die es enthält.
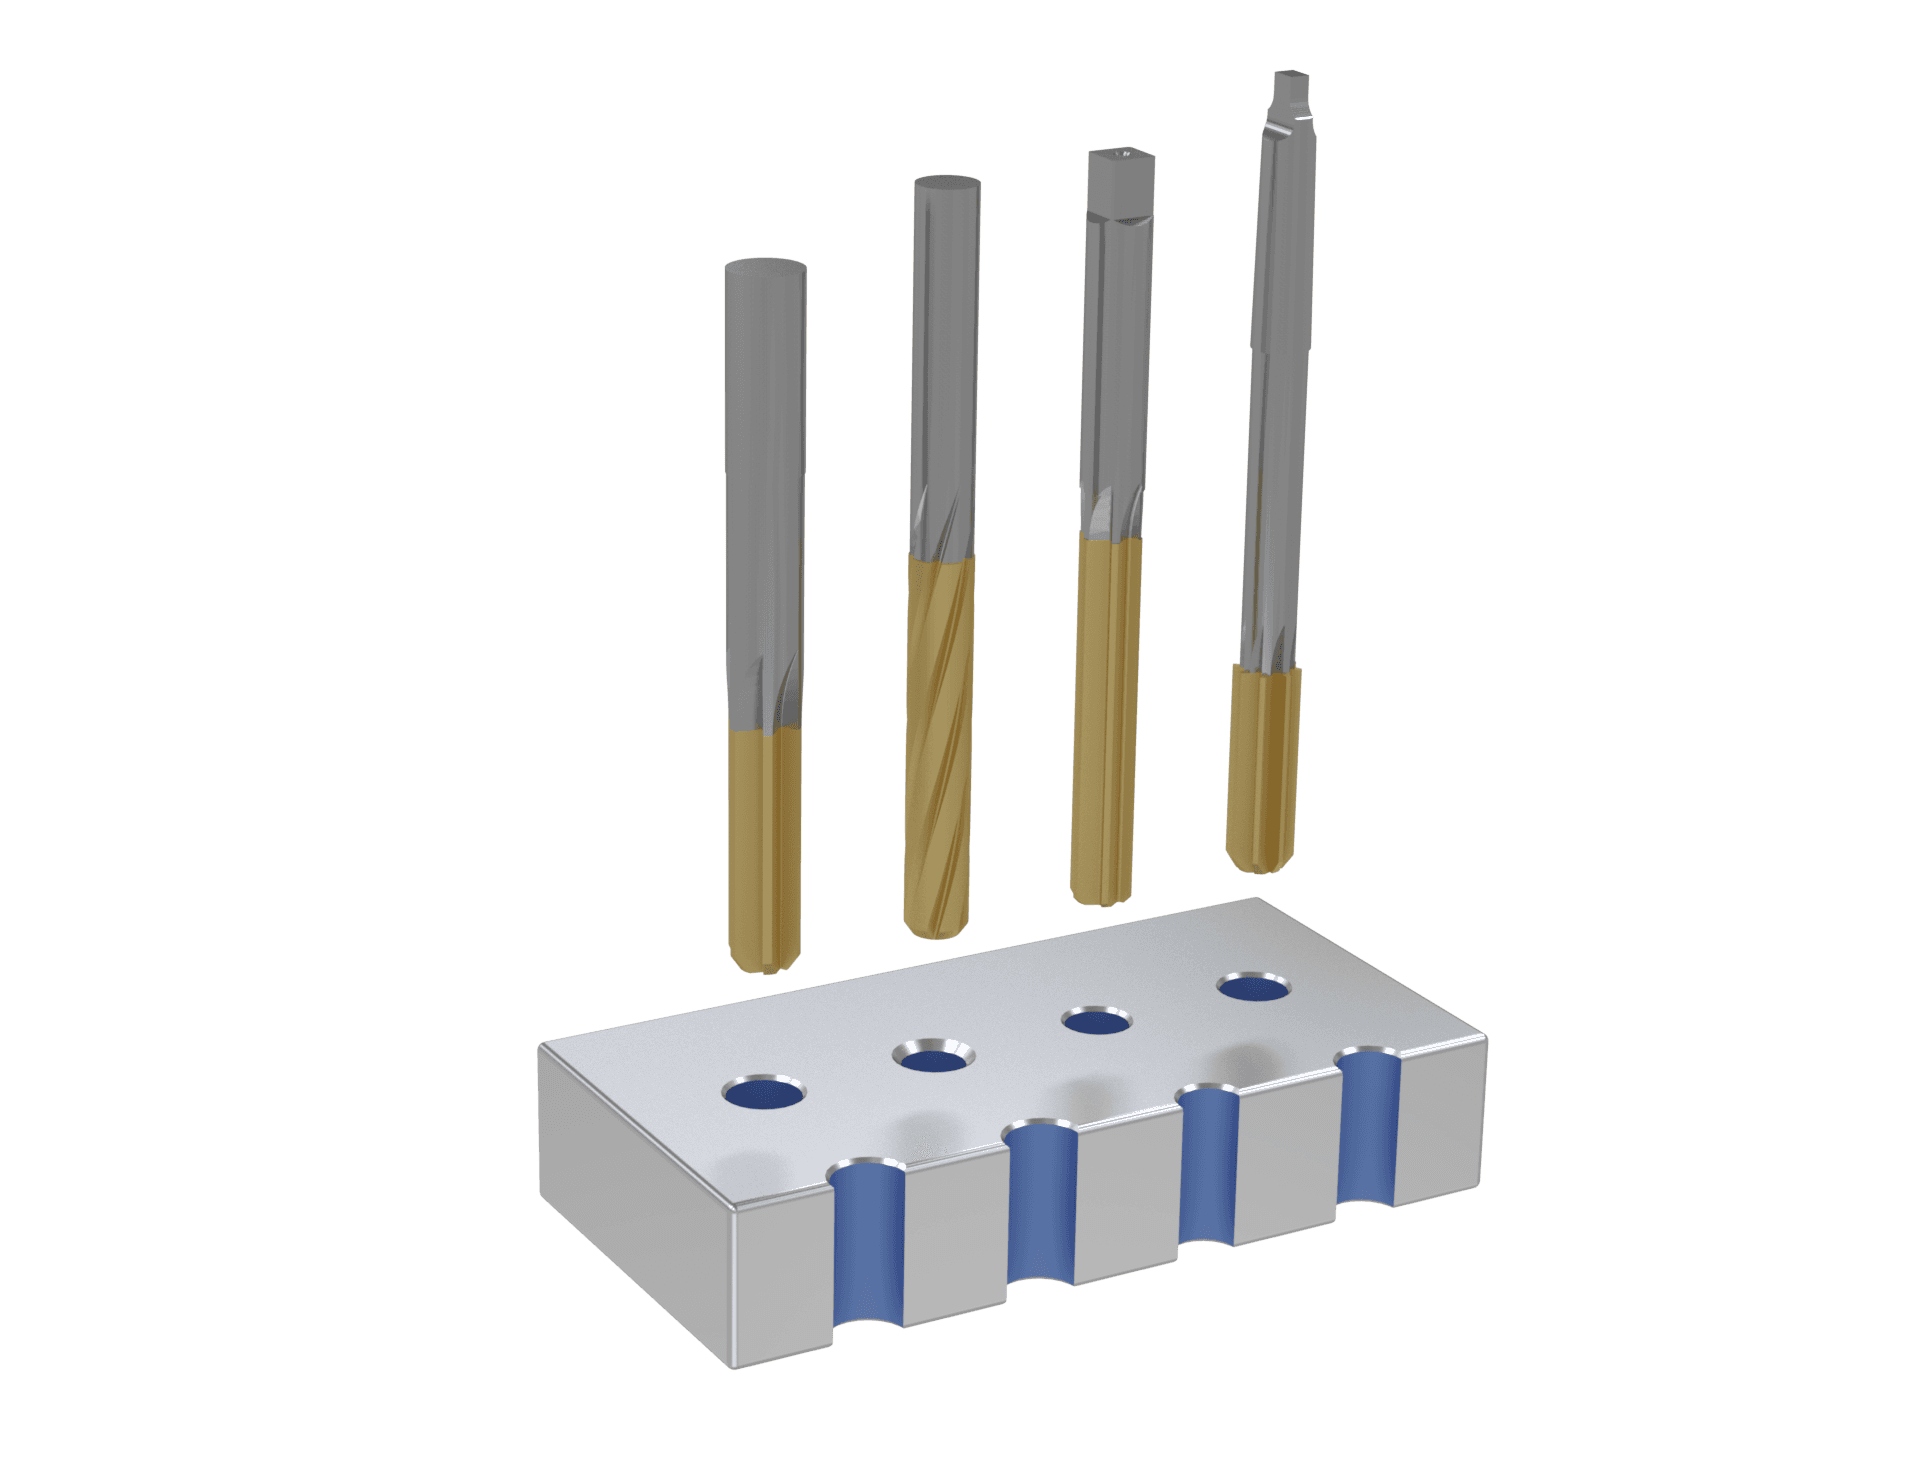
Präzise Bohrungsbearbeitung für Hand- und Maschinenreiboperationen.
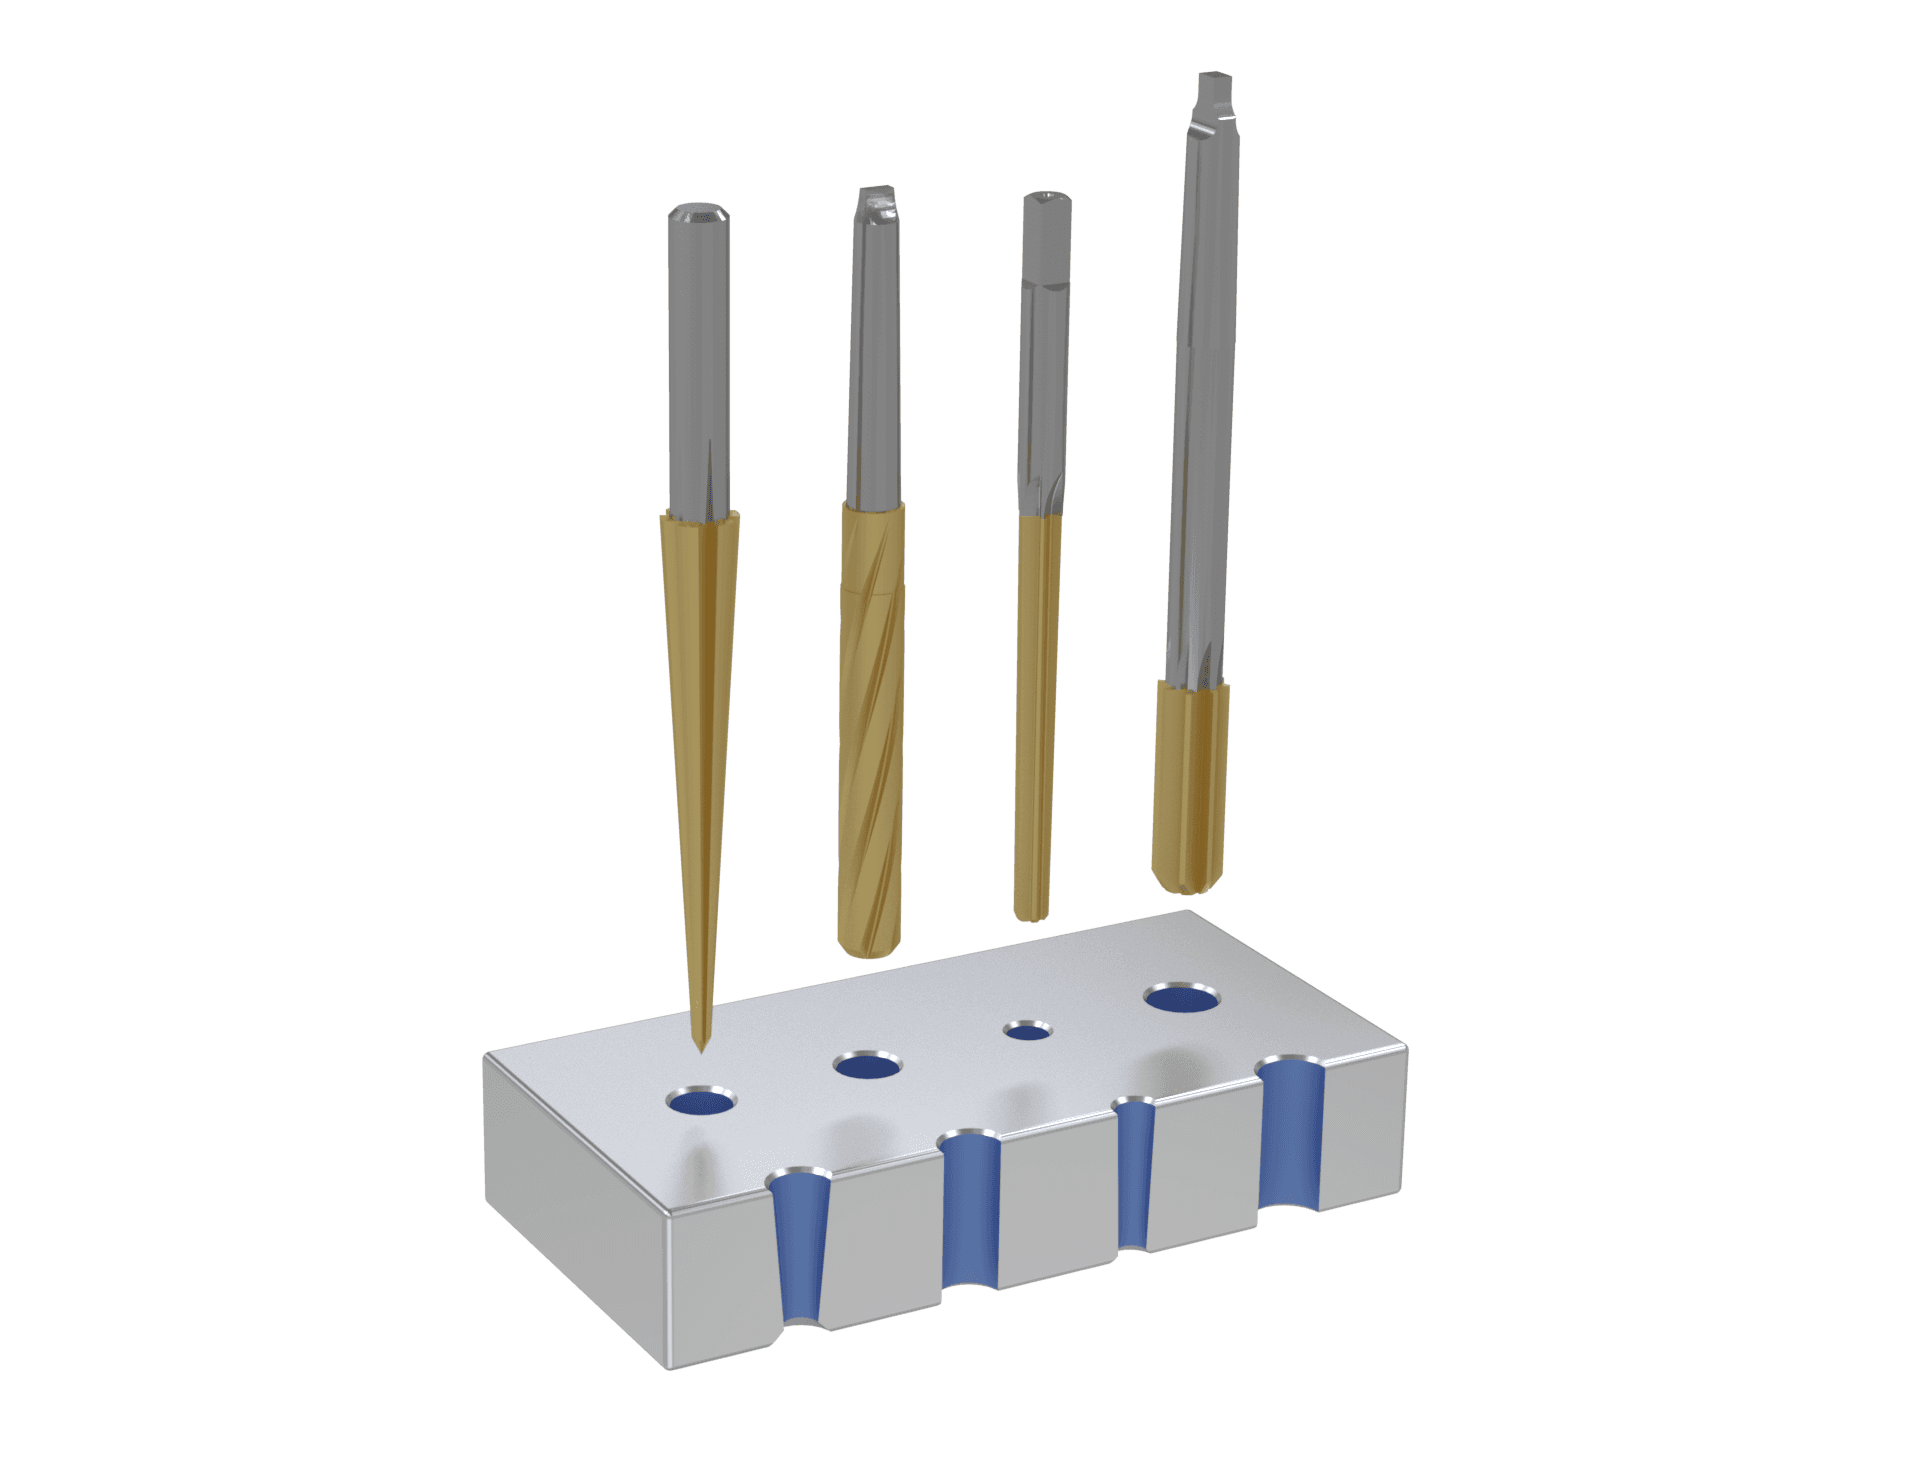
Präzisionsgeometrien für Kegelbohrungen und enge Stiftpassungen.
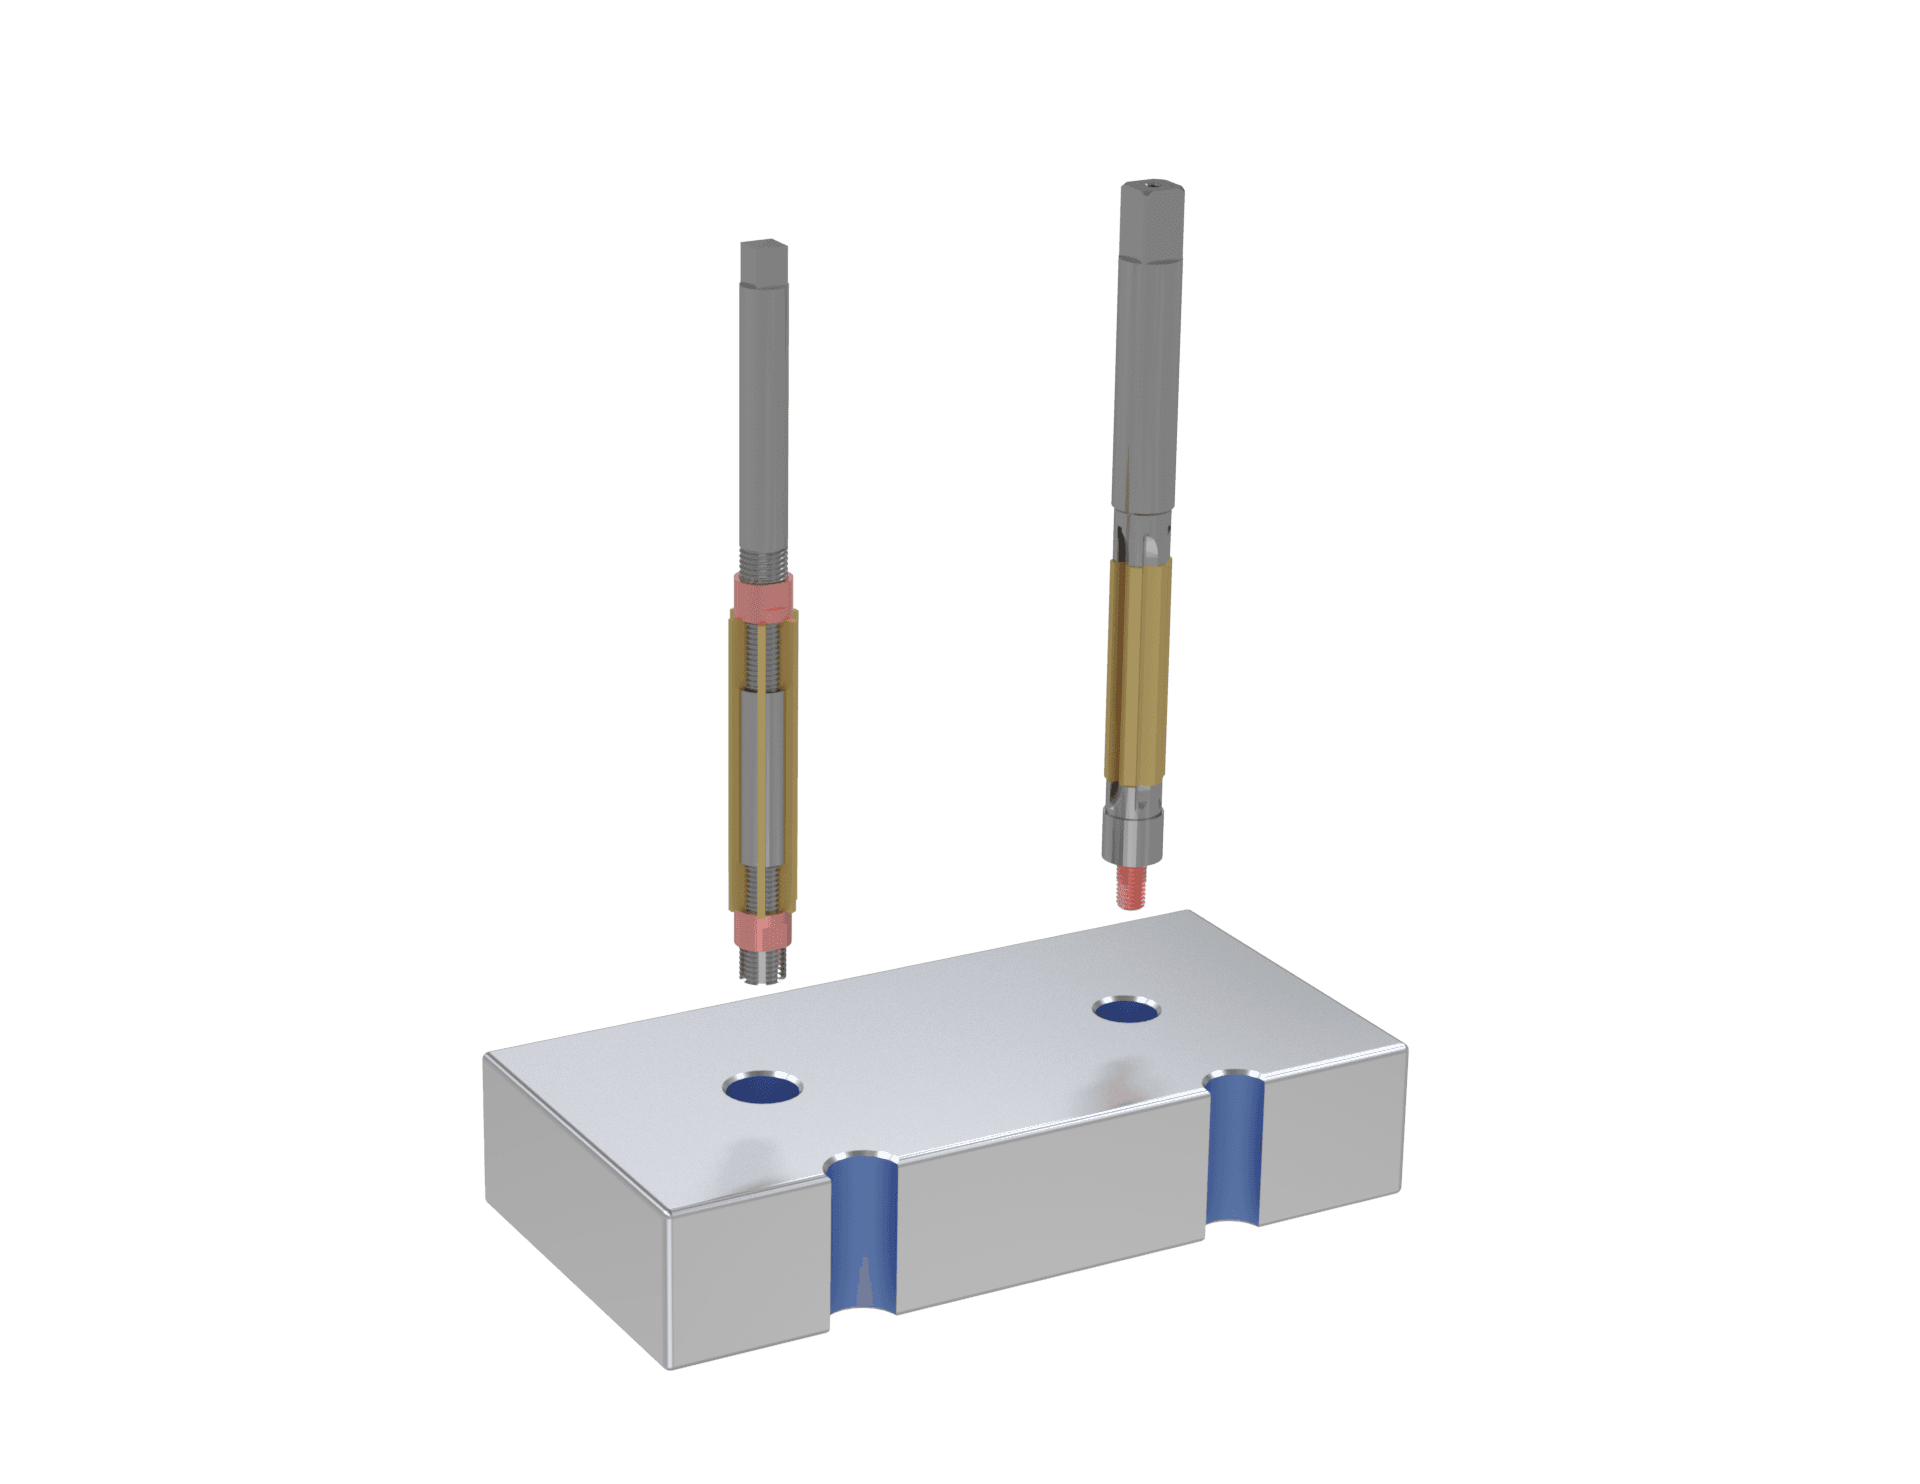
Durchmesserflexible Reibahlen für enge Toleranzen und verschlissene Bohrungen.
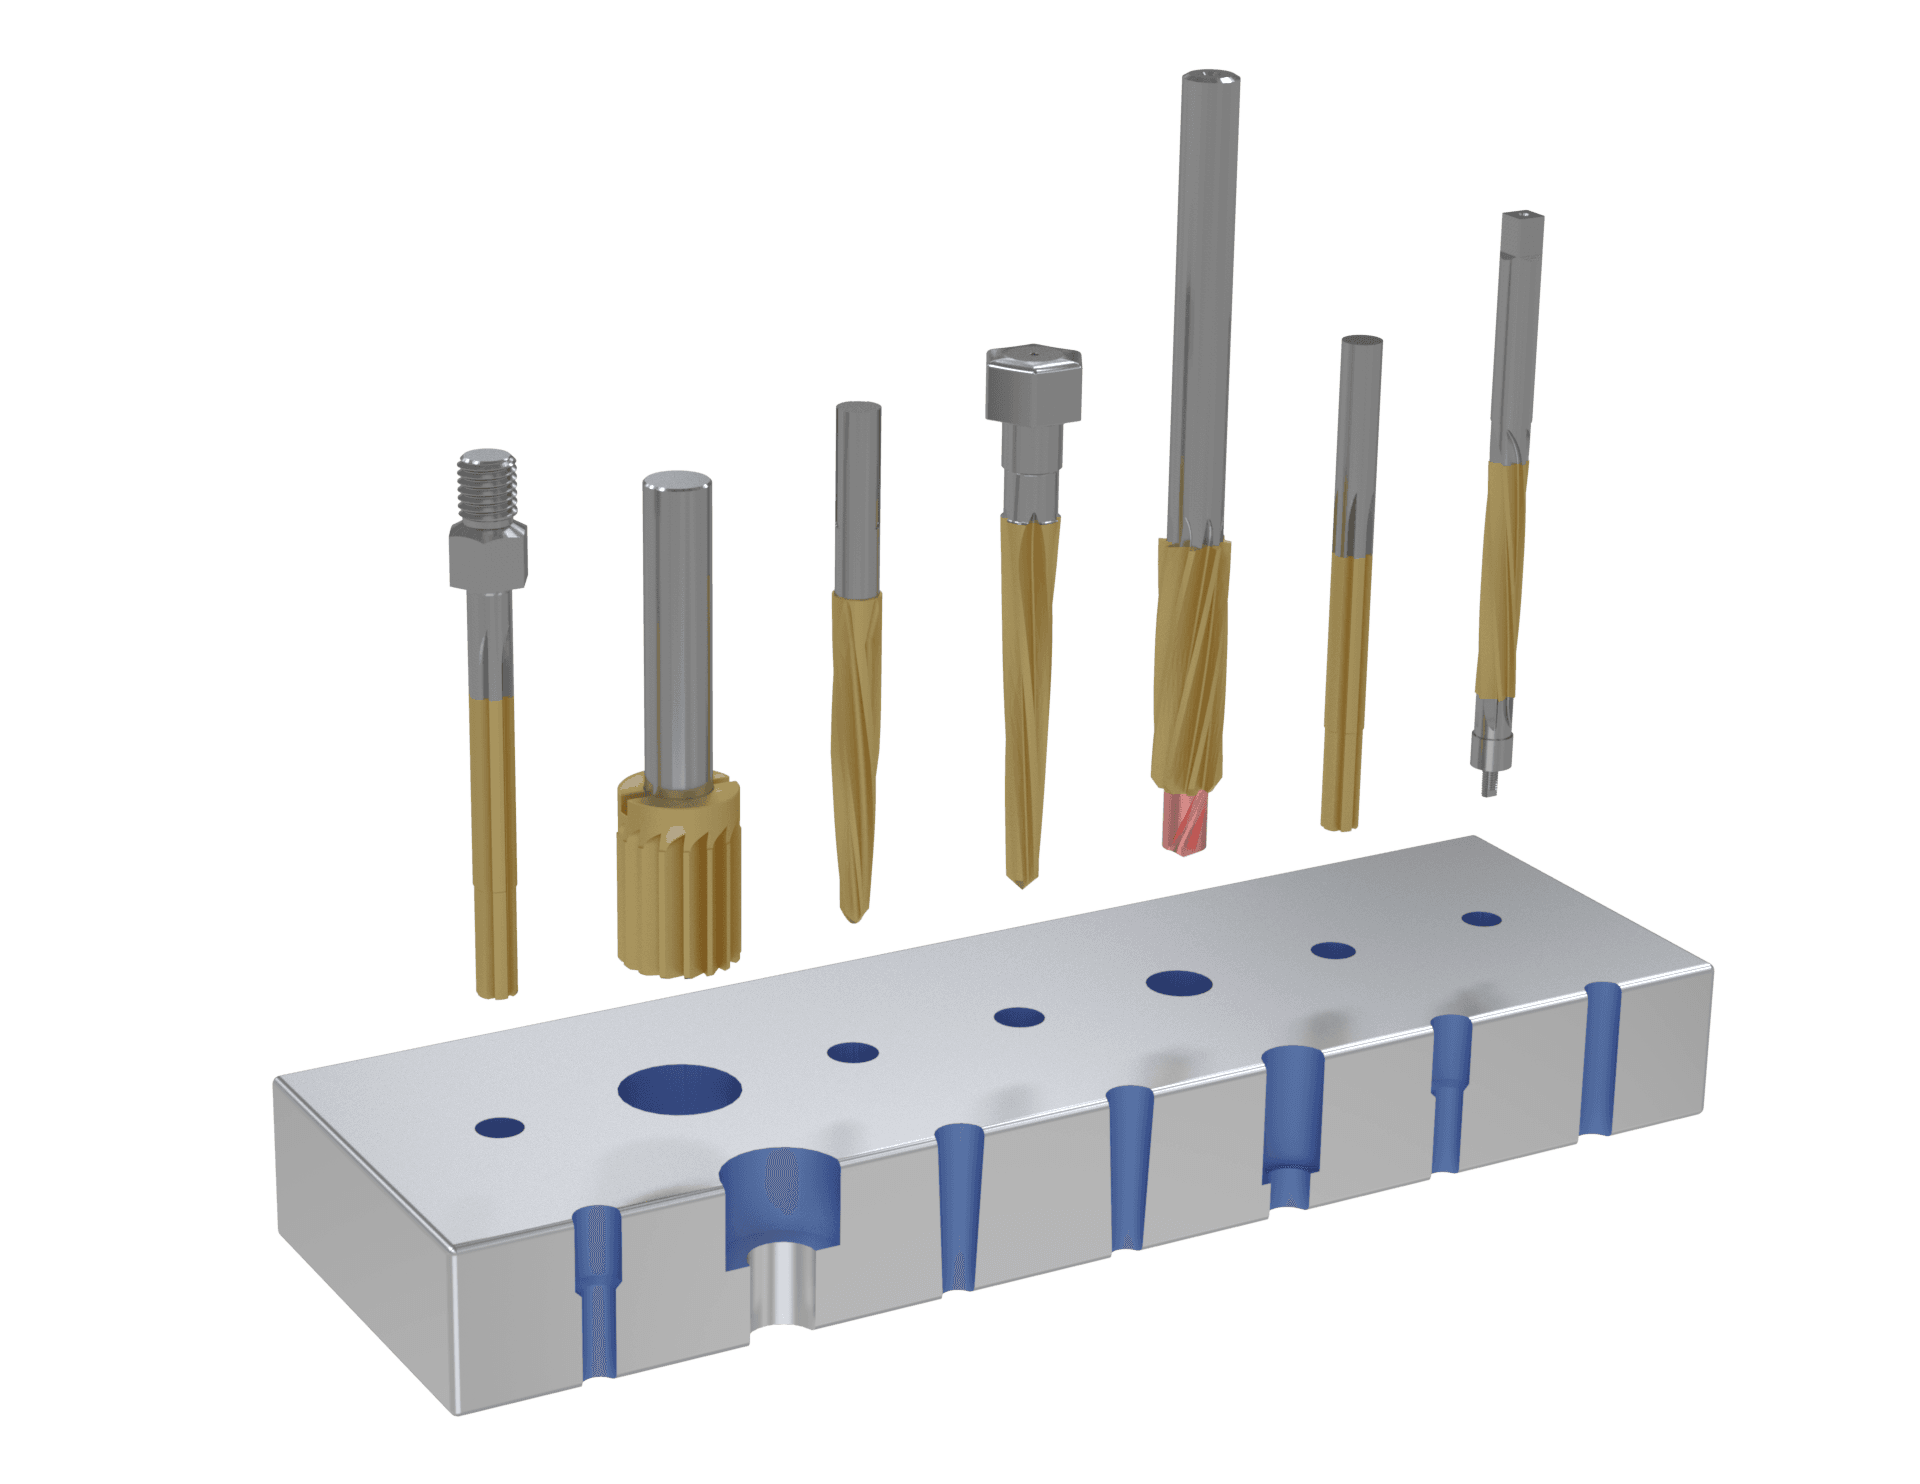
Zweckgebaute Reibahlen für Mehrdurchmesser-, Struktur- und Industrieanwendungen.
Jede Bauron Reibahle kann mit der Schaftschnittstelle hergestellt werden, die am besten zu Ihrer Maschine und Aufnahme passt. Jeder Schafttyp wird mit seiner Aufnahme und seinen besten Einsatzgebieten dargestellt.
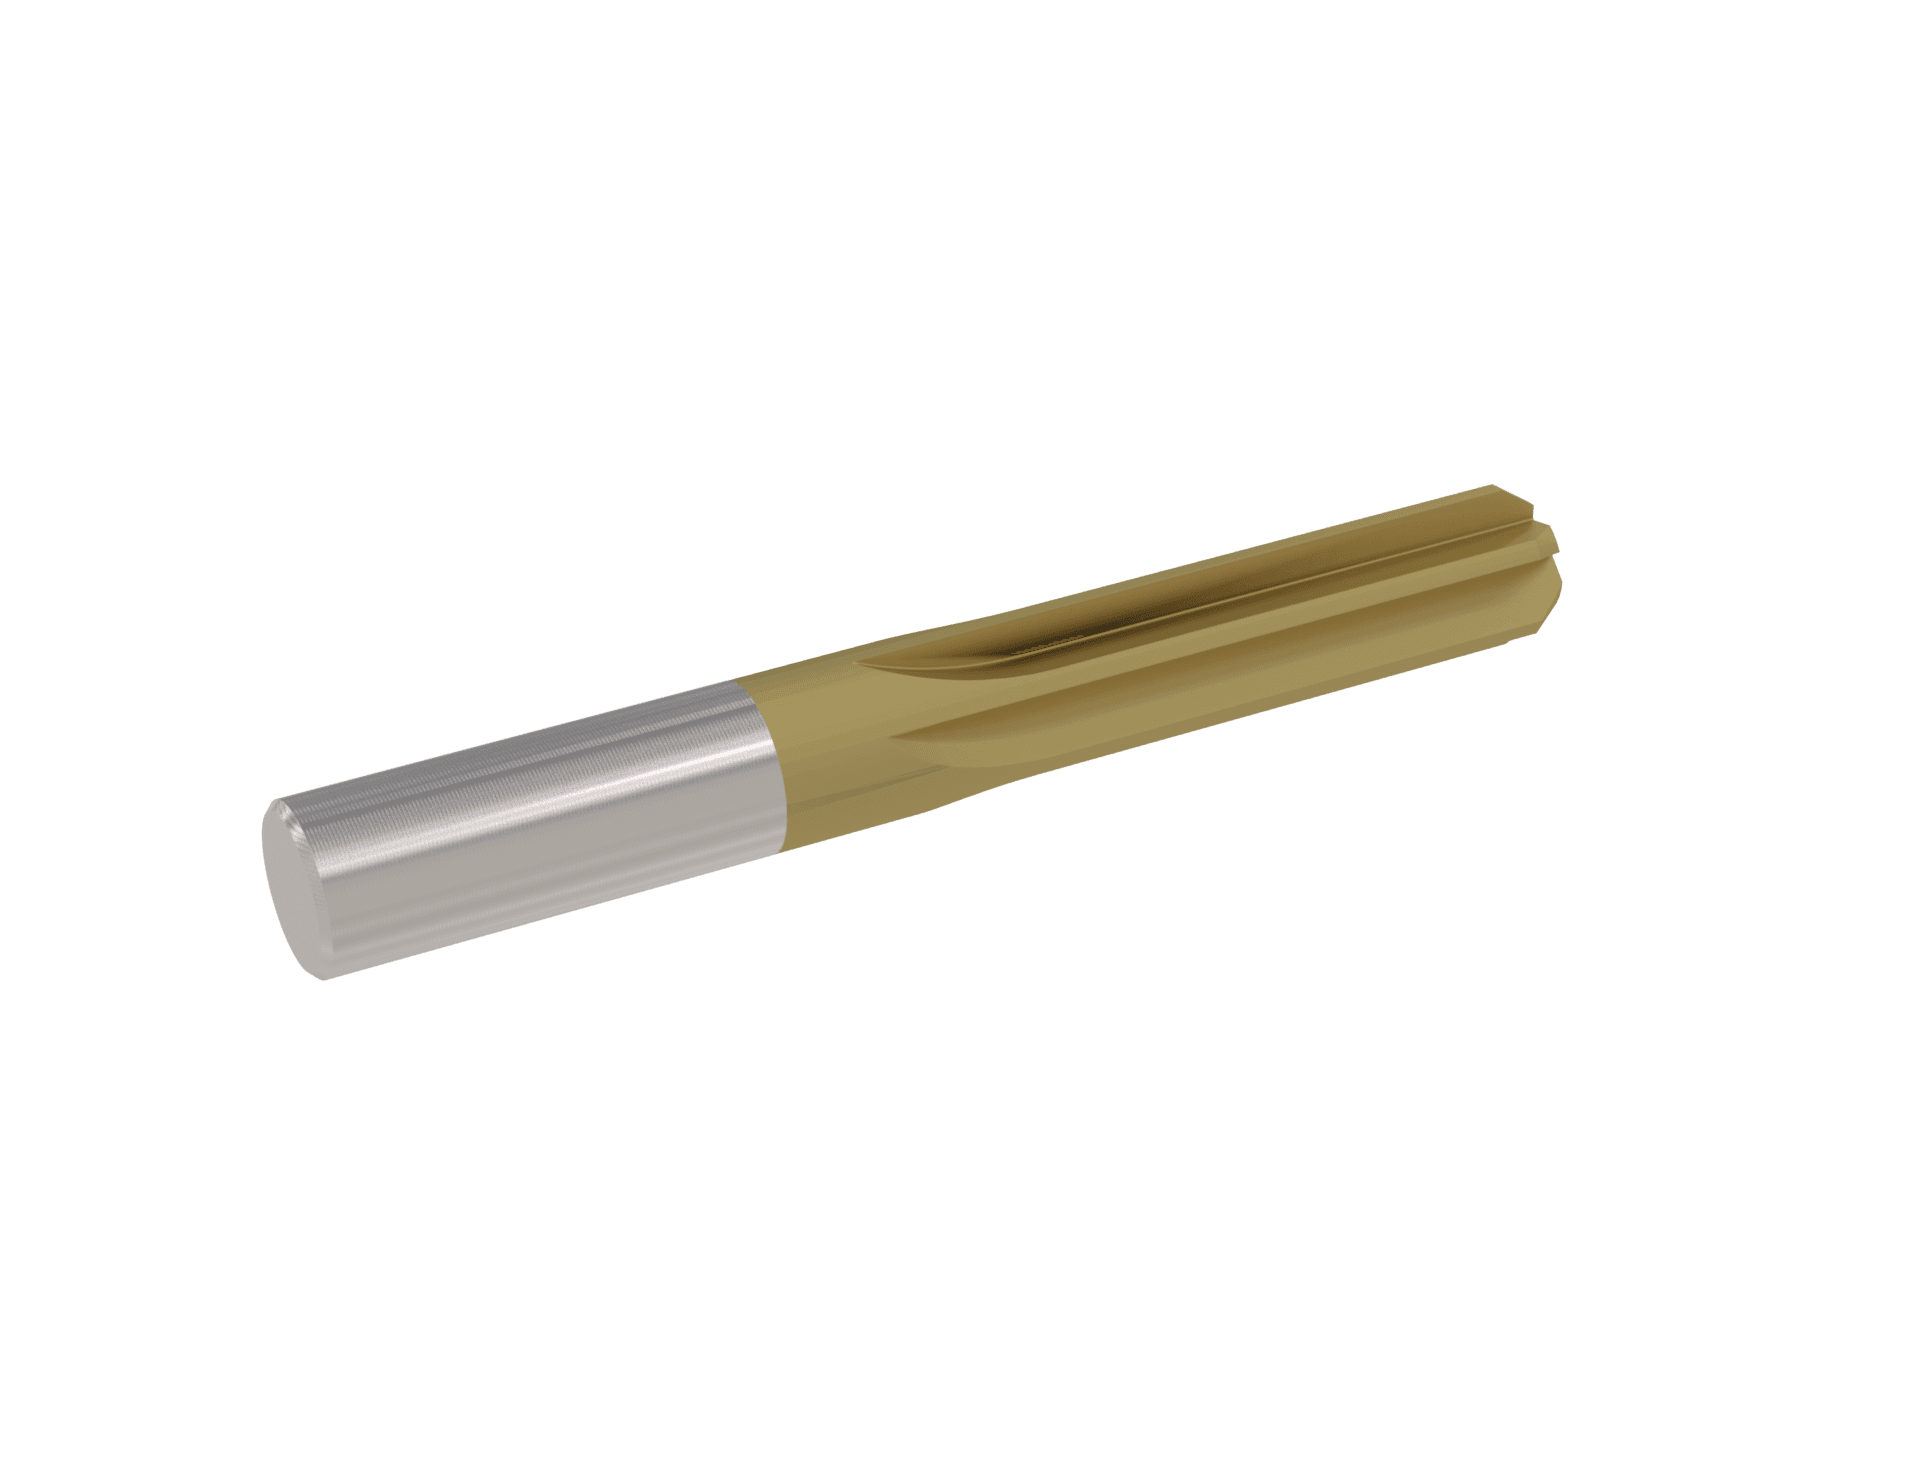
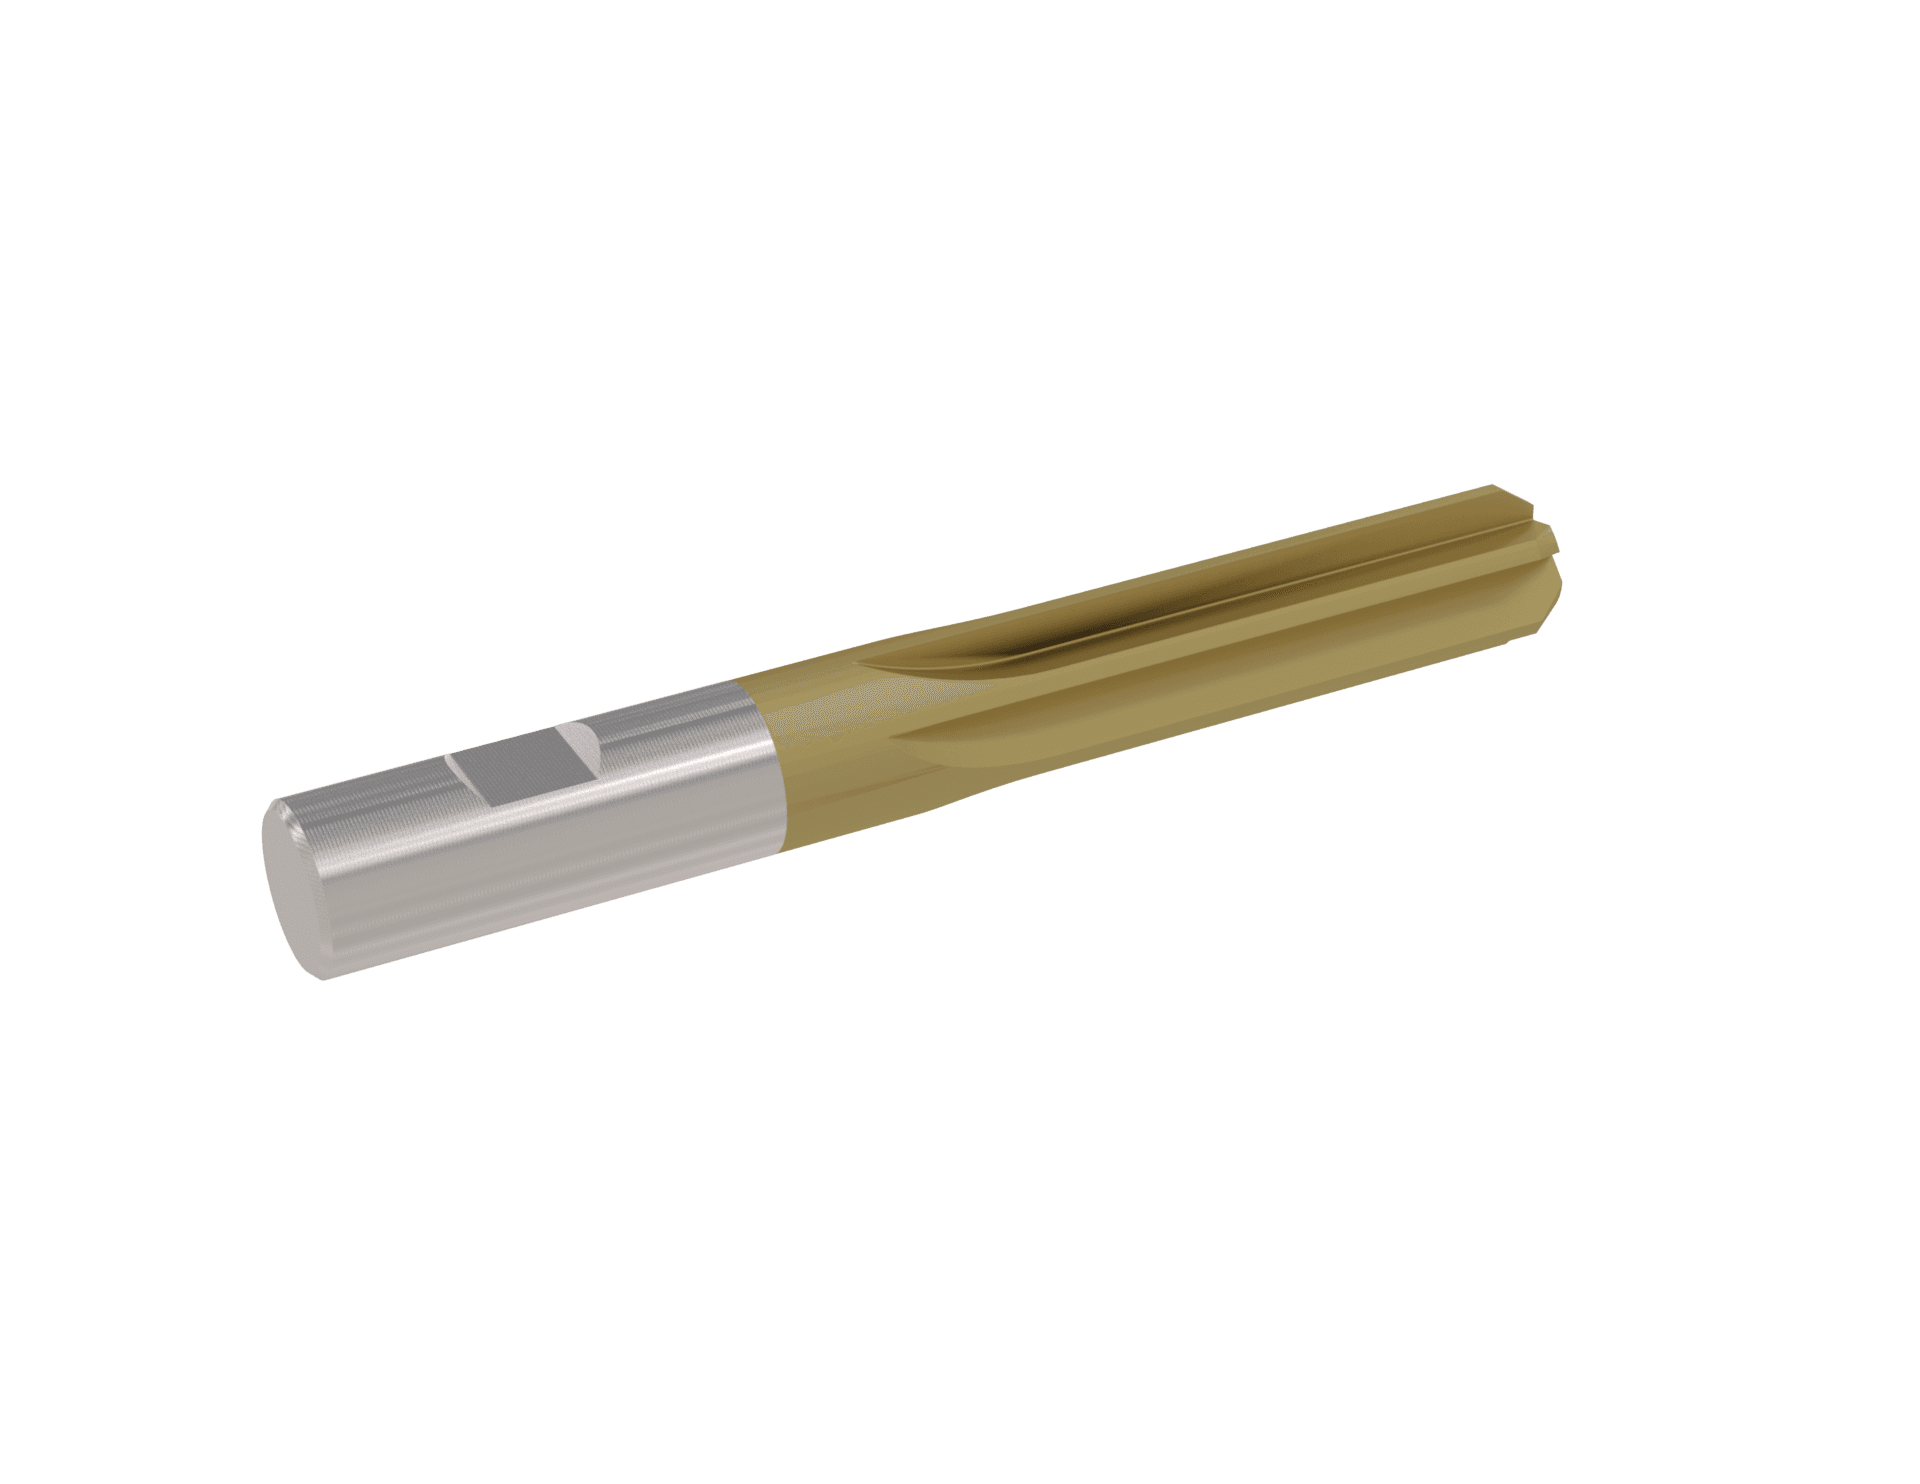
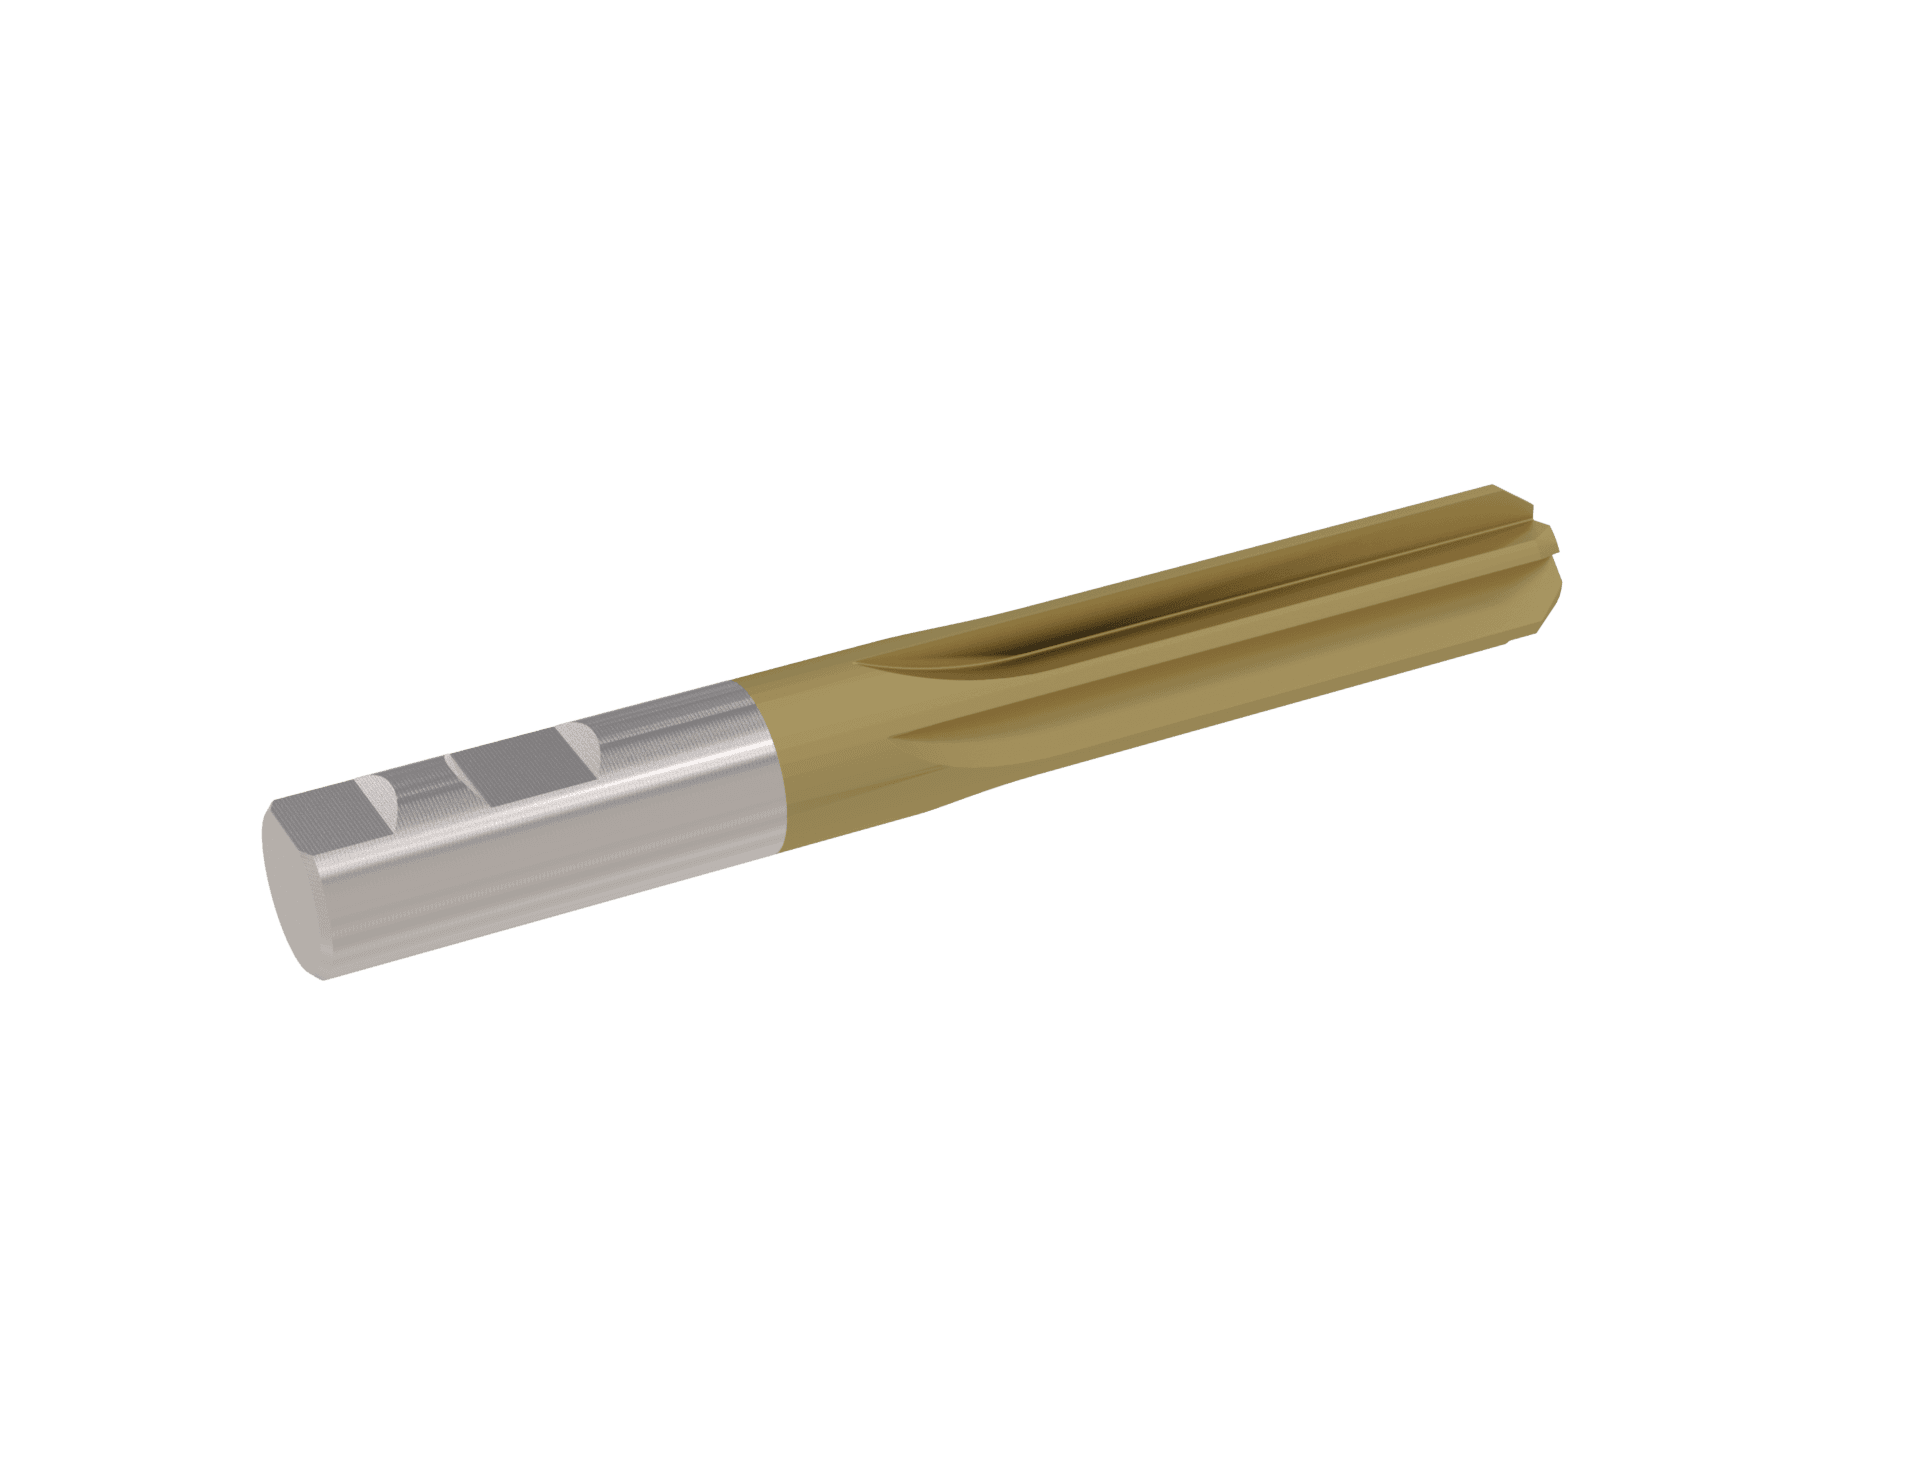
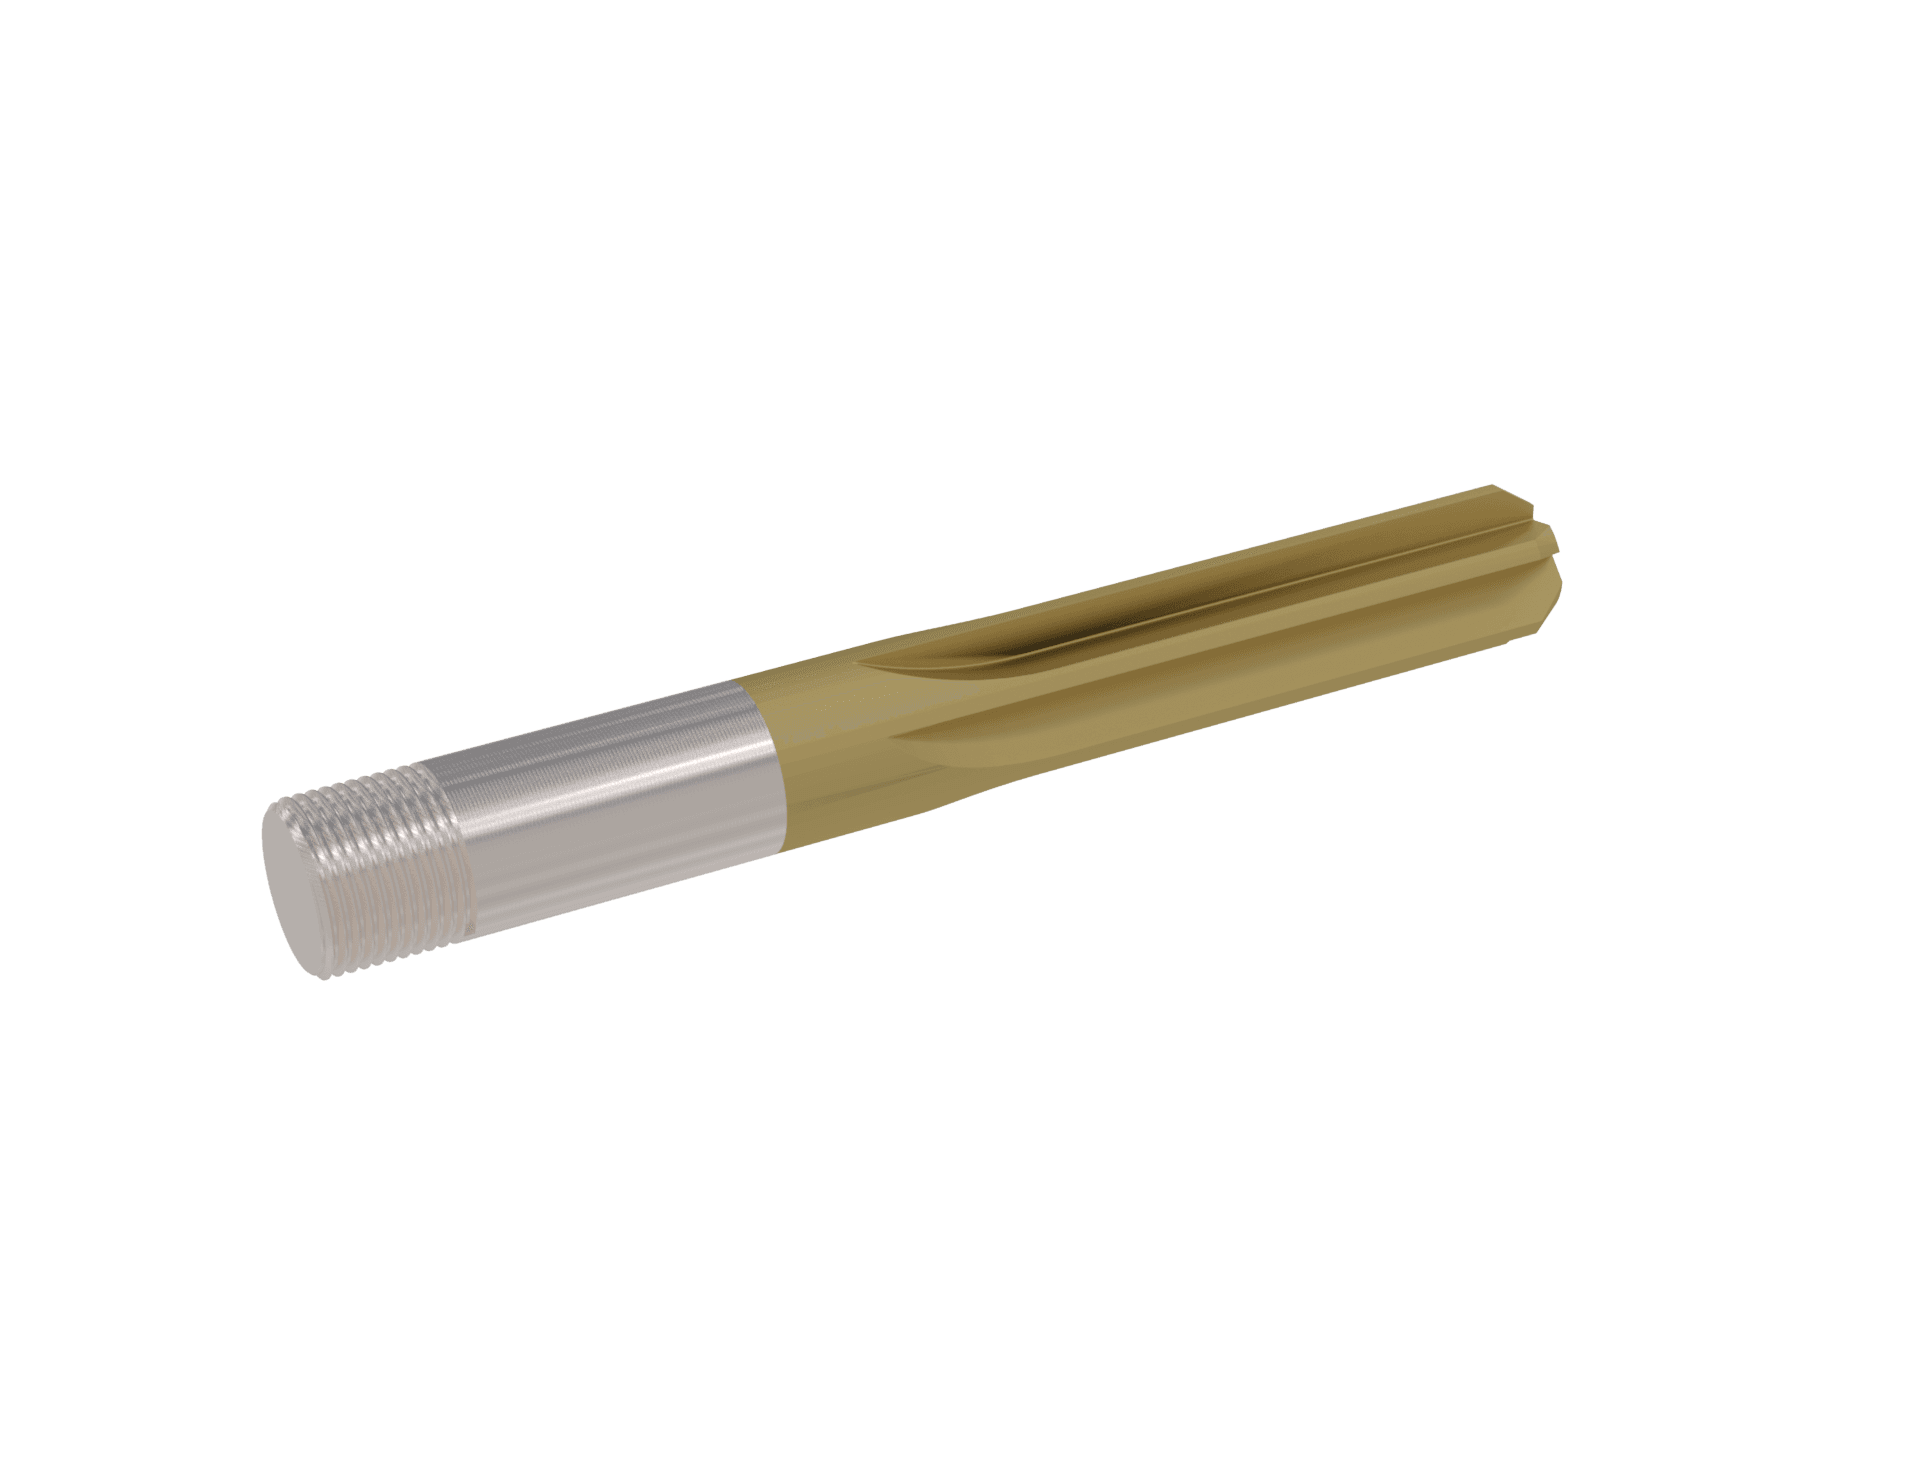
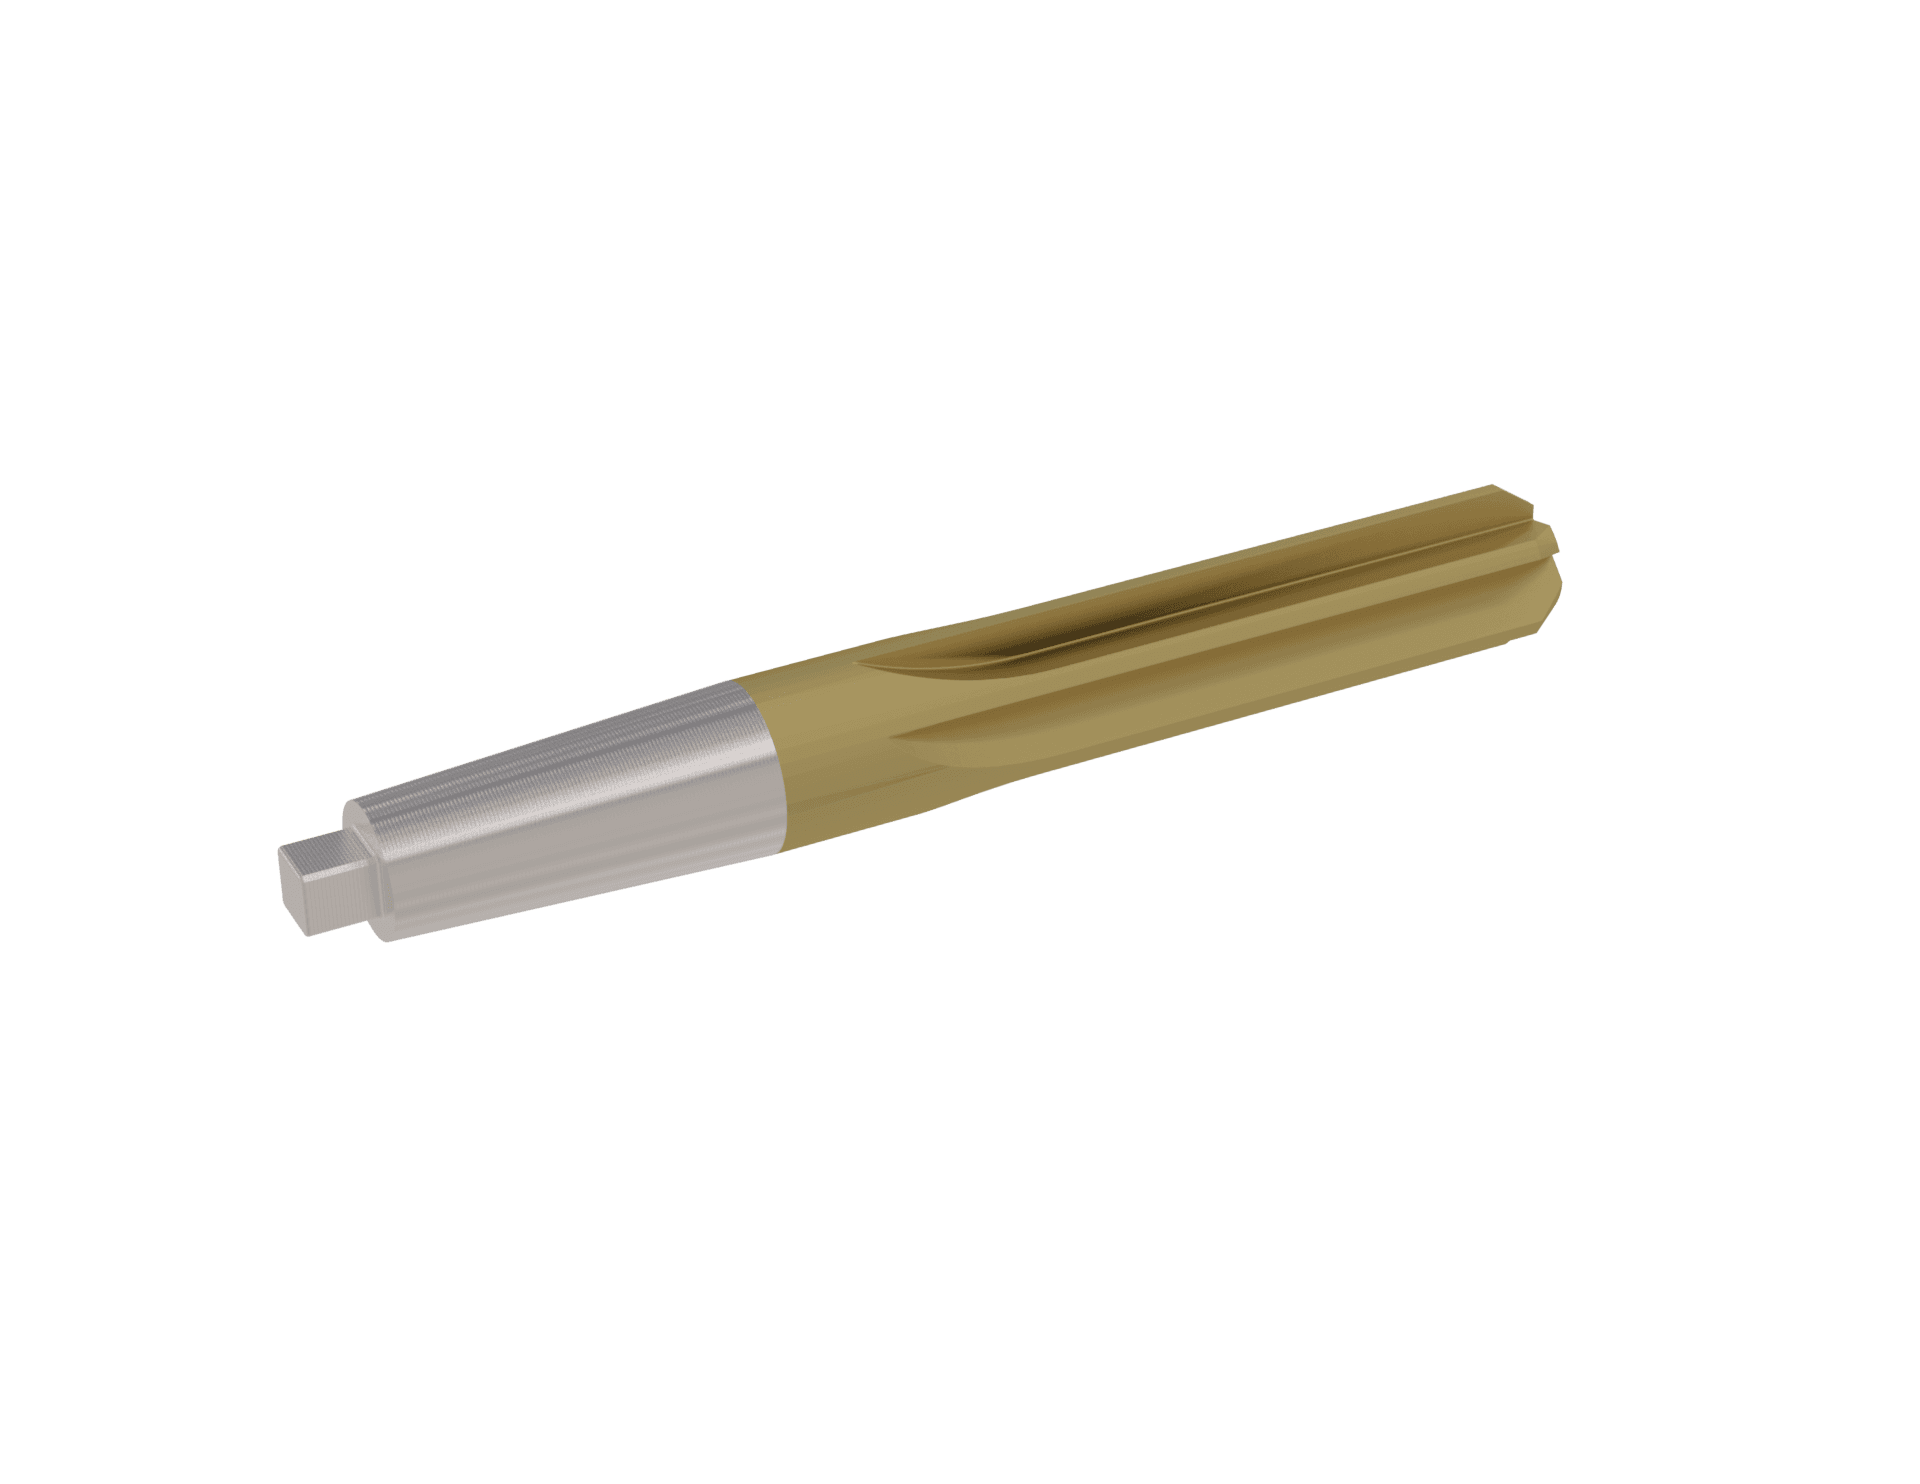
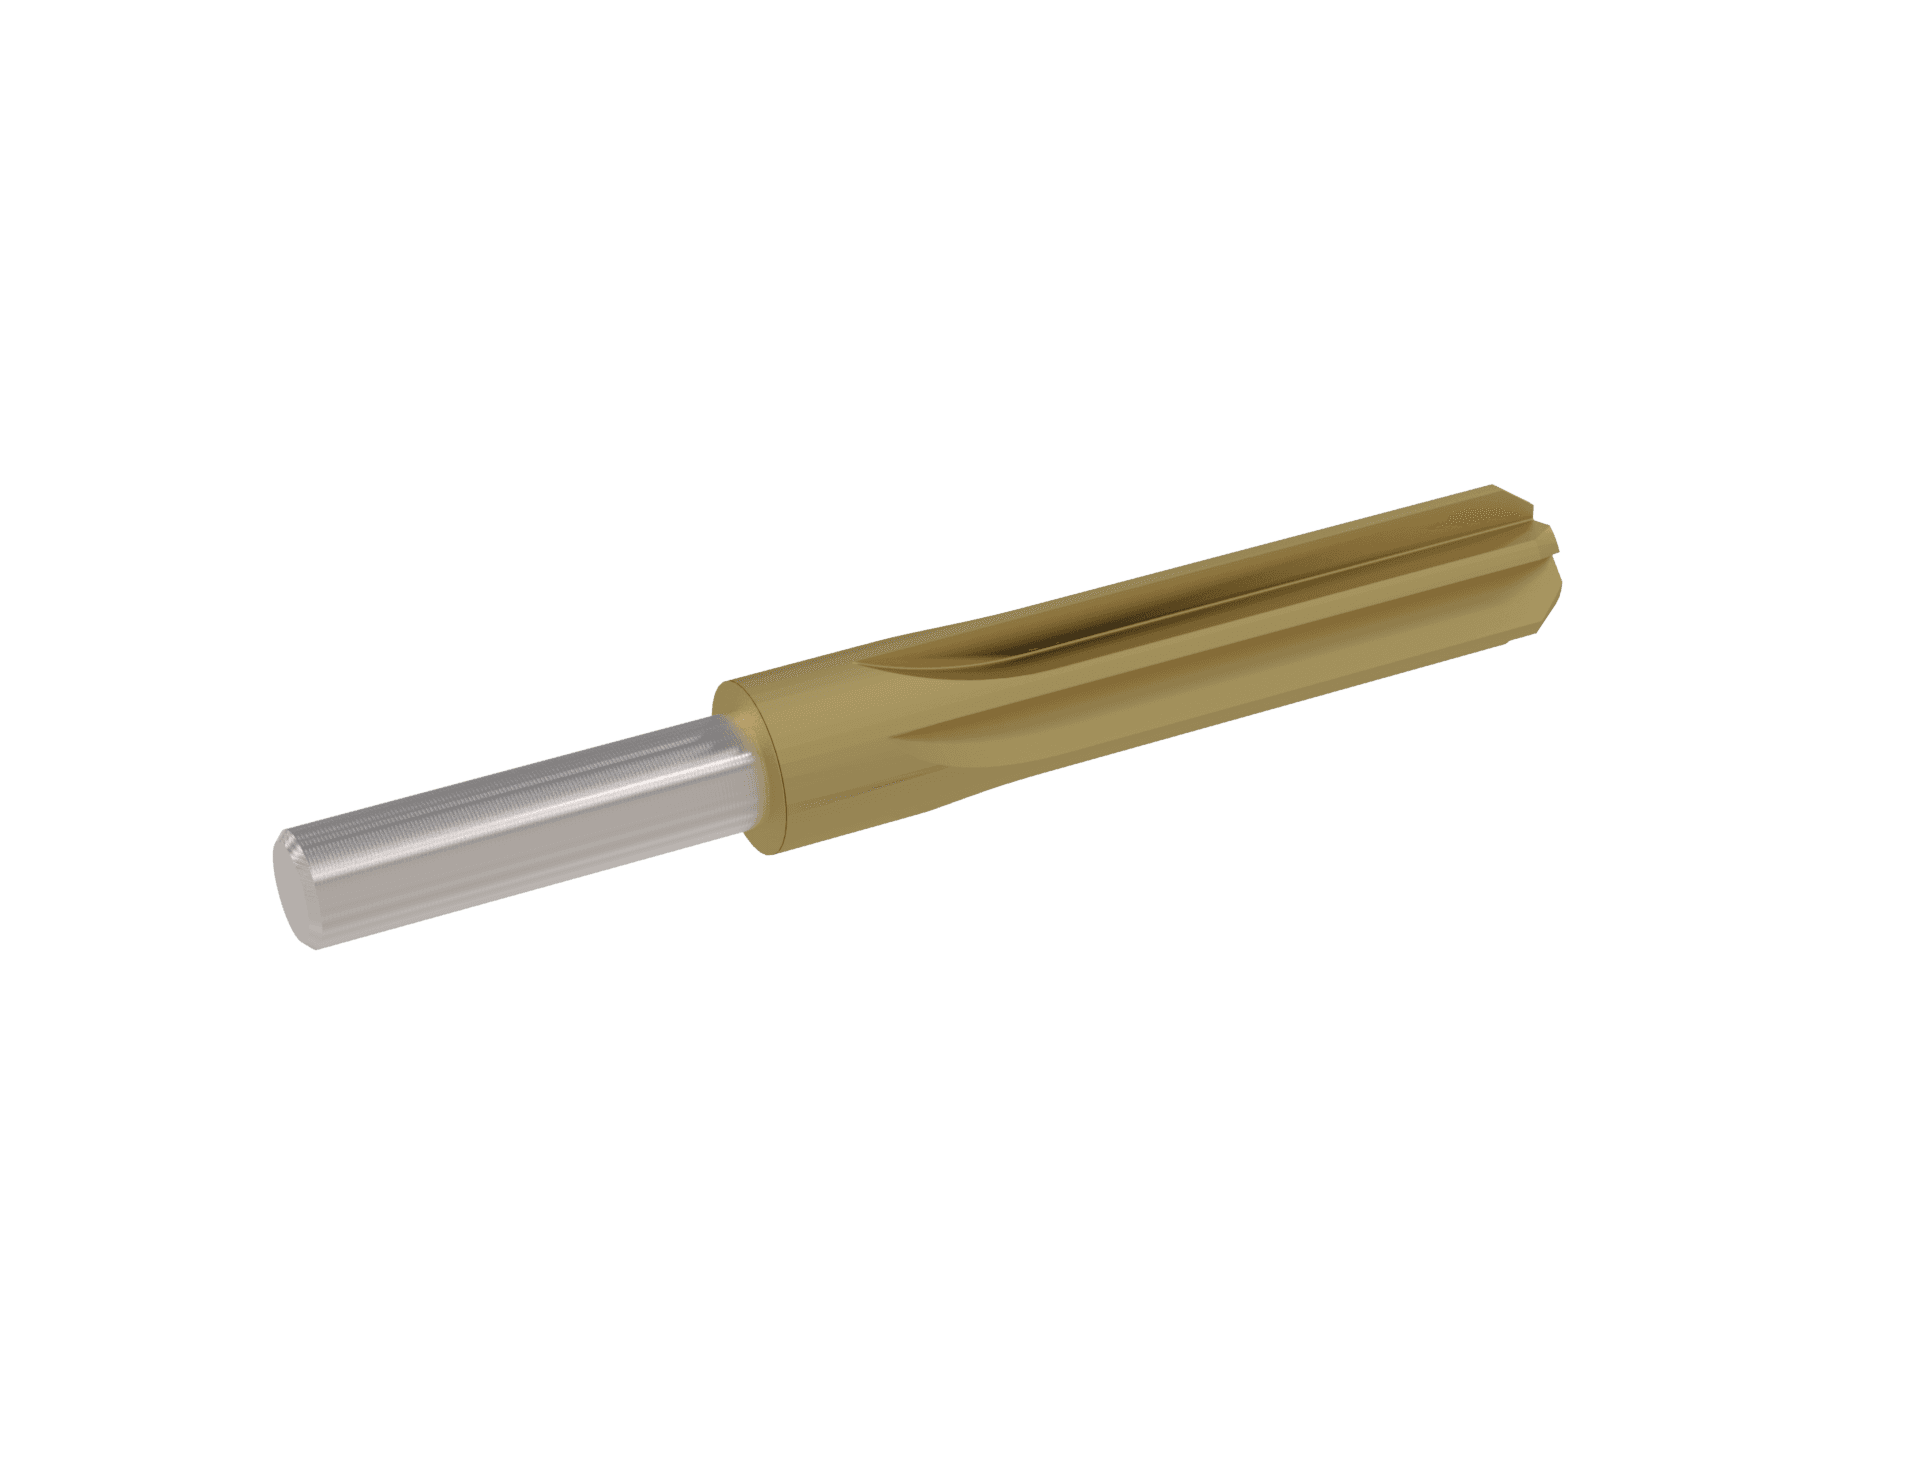
Ungleiche Nutenteilung unterbricht harmonische Schnittfrequenzen bei Hochgeschwindigkeitsrotation. Dies verhindert Ratterschwingungen und unterstützt echte Kreisförmigkeit und glatte Oberflächengüten in Präzisionsbohrungen.
Kundenspezifische Reibahlen ermöglichen exakte Nicht-Standard-Durchmesser, kundenspezifische Stufenübergänge, individuelle Anfaswinkel und spezialisierte Halsauskragungen, angepasst an Werkstückwerkstoff und Zeichnungsvorgaben.
Ja. Das Engineering-Team von Bauron Precision Tools fertigt Vollhartmetall-, HSS-Co-, Expansions- und Stufenreibahlen direkt nach technischen Zeichnungen.
AlTiN- und nACo-Nanokomposit-PVD-Beschichtungen bieten thermische Stabilität und Schmierfähigkeit und schützen die Reibahlen-Schneidkanten vor Hitze und Reibung bei der Titan-Bohrungsbearbeitung.
Suchen Sie hochpräzise CNC-Reibahlen, Stufenreibahlen-Geometrien oder Sub-Mikrometer-Bohrungsschlichtlösungen für Ihre Werkstatt? Konsultieren Sie einen Bauron Anwendungsingenieur.
Bauron arbeitet mit Herstellern zusammen, um Werkzeuggeometrie, Substrat, Beschichtung, Reichweite, Maschinenbedingungen und Fertigungsanforderungen für Standard- und Sonder-CNC-Werkzeuge zu prüfen.
Ihre Anforderungen einreichen