Bei einer CNC-Maschine hängt letztlich alles von der Qualität des eingesetzten Werkzeugs ab. Ganz gleich, wie gut das Bearbeitungszentrum ist: Ein Werkzeug, das nicht zur Aufgabe passt oder falsch eingesetzt wird, rattert, hinterlässt eine schlechte Kante oder bohrt ein zu großes Loch. Deshalb gehören die Technologien und Verfahren zur Herstellung von Zerspanungswerkzeugen zu den am schnellsten wachsenden Bereichen der Fertigungsindustrie.
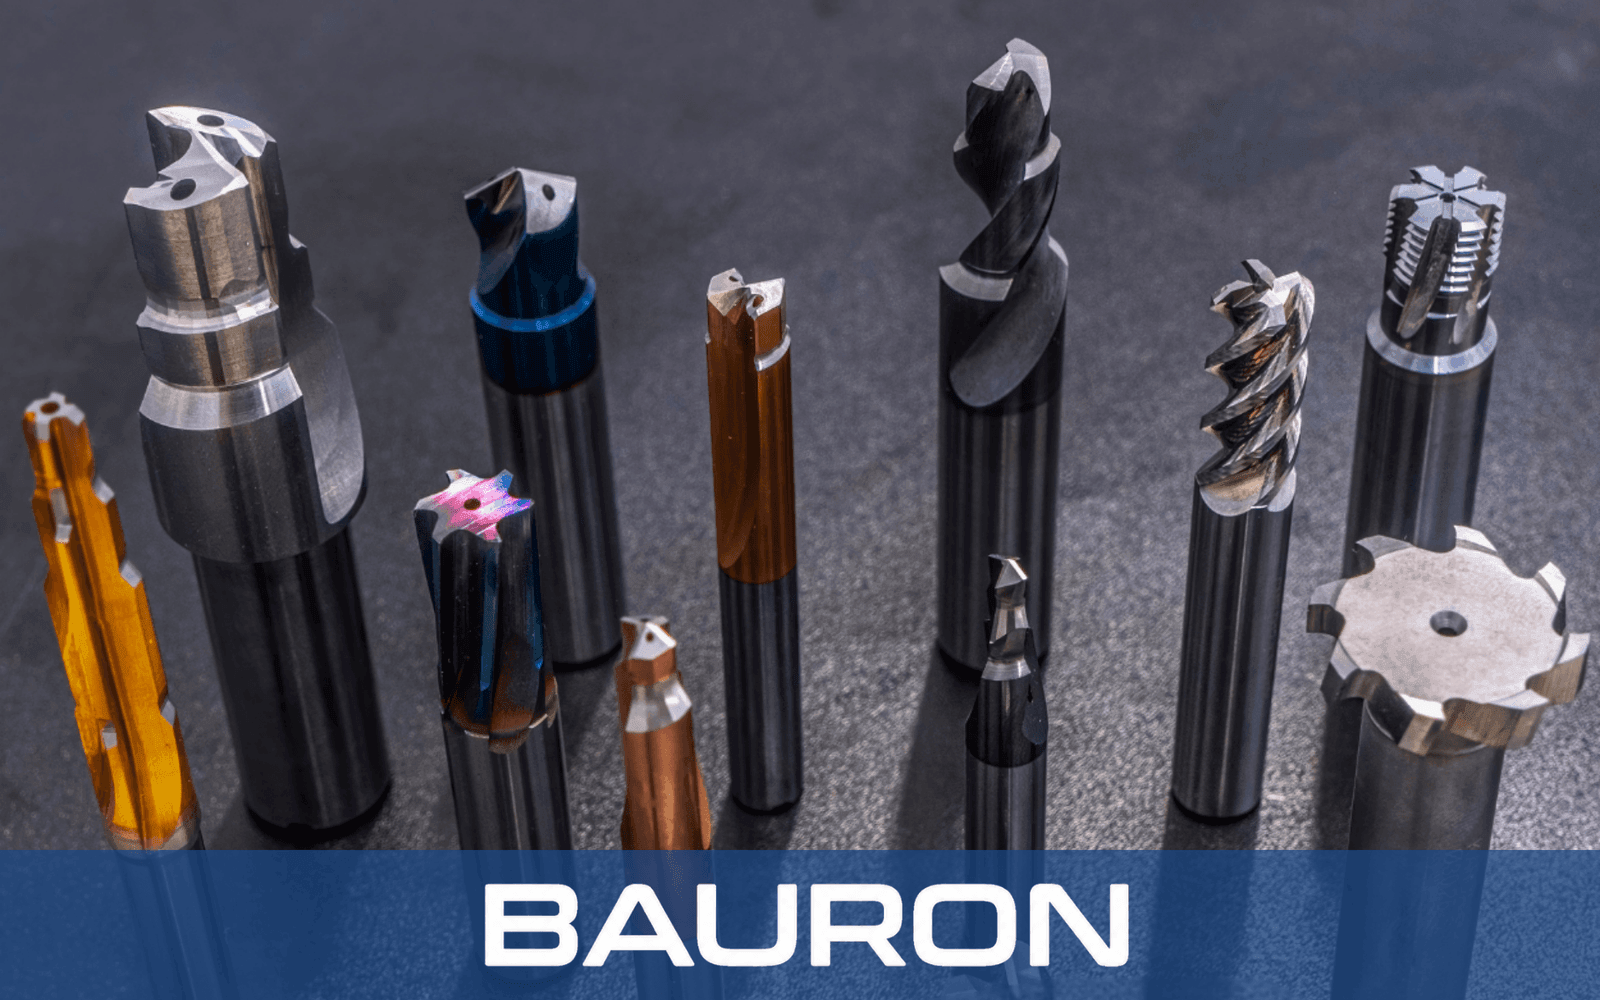
CNC-Zerspanungswerkzeuge wie Schaftfräser, Gewindebohrer, Reibahlen und Bohrer tragen Material unter der Steuerung digitaler Computerprogramme ab. Der Weg vom Rohmaterial wie Metall zum einsatzfähigen Bauteil hat dank zahlreicher technischer Verbesserungen große Fortschritte gemacht – von Werkzeugwerkstoffen und Werkzeugkonstruktionen bis hin zu den Beschichtungen, die auf geschliffene Werkzeuge aufgebracht werden.
Wer in der Zerspanung tätig ist, ob als Ingenieur, Einkäufer oder Inhaber eines Fertigungsbetriebs, muss bei diesen Entwicklungen heute auf dem Laufenden bleiben. Die richtigen Präzisions-Zerspanungswerkzeuge sorgen mit kürzeren Zyklen und längeren Standzeiten für mehr Gewinn. Falsche Entscheidungen lassen die Margen dagegen mit jedem Auftrag langsam schrumpfen.
In diesem Artikel stellen wir die aktuellen Entwicklungen bei Werkzeugen für die CNC-Bearbeitung vor. Dazu gehören moderne Werkstoffe und Beschichtungen, die wichtigsten Werkzeugarten, CNC-Werkzeuge nach Industriestandard, die Konstruktion eigener Sonderwerkzeuge und die Frage, wie sich die Werkzeugwahl in der Groß- und Kleinserienfertigung unterscheidet.
Fortschritte bei Werkzeugwerkstoffen und Beschichtungen
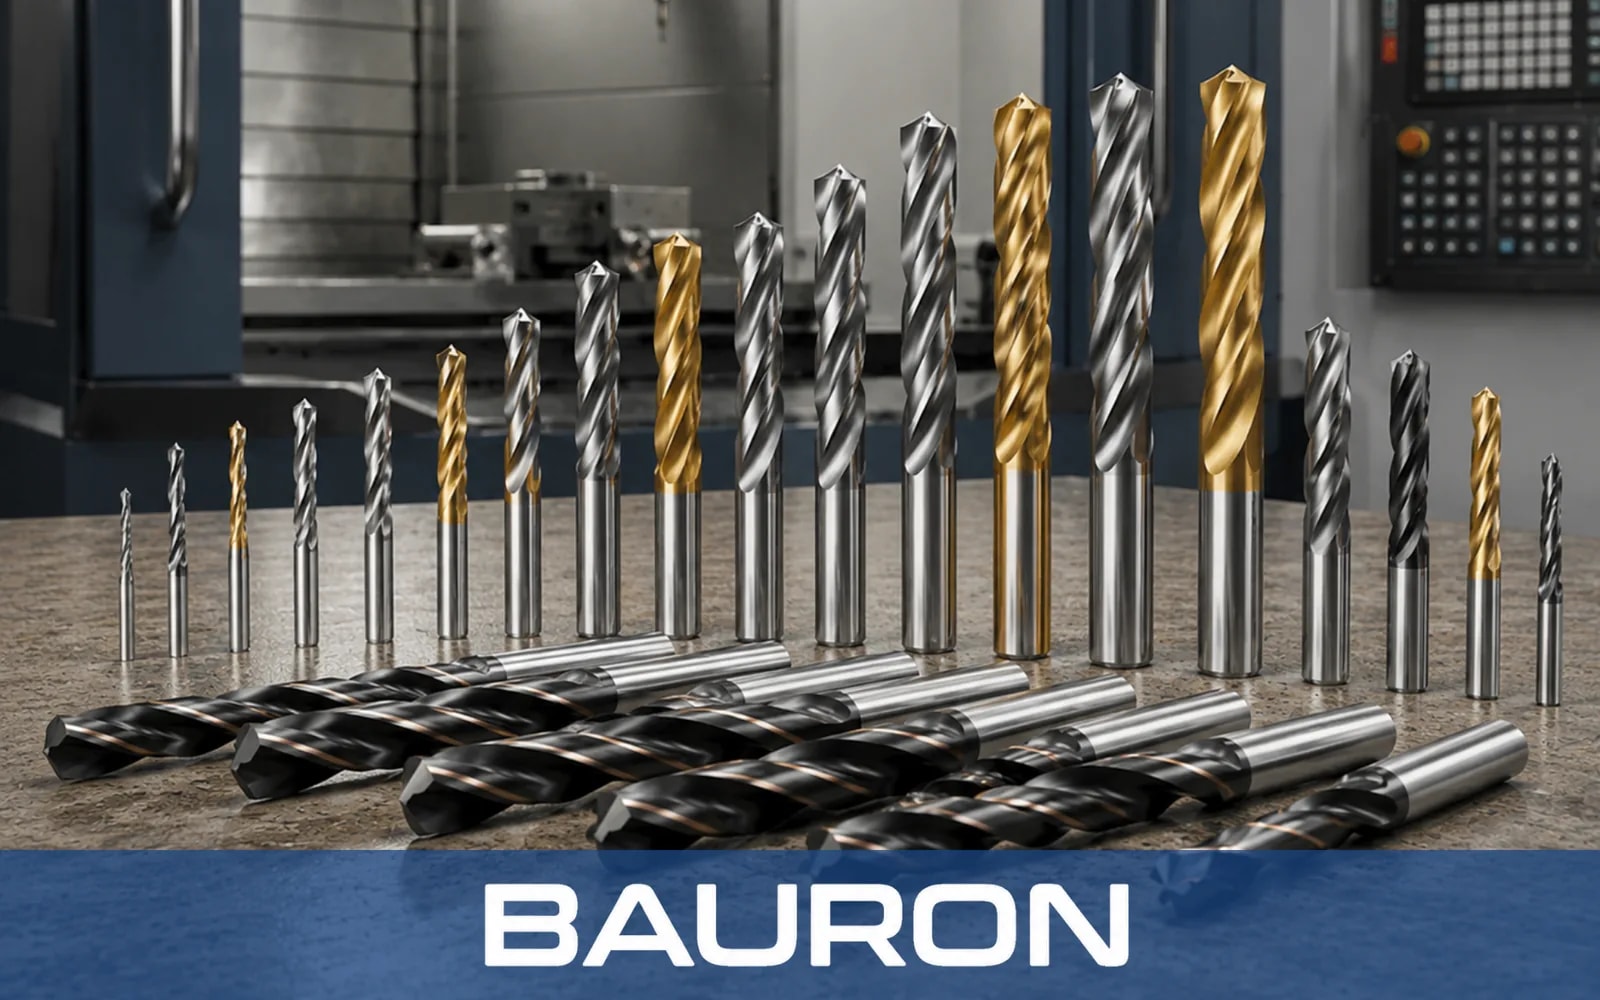
Die größten Fortschritte bei CNC-Zerspanungswerkzeugen beginnen beim Werkstoff, aus dem das Werkzeug besteht. Substrat und Beschichtung bestimmen gemeinsam, wie schnell ein Werkzeug laufen kann, wie viel Wärme es verträgt und wie lange es hält.
Vollhartmetall
Vollhartmetall ist heute das Standardsubstrat für leistungsstarke Präzisions-Zerspanungswerkzeuge. Es ist deutlich härter und steifer als Schnellarbeitsstahl, hält seine Schneide daher auch bei höheren Schnittgeschwindigkeiten scharf und biegt sich unter Last weniger durch. Weniger Abdrängung bedeutet maßhaltigere Bohrungen, ebenere Böden und engere Toleranzen.
Moderne Feinkorn- und Feinstkorn-Hartmetallsorten verbinden diese Härte mit Zähigkeit. Dadurch übersteht Hartmetall auch unterbrochene Schnitte und harte Werkstoffe, an denen frühere Sorten noch ausgebrochen sind.
HSS-Co (kobaltlegierter Schnellarbeitsstahl)
Kobaltlegierter Schnellarbeitsstahl hat nach wie vor seine Berechtigung. Er ist zäher als Hartmetall und verzeiht mehr auf weniger steifen Maschinen, bei manuellen Aufspannungen und auf älteren Anlagen. Zudem ist er für viele Bohr- und Gewindearbeiten wirtschaftlicher.
Gerade bei Gewindebohrern und langen Bohrern bleibt HSS-Co eine gute Wahl, wenn das Bruchrisiko schwerer wiegt als die maximale Geschwindigkeit.
Beschichtungen
Bei den Beschichtungen hat sich in letzter Zeit besonders viel getan. Dünne PVD-Schichten wie Titannitrid (TiN), Titanaluminiumnitrid (TiAlN) und Aluminiumchromnitrid (AlCrN) erhöhen die Oberflächenhärte und verringern die Reibung. Aluminiumreiche Beschichtungen bilden bei hohen Temperaturen eine schützende Oxidschicht und eignen sich deshalb für die Trocken- und Hochgeschwindigkeitsbearbeitung von Stahl.
Bei Aluminium und Nichteisenmetallen verlagert sich der Schwerpunkt von der Wärmebeständigkeit auf die Vermeidung von Aufbauschneiden. Polierte, unbeschichtete oder mit diamantähnlichem Kohlenstoff (DLC) beschichtete Oberflächen sorgen dafür, dass die Späne sauber abgleiten. Unser Leitfaden zu Schaftfräser-Beschichtungen vergleicht die Optionen ausführlicher.
Die praktische Lehre daraus ist einfach: Die eine beste Beschichtung gibt es nicht. Bei den besten Werkzeugen für die CNC-Bearbeitung sind Substrat und Beschichtung auf den Werkstückwerkstoff und die Bearbeitungsstrategie abgestimmt.
Die vier wichtigsten Familien von CNC-Zerspanungswerkzeugen
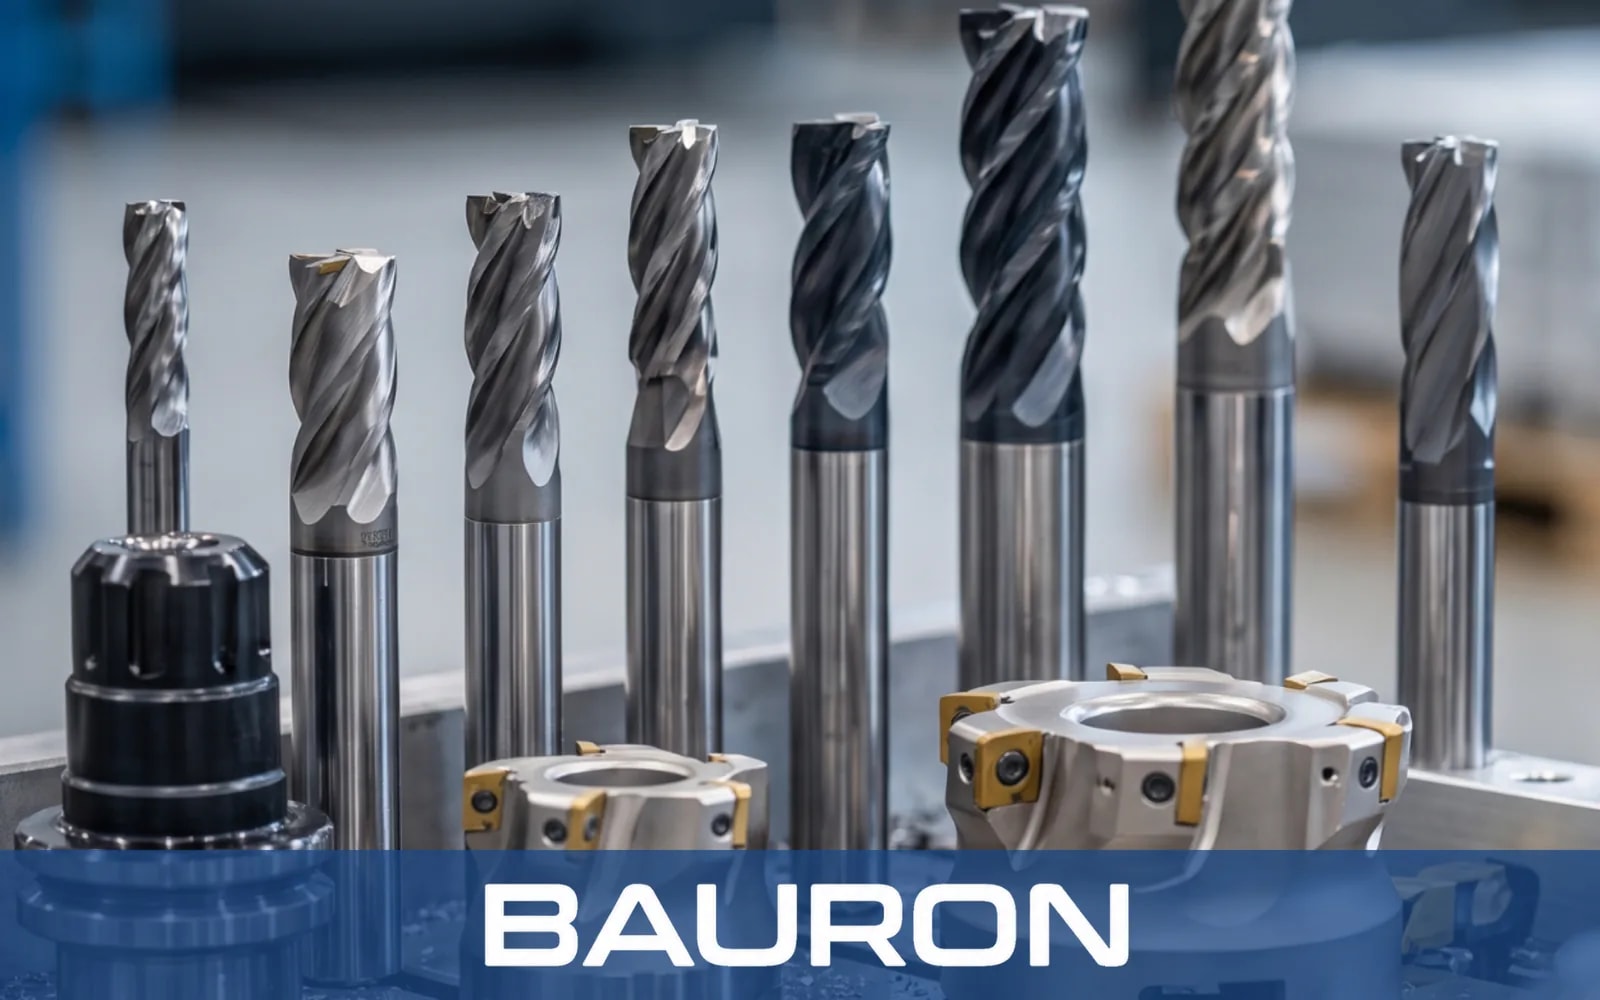
Die meisten CNC-Bearbeitungen lassen sich auf drei Aufgaben zurückführen: Bohrungen herstellen, Material abtragen und Gewinde schneiden. Vier Werkzeugfamilien decken diese Aufgaben ab.
Bohrer: schneller und tiefer bohren
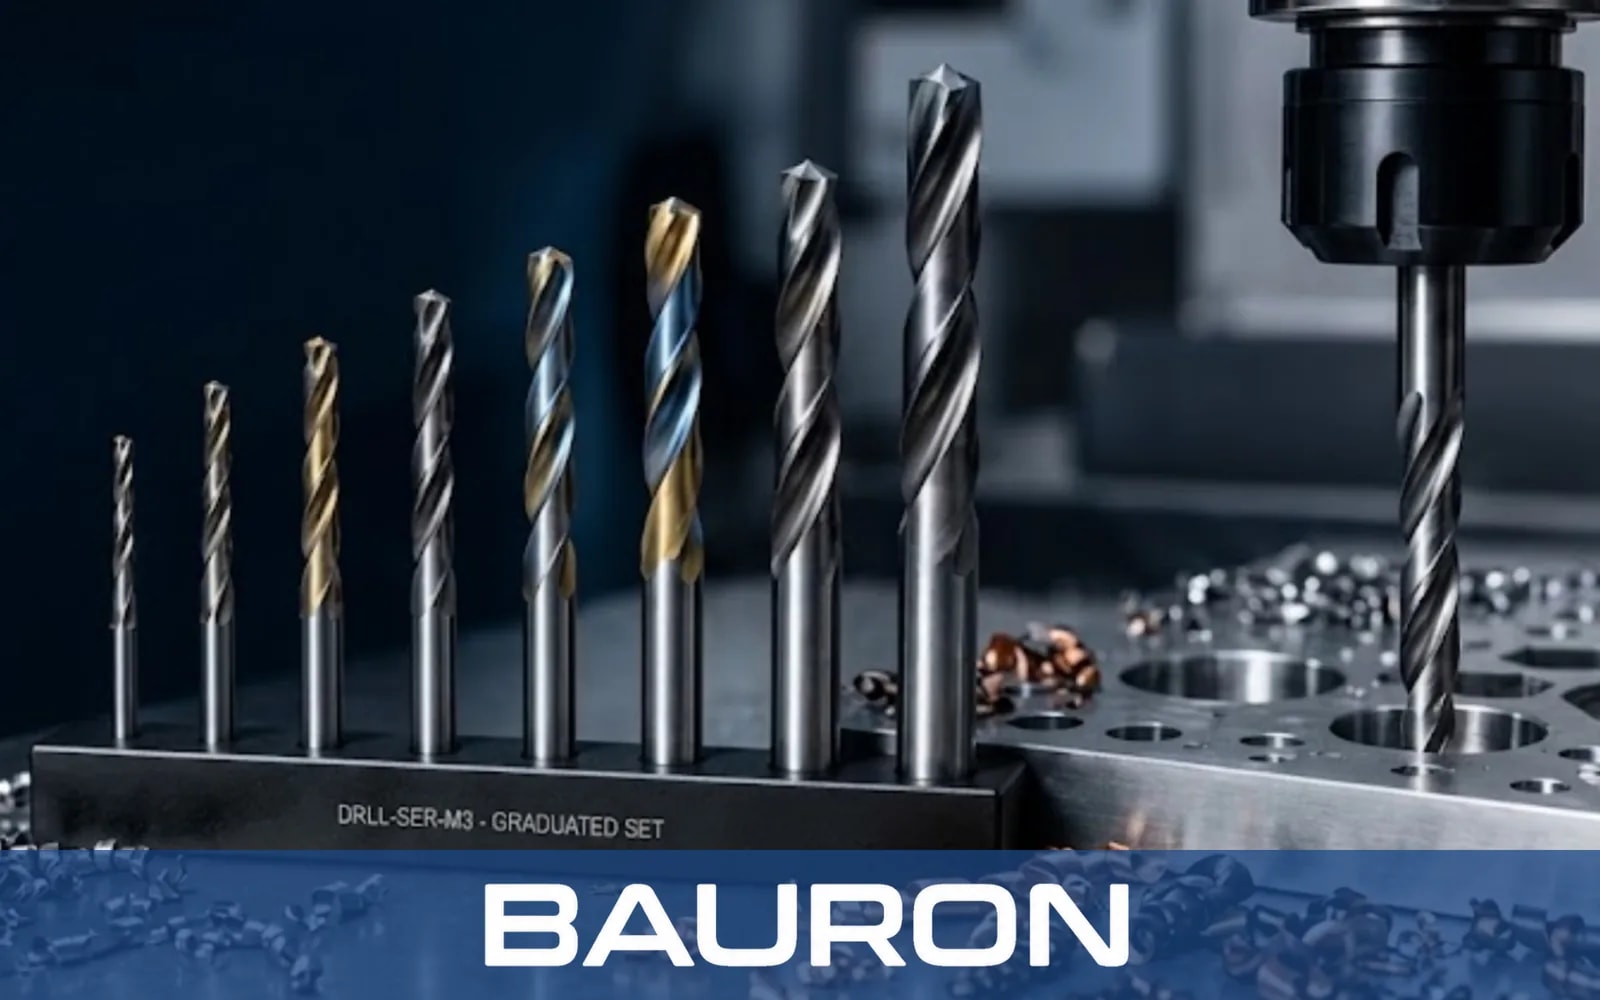
Das Bohren ist oft der häufigste Arbeitsgang an einem Bauteil, sodass sich schon kleine Verbesserungen schnell summieren. Moderne Bohrerprogramme gehen weit über den Spiralbohrer hinaus. Sie umfassen Anbohrer und Zentrierbohrer, Stufenbohrer, Mikrobohrer, Flachsenker, Tieflochbohrer und Einlippenbohrer.
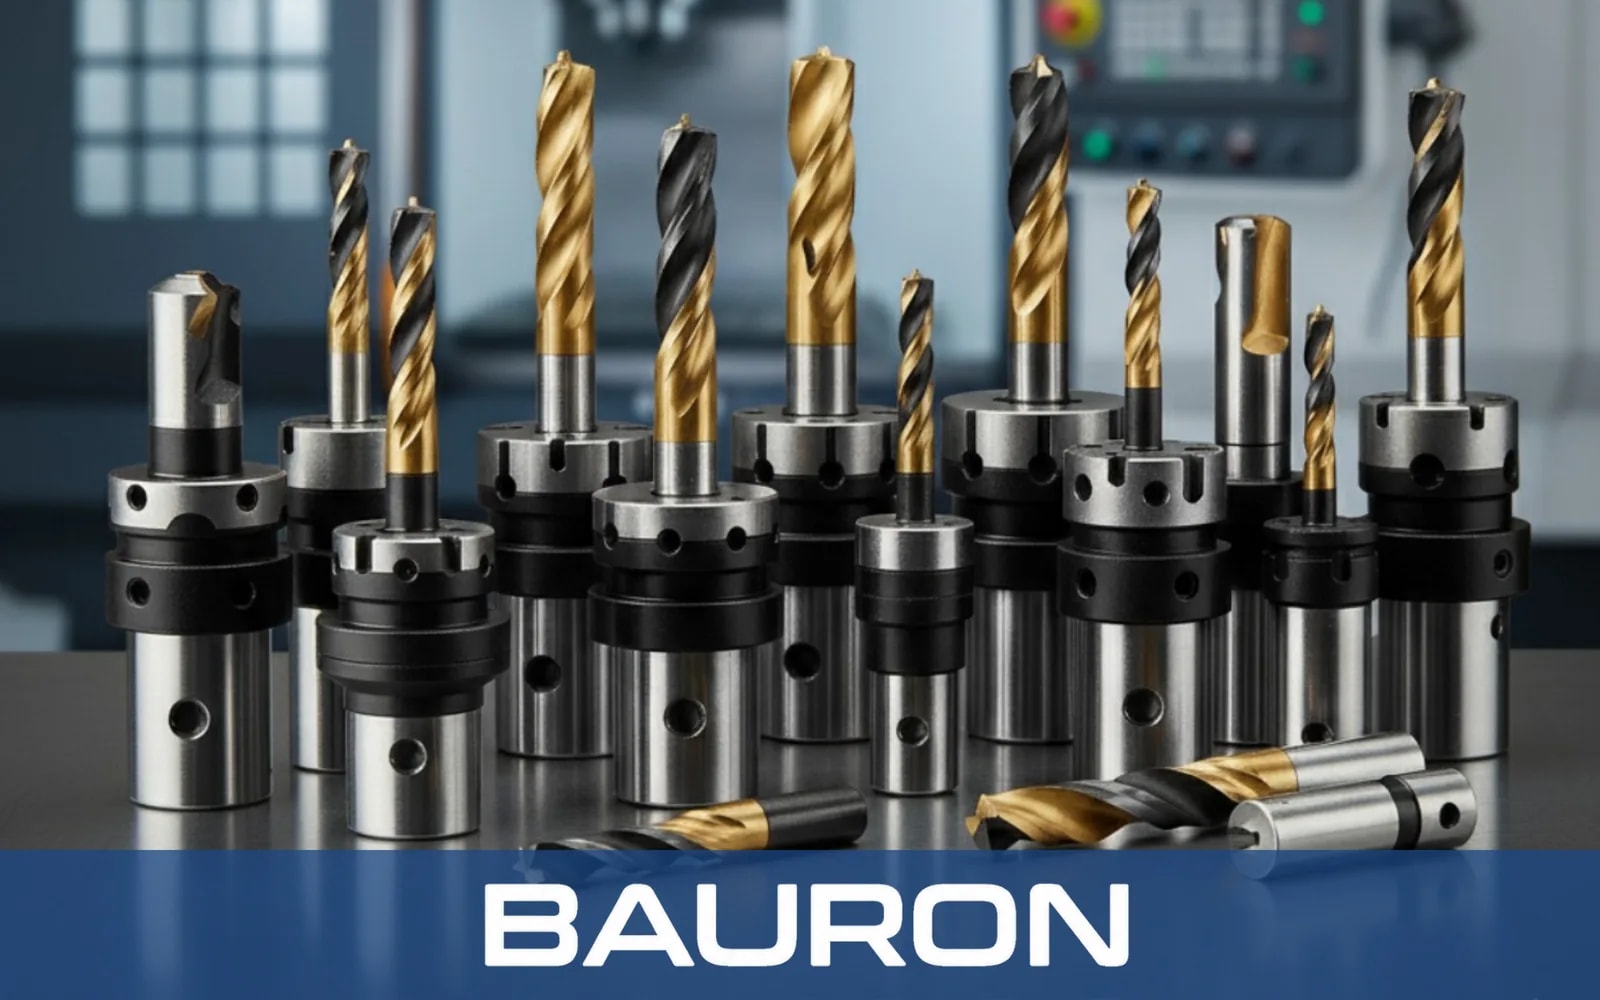
Der herausragende Fortschritt ist die innere Kühlmittelzufuhr. Das durch den Bohrerkörper zugeführte Kühlmittel spült die Späne aus dem Bohrungsgrund und kühlt die Schneide. Das Bohrerprogramm von Bauron aus Vollhartmetall und HSS-Co umfasst mehr als 25 Bohrertypen, darunter Ausführungen mit innerer Kühlmittelzufuhr für das Tiefbohren von 8xD bis 30xD.
Schaftfräser: mehr Geometrien für jeden Werkstoff
Schaftfräser erzeugen Konturen, Taschen, Nuten und 3D-Flächen. Das heutige Programm umfasst scharfkantige Schaftfräser, Kugelkopffräser, Eckenradiusfräser, Spanbrecher-Schaftfräser, konische Kugelkopffräser und Formfräser sowie Schwalbenschwanzfräser, Nutfräser und Fasenfräser.
Die Schneidenzahl ist eine der wichtigsten Entscheidungen. Zwei- und dreischneidige Ausführungen bieten größere Spanräume, was sich für Aluminium und Nichteisenmetalle eignet. Höhere Schneidenzahlen von bis zu 12 bringen mehr Stabilität und eine bessere Oberfläche bei gehärteten und vorvergüteten Stählen. Spanbrecher-Geometrien zerteilen lange Späne, sodass beim Schruppen mit höheren Schnittwerten gearbeitet werden kann.
Reibahlen: Bohrungen, die auf Anhieb passen
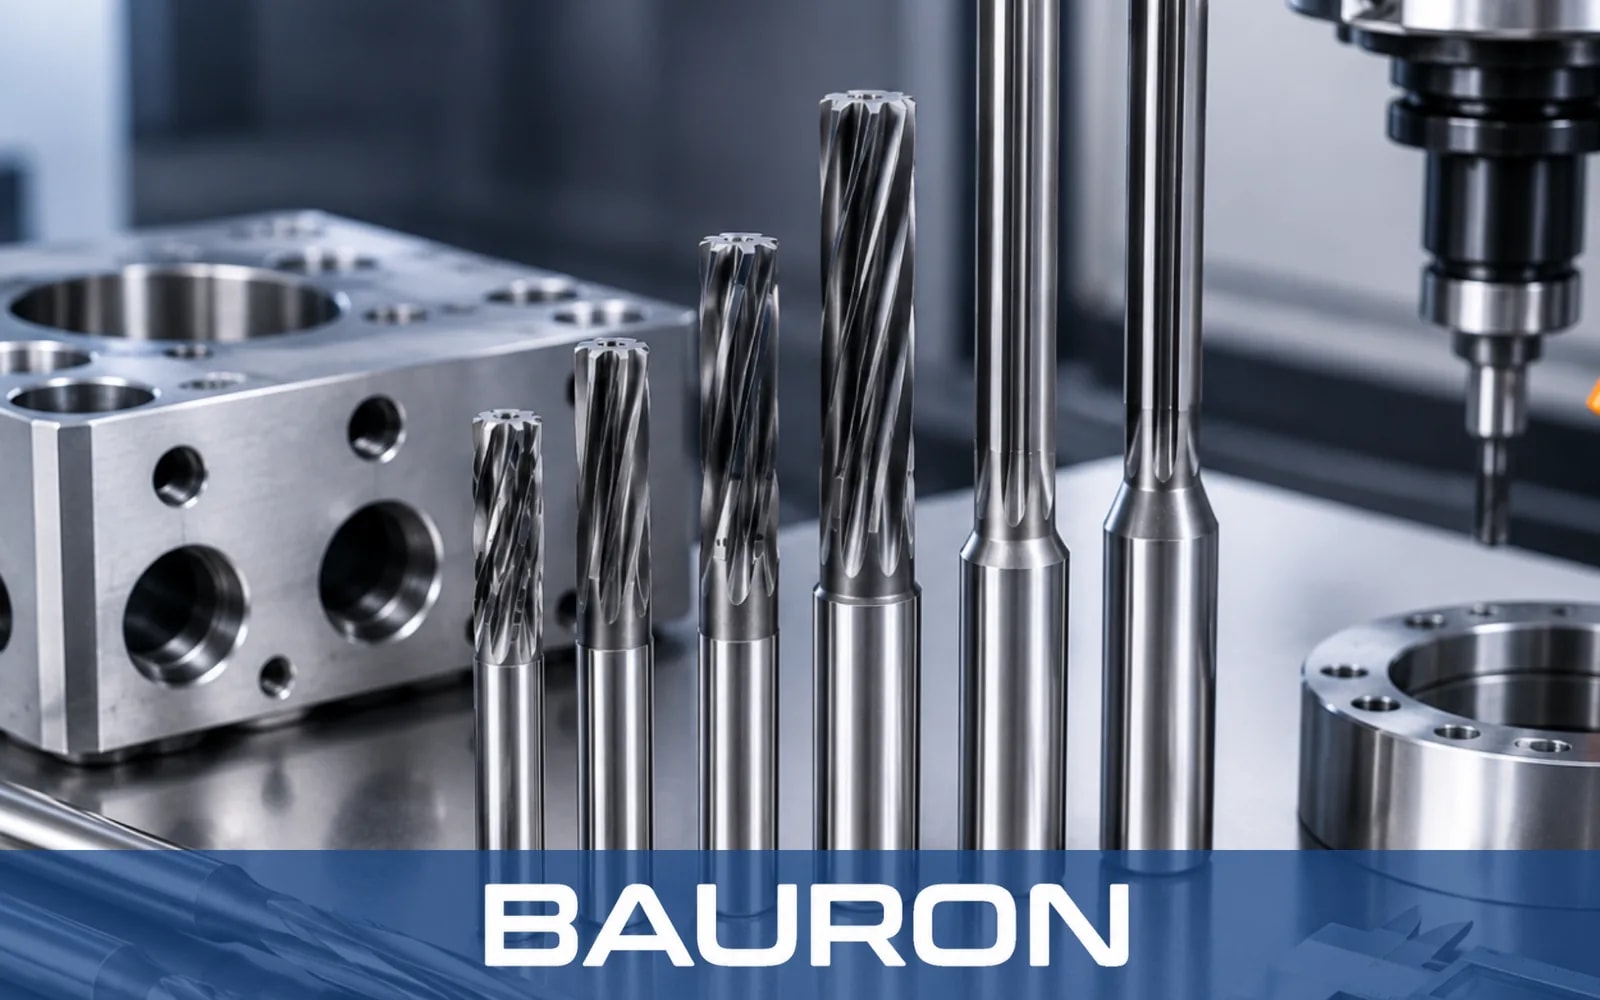
Ist eine gebohrte Bohrung nicht genau genug, bringt eine Reibahle sie auf Maß. Maschinen- und Spannfutter-Reibahlen, gerade- und spiralgenutete Ausführungen sowie Führungs-, Stufen-, Aufsteck- und Kegelreibahlen und verstellbare Reibahlen lösen jeweils ein anderes Bohrungsproblem.
Für Präzisionspassungen wie bei Passstiften und Lagersitzen ist die Bohrungstoleranz H7 das übliche Ziel. Reibahlen von Bauron aus HSS, HSS-Co und Vollhartmetall erreichen H7, auf Wunsch auch mit Sonderdurchmessern und anderen Toleranzklassen.
Gewindebohrer: zuverlässige Präzisionsgewinde
Ein abgebrochener Gewindebohrer kann ein fast fertiges Bauteil zu Ausschuss machen, deshalb kommt es auf die Konstruktion an. Spiralspitz-Gewindebohrer schieben die Späne bei Durchgangsbohrungen nach vorn. Spiralnuten-Gewindebohrer fördern die Späne aus Sacklochbohrungen nach hinten heraus. Gewindefurcher verdrängen das Material, statt es zu schneiden, und erzeugen so festere Gewinde ganz ohne Späne.
Metrische Regelgewinde (M), UNC und UNF decken die meisten Anwendungen ab. Bauteile für Luft- und Raumfahrt, Energietechnik und Fluidtechnik erfordern oft metrisches Feingewinde, UNJ-, Acme- oder NPT-Gewinde, und genau hier kommen Sondergewindebohrer ins Spiel.
Sie brauchen Hilfe bei der Wahl des richtigen Werkzeugs? Sprechen Sie mit einem Bauron-Ingenieur oder konstruieren Sie Ihr eigenes Werkzeug.
Präzisions-CNC-Werkzeuge: engere Toleranzen, bessere Bauteile
Präzision am fertigen Bauteil beginnt mit Präzision am Werkzeug. Rundlauffehler, Durchmesserabweichungen oder eine ungleichmäßige Schneide am Werkzeug übertragen sich direkt auf jedes Bauteil, das damit bearbeitet wird.
5-Achs-CNC-Schleifen
Moderne Werkzeugschleifmaschinen arbeiten CNC-gesteuert in fünf Achsen. Sie erzeugen komplexe Nutformen, variable Drallwinkel und mehrstufige Profile mit reproduzierbarer Genauigkeit. Erst dadurch lassen sich Form- und Stufenwerkzeuge zu vertretbaren Kosten herstellen.
Mit 5-Achs-Schleifen und sorgfältiger Prozessführung hält Bauron Toleranzen von bis zu ±0,0025 mm (±0,0001 Zoll bzw. 2,5 Mikrometer) an ausgewählten kritischen Werkzeugmerkmalen ein.
Prüfung und Messtechnik
Eine Toleranz hat nur dann Aussagekraft, wenn sie gemessen wird. Präzisions-CNC-Werkzeuge sollten mit Koordinatenmessgeräten (KMG) und Profilprojektoren geprüft werden, die Durchmesser, Profile und Schneidengeometrie mit der Konstruktion abgleichen.
Zertifizierte Qualitätsmanagementsysteme schaffen zusätzliches Vertrauen. Die Fertigung von Bauron ist nach ISO 9001:2015 zertifiziert, sodass Prüfung und Rückverfolgbarkeit einem dokumentierten und auditierten Prozess folgen.
Warum das in der Fertigung zählt
Engere Werkzeugtoleranzen zahlen sich auf eine Weise aus, die Einkäufer messen können. Bauteile bestehen die Prüfung auf Anhieb. Werkzeuge verschleißen gleichmäßig, sodass die Standzeit besser planbar ist. Und wenn ein Werkzeug ersetzt wird, schneidet das neue genauso wie das alte. Das bedeutet weniger Nachmessen und seltenere Korrekturwertänderungen zwischen den Losen.
Die Konstruktion von Sonderwerkzeugen wird digital
Jahrelang bedeutete die Bestellung eines Sonderwerkzeugs Skizzen, E-Mails und wochenlanges Hin und Her. Das ändert sich gerade schnell. Mit Online-Konfiguratoren können Ingenieure CNC-Sonderwerkzeuge heute in wenigen Minuten spezifizieren.
Die Plattform zur Sonderwerkzeug-Konstruktion von Bauron ist ein gutes Beispiel. Kunden konfigurieren Schaftfräser, Bohrer, Gewindebohrer und Reibahlen über anschauliche Online-Formulare und wählen dabei Parameter wie Durchmesser, Länge, Nutgestaltung, Kühlmitteloptionen, Gewindeart, Steigung, Toleranz und Beschichtung. Jede Anfrage wird anschließend vor der Fertigung von einem Bauron-Ingenieur geprüft.
Diese Prüfung durch einen Ingenieur ist der entscheidende Teil. Ein Konfigurator macht Werkzeuge leichter zugänglich, doch ein erfahrener Ingenieur erkennt Probleme, die ein Formular nicht erfassen kann. Beispiele sind eine Schneidenlänge, die zum Rattern führt, oder eine Beschichtung, die nicht zum Werkstückwerkstoff passt.
Sonderwerkzeuge kommen in folgenden Fällen in Betracht:
- Ein Werkzeug könnte zwei oder drei Arbeitsgänge ersetzen, etwa ein Stufenbohrer, der in einem Durchgang bohrt und fast.
- Ein Bauteil erfordert einen nicht genormten Durchmesser, ein Sondergewinde oder ein Sonderprofil.
- Standardwerkzeuge verschleißen in einem schwer zerspanbaren Werkstoff zu schnell.
- Tiefe oder schwer zugängliche Formelemente erfordern Sonderlängen oder eine größere Reichweite.
Fasst ein Sonderwerkzeug mehrere Arbeitsgänge zusammen, sinken die Zahl der Werkzeugwechsel und die Zykluszeit. In der Serienfertigung werden aus diesen Sekunden pro Teil schnell Stunden pro Woche.
Von der Kleinserienfertigung zur Großserienfertigung
Die beste Werkzeugstrategie hängt davon ab, wie viele Teile Sie fertigen. Dieselben Werkzeuge für die CNC-Bearbeitung können für einen Prototyp die richtige und für eine Serienfertigung die falsche Wahl sein.
| Kleinserienfertigung | Großserienfertigung | |
|---|---|---|
| Typische Aufträge | Prototypen, Vorserien, Bestellungen einzelner Werkzeuge | Wiederkehrende Serienfertigung, Tausende von Teilen |
| Priorität bei Werkzeugen | Flexibilität und kurze Lieferzeit | Kosten pro Teil und Standzeit |
| Werkzeugwahl | Vielseitige Standardwerkzeuge, kleine Lose von Sonderwerkzeugen | Optimierte Sonderwerkzeuge, kombinierte Arbeitsgänge |
| Worauf zu achten ist | Rüstzeit und ein fehlerfreies erstes Teil | Konstanz zwischen den Werkzeuglosen |
Kleinserienfertigung
Bei Prototypen und kleinen Serien zählen vor allem Geschwindigkeit und Flexibilität. Ingenieure brauchen Werkzeuge schnell, oft in kleinen Mengen, und die Konstruktion kann sich noch ändern. Vielseitige Standardwerkzeuge decken die meisten Formelemente ab, und kleine Lose von Sonderwerkzeugen schließen die Lücken.
Die Möglichkeit, ein einzelnes Sonderwerkzeug statt einer Mindestmenge zu bestellen, macht die Kleinserienfertigung deutlich praktikabler.
Großserienfertigung
In der Serienfertigung vervielfacht sich jede Sekunde Zykluszeit und jeder Werkzeugwechsel mit Tausenden von Teilen. Hier bringen Sonderwerkzeuge, die Arbeitsgänge kombinieren, auf den Werkstoff abgestimmte Beschichtungen und planbare Standzeiten echte Einsparungen.
Auch die Konstanz wird entscheidend. Jede Nachbestellung eines Werkzeugs sollte genauso schneiden wie die vorherige, damit die Prozesse ohne erneute Qualifizierung stabil bleiben.
Ein Partner für den gesamten Lebenszyklus
Am reibungslosesten gelingt das mit einem Lieferanten, der beide Enden abdeckt. Bauron stützt sich auf die Fähigkeiten von Norck als Hersteller von Präzisionsteilen und bietet eine Fertigung nach Bedarf – von Prototypen in kleinen Stückzahlen und Einzelwerkzeugen bis hin zu wiederkehrenden Großserienaufträgen. Ein Werkzeug, das sich am Prototyp bewährt hat, kann direkt in die Serienfertigung übergehen.
Fordern Sie ein Angebot für Ihre nächste Werkzeugbestellung an.
Nachhaltigkeit, Zukunftsaussichten und Herausforderungen
Nachhaltigkeit
Zerspanungswerkzeuge bestehen aus wertvollen Rohstoffen, und ihre Herstellung erfordert viel Energie. Der einfachste Weg, diese Belastung zu verringern, sind Werkzeuge, die länger halten, sodass weniger davon hergestellt, versandt und entsorgt werden müssen.
Verschlissene Werkzeuge lassen sich oft nachschleifen und neu beschichten, statt sie zu ersetzen, und alte Werkzeuge können recycelt werden. Werkzeuge, die das Kühlmittel direkt an die Schneide leiten, helfen einem Betrieb außerdem, weniger davon zu verbrauchen.
Herausforderungen
Die Branche steht weiterhin vor einigen großen Hürden:
- Schwierigere Werkstoffe: Bauteile für Flugzeuge und andere anspruchsvolle Branchen bestehen aus sehr harten Metallen, die Werkzeuge schnell verschleißen.
- Kleinere Bauteile: Bauteile für die Medizintechnik und die Elektronik erfordern winzige Werkzeuge, die leicht brechen und schwer zu prüfen sind.
- Weniger Fachleute: Die Wahl des richtigen Werkzeugs für eine Aufgabe hängt nach wie vor von erfahrenen Ingenieuren ab, und davon gibt es zu wenige.
- Versorgung und Preise: Kosten und Lieferzeiten von Rohstoffen können sich schnell ändern.
Wie es weitergeht
Der nächste große Schritt wird von intelligenteren Maschinen kommen. Maschinen können heute erkennen, wenn ein Werkzeug verschleißt, und es austauschen, bevor es bricht. Programmierer können einen Auftrag zudem am Bildschirm mit einem exakten digitalen Abbild des Werkzeugs testen, bevor echtes Metall zerspant wird.
Online-Konfiguratoren werden außerdem die Bestellung von Sonderwerkzeugen erleichtern. Wenn ein Ingenieur jede Konstruktion prüft, lässt sich ein Werkzeug für eine ganz bestimmte Aufgabe bald so einfach kaufen wie ein Standardwerkzeug.
Fazit
CNC-Zerspanungswerkzeuge haben sich in den letzten Jahren stärker verändert, als vielen Betrieben bewusst ist. Bessere Hartmetallsorten und Beschichtungen, 5-Achs-Schleifen, Prüfung im Mikrometerbereich und die Online-Konstruktion von Sonderwerkzeugen bedeuten kürzere Zyklen, längere Standzeiten und genauere Bauteile.
Ob Sie einen Prototyp erproben oder Tausende von Teilen im Monat fertigen: Die richtigen Präzisions-CNC-Werkzeuge machen den Unterschied. Mit einem erfahrenen Hersteller von Präzisionsteilen als Partner gelingt Ihnen der Schritt von der Klein- zur Großserienfertigung mit denselben bewährten Werkzeugen.
Bereit für bessere Werkzeuge? Konstruieren Sie Ihr CNC-Sonderwerkzeug mit Bauron oder kontaktieren Sie unsere Ingenieure, wenn Sie Hilfe bei der Wahl des richtigen Werkzeugs benötigen.