Segmentierte Spanerzeugung
Unterbrochene Schneidkanten teilen breite Metallspäne in kleine Späne.
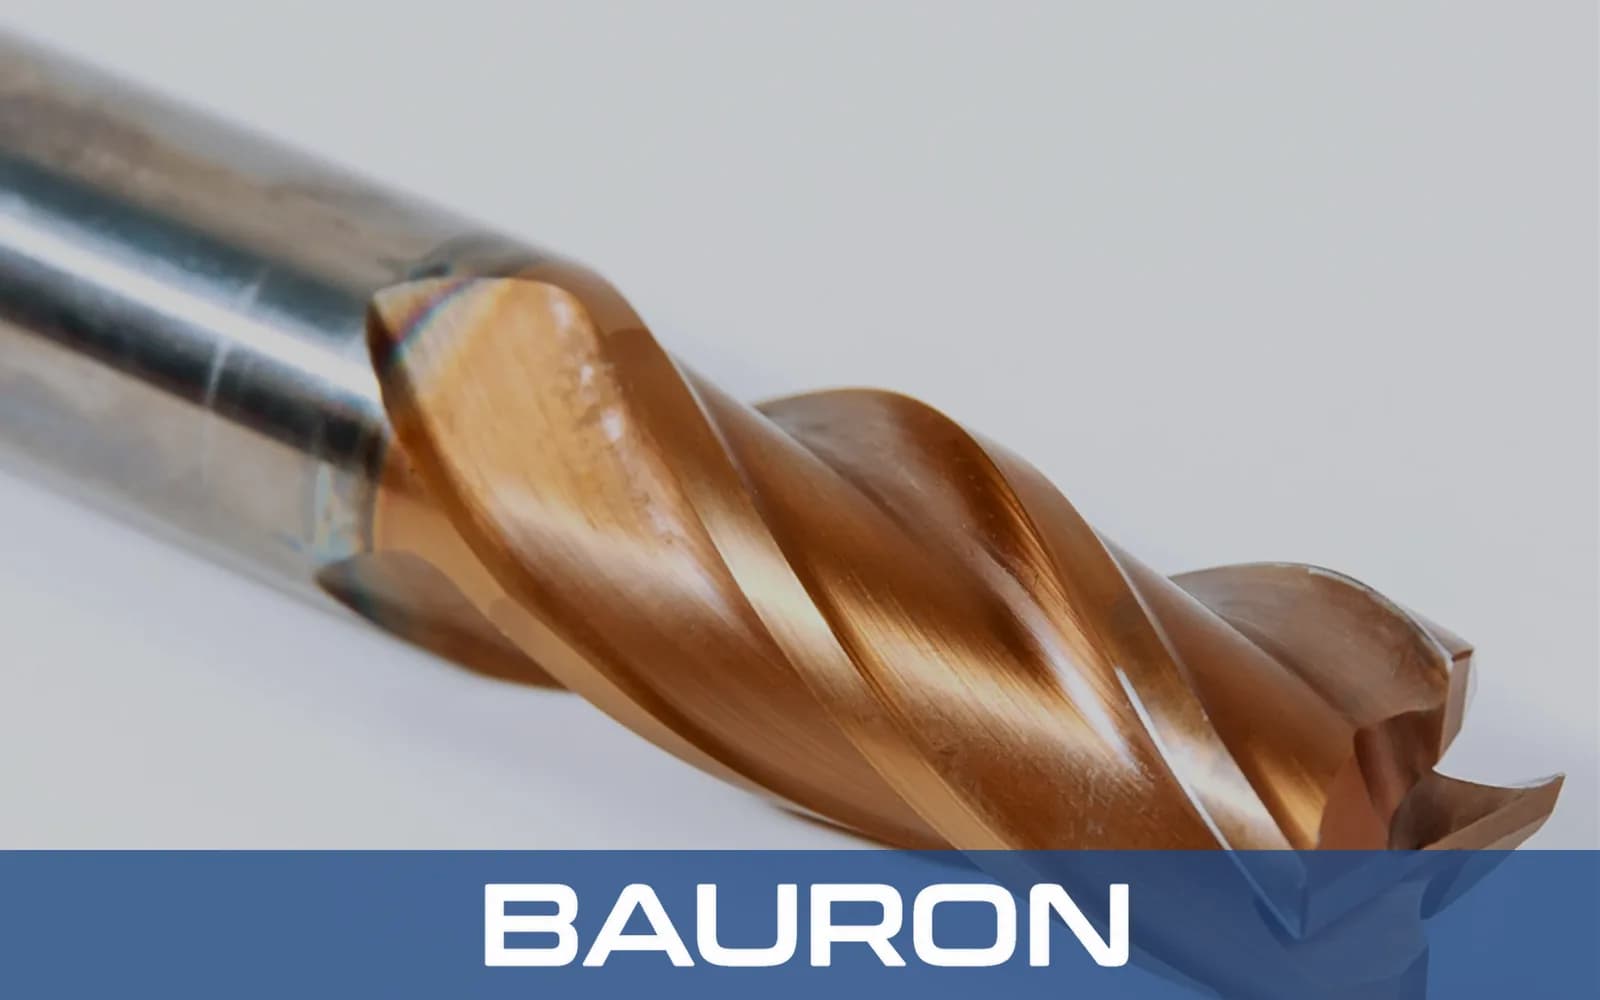
Ein Spanbrecher-Schaftfräser adressiert schwere Werkstoffabfuhr in zähen, duktilen Werkstoffen. Geschliffene Kerben oder versetzte Zähnung entlang der Umfangskanten teilen durchgehende Metallbänder in handhabbare Späne, bevor sie sich um das Werkzeug wickeln oder in tiefen Taschen stauen.
Unterbrochene Schneidkanten teilen breite Metallspäne in kleine Späne.
Eine kleinere Span-Werkzeug-Kontaktfläche senkt Schnittwiderstand und Wärmeerzeugung.
Kleine Späne werden mit Kühlmittel oder Luftstoß aus tiefen Nuten und schmalen Schlitzen abgeführt.
Spankontrolle unterstützt größere axiale Tiefen und schnellere Tischvorschübe und reduziert zugleich das Verstopfungsrisiko.
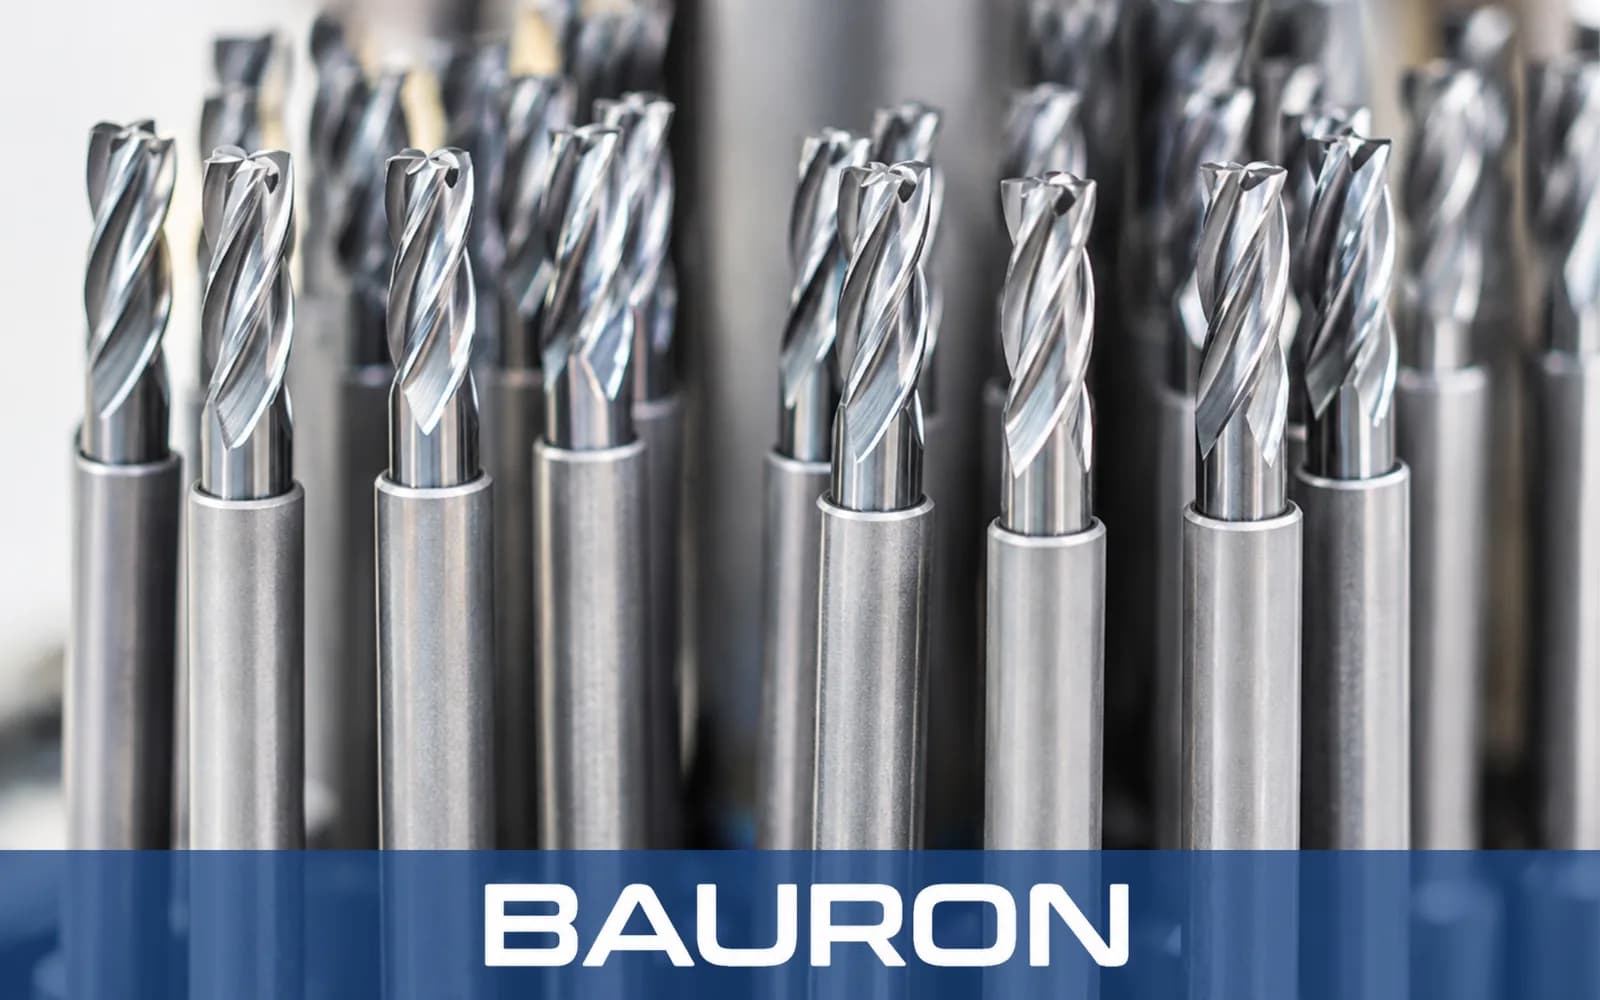
Unterstützt aggressive Vorschübe und axiale Tiefen zur Reduzierung der Schruppzykluszeit.
Gehackte Späne räumen Nuten leichter und reduzieren Bruchrisiko in tiefen Taschen.
Die unterbrochene Zahngeometrie reduziert Schnittkräfte an der Spindel.
Versetzte Zähnung stört Schnittfrequenzen und reduziert Schwingungen bei tiefen Schnitten.
Reduzierte Reibung und geringerer Wärmeaufbau helfen, Schneidnuten vor thermischem Verschleiß zu schützen. Für zusätzlichen Eckenschutz beim schweren Schruppen reduziert ein Eckenradiusfräser Kantenausbrüche.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 1/4" bis 1-1/2"+; metrisch 6 mm bis 32 mm+ verfügbar |
| Profilart | Feine Teilung für zähe Legierungen und Stähle; grobe Teilung für Aluminium und weiche Metalle |
| Nutenzahl | 3, 4, 5 oder 6 Nuten |
| Stirnprofile | Vierkantende, gefast oder Eckenradius (Bull Nose) |
| Schaftausführung | Gerade zylindrisch oder Weldon-Flachschaft |
| Bearbeitungsart | Hocheffizientes Schruppen, tiefes Nuten und trochoidales Fräsen |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| Vollhartmetall | Edelstahl, Titan, gehärtete Werkzeugstähle und Gusseisen. | Strukturelle Steifigkeit widersteht Biegung bei schweren Schrupppassagen. |
| AlTiN / TiAlN-Beschichtung | Zähe legierte Stähle, Edelstahl und trockenes Hochtemperaturfräsen. | Thermohärte schützt gezahnte Kanten vor wärmebedingter Degradation. |
| nACo / DLC-Beschichtung | Aluminiumlegierungen, Messing und weiche Nichteisenmetalle. | Hilft, Fressen oder Verschweißen weicher Werkstoffe in Spanbrecherkerben zu verhindern. |
Vollhartmetall bietet Schruppsteifigkeit, AlTiN oder TiAlN schützt Kanten in eisenhaltiger Hochtemperaturarbeit, und nACo oder DLC hilft, Fressen in Nichteisenwerkstoffen zu beherrschen.
Führen dynamisches Schruppen und tiefes Nuten aus.
Führen schwere axiale Schnitte in großen Baustahlschmiedestücken für die Baumaschinenindustrie aus.
Nutzen angetriebene Revolver für Querfräsen und tiefes Passfedernut-Schruppen.
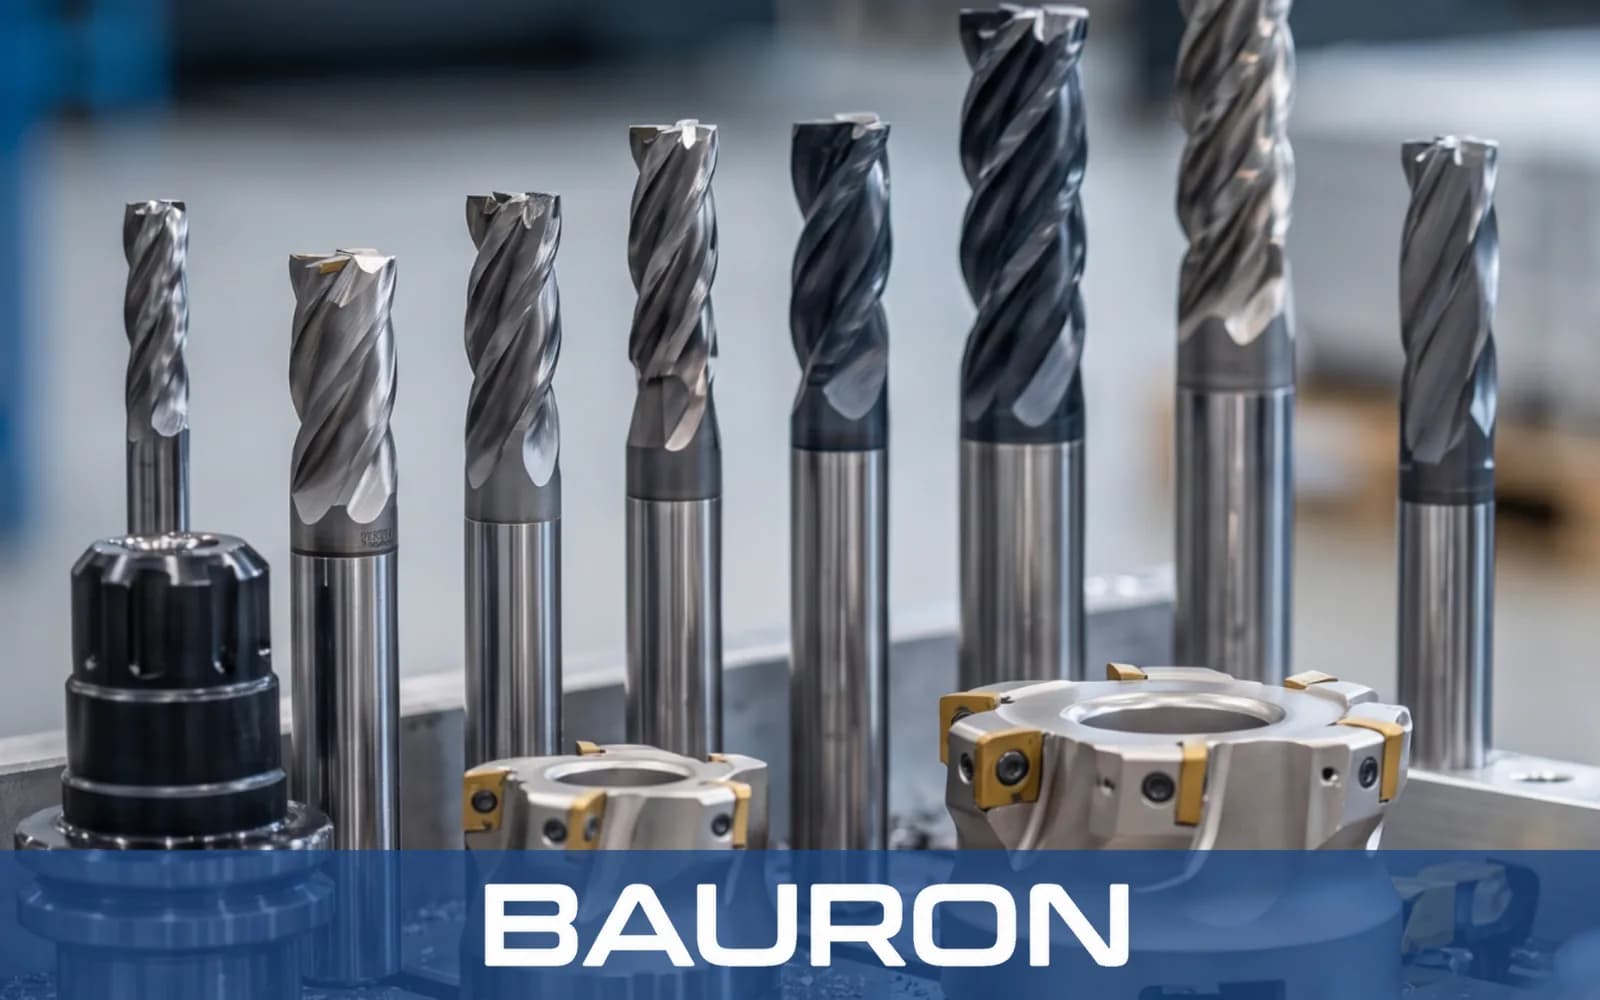
Entfernt große Werkstoffvolumina aus tiefen Innenkavitäten und Kanälen. Wände, die tiefer als die Schneidenlänge sind, können mit halsentlasteten Schaftfräsern fertigbearbeitet werden.
Führt dynamische Fräsbahnen mit vollem axialem Eingriff in zähen Legierungen aus.
Beherrscht Nestbildung beim Schruppen duktiler Edelstähle, Aluminium und unlegierter Stähle.
Entfernt Aufmaß von geschmiedeten Titan- und Aluminium-Zellenbauteilen.
Herkömmliche Schrupper nutzen grobe Wellenformzähne, die eine wellige Wand hinterlassen. Ein Spanbrecher nutzt versetzte Kerben in ansonsten glatten Nuten, bricht Späne und hinterlässt eine glattere Oberfläche, die oft nur eine leichte Feinbearbeitungspassage benötigt.
Duktile Werkstoffe erzeugen durchgehende Bänder, die sich um die Spindel wickeln oder Nuten verstopfen können. Die Spanbrechergeometrie teilt diese Bänder in kleinere Späne. Die Spankontrolle ist eines der wichtigsten Auswahlkriterien für CNC-Fräswerkzeuge in diesen Werkstoffen.
Sie erzeugen eine glattere Oberfläche als herkömmliche Schrupper, aber die Mikrokerben können Linienmarkierungen hinterlassen. Nutzen Sie dedizierte Hartmetall-Schaftfräser zur Feinbearbeitung für hochpräzise oder polierte Oberflächenanforderungen.
Werkzeuge mit grober Teilung haben größere Kerben für weiche Werkstoffe wie Aluminium. Werkzeuge mit feiner Teilung nutzen kleinere, eng stehende Kerben für Edelstahl, Titan und gehärtete legierte Stähle.
Bauron Precision Tools kann Kerbengeometrien, variable Drallwinkel, Eckenradien sowie TiAlN- oder nACo-Beschichtungen für spezifische Fertigungsanforderungen konstruieren.
Bauron bietet Konstruktions- und Engineering-Unterstützung für Werkzeuganforderungen. Das Engineering-Team arbeitet mit Kunden an Sondergeometrien, Spezialbeschichtungen und komplexen Zerspanungsaufgaben.
Engineering kontaktieren