Beidseitiges Scheren
Die zwei gewinkelten Schneidflächen scheren beide Seiten eines V-Profils im selben Durchgang.
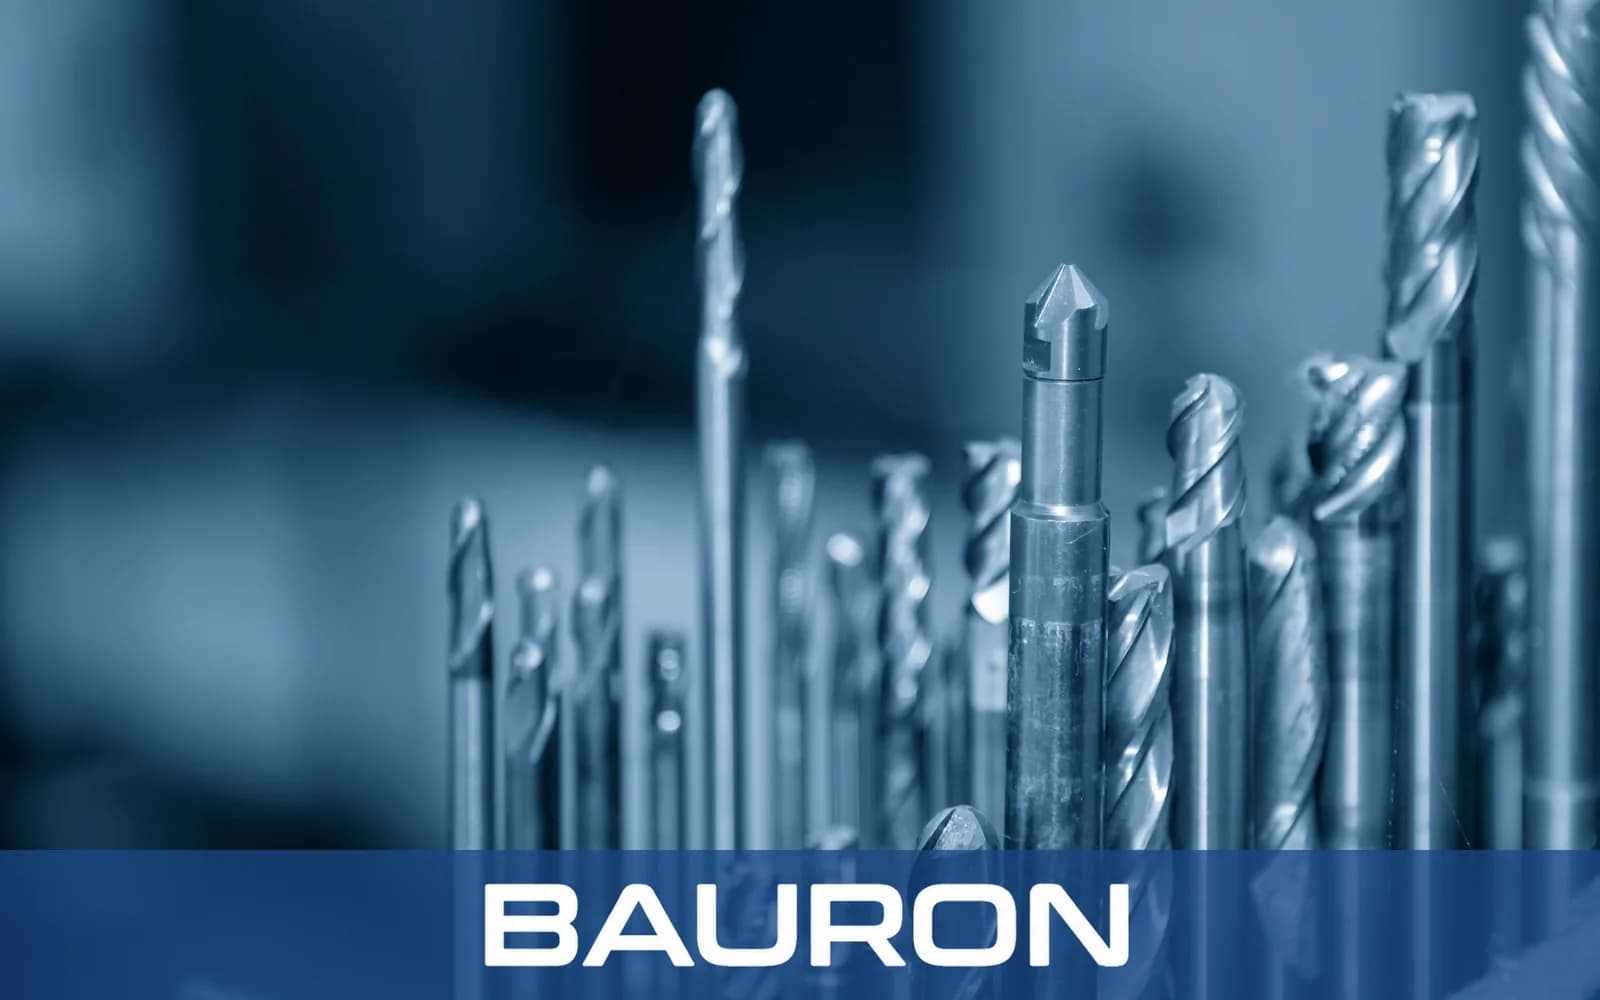
Ein Doppelwinkelfräser ist ein Formfräser mit spitzem oder flachspitzigem V-Profil auf zylindrischem Schaft. Seine zwei gegenläufigen Winkelflächen schneiden innere und äußere V-Profile, Fasen, Gewindeformen und Riffelungen, ohne das Werkzeug neu auszurichten.
Die zwei gewinkelten Schneidflächen scheren beide Seiten eines V-Profils im selben Durchgang.
Lineare oder helixförmige Bahnen erzeugen 60°-, 90°- oder individuelle Winkelnuten und Gewindeformen.
Die obere und untere Fläche können Ober- und Unterseitenkanten von Werkstückstufen in einer Aufspannung anfasen. Tiefe hinterschnittene Kanäle mit zusätzlichem Freiraumbedarf werden mit einem Schwalbenschwanzfräser mit großer Reichweite geschnitten.
Ein massiver zylindrischer Schaft unterstützt konzentrische Aufnahme in Standard-CNC-Spannfuttern und -Spannzangen.
Schneidet beide Seiten eines Winkelprofils gemeinsam und reduziert die Zahl der Bearbeitungspässe.
Fast obere und untere Nutkanten an, ohne das Werkstück zu wenden.
Geschliffene Profilgeometrie unterstützt wiederholbare Winkelmaße über Fertigungsserien.
Der massive Schaft hilft, Rattern und Durchbiegung beim Winkelnutenfräsen zu begrenzen. Für hochbelastete Schwalbenschwanznuten verteilt ein CNC-Schwalbenschwanzfräser mit verrundetem Halsradius die Spannung am Übergang vom Kopf zum Hals.
Verfügbar mit 3, 4, 6 oder 8 Nuten passend zu Spanlast- und Vorschubanforderungen.
| Spezifikation | Bereich / Details |
|---|---|
| Fräserdurchmesserbereich | 1/4 Zoll bis 1-1/2 Zoll+; metrisch 6 mm bis 40 mm+ verfügbar |
| Öffnungswinkel | 45°, 60°, 90° und 120°; symmetrische oder asymmetrische Winkel |
| Spitzenausführung | Scharfe V-Spitze oder plan abgesetzte Flachspitze |
| Nutenzahl | 3, 4, 6 oder 8 Nuten |
| Schaftausführung | Gerader Zylinderschaft oder Weldon-Flachschaft |
| Bearbeitungsart | V-Nuten, Gewindefräsen, beidseitiges Anfasen und Riffeln |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| Vollhartmetall | Gehärtete Stähle, Edelstahl, Titan und Gusseisen. | Kernsteifigkeit hilft, Durchbiegung beim V-Nutenfräsen zu begrenzen. |
| TiAlN / AlTiN-Beschichtung | Zähe legierte Stähle, Hochtemperaturmetalle und Trockenfräsen. | Thermische Stabilität hilft, V-Spitzen-Schneiden vor reibungsbedingtem Verschleiß zu schützen. |
| DLC / CrN-Beschichtung | Aluminium, Messing, Kupfer und Nichteisenlegierungen. | Geringe Reibung hilft, Materialschweißen und Aufbauschneiden an Winkelnuten zu reduzieren. |
Vollhartmetall unterstützt starres Winkelschneiden, TiAlN oder AlTiN deckt Hochtemperatur-Legierungsanwendungen ab, und DLC oder CrN hilft, Haftung in Nichteisenwerkstoffen zu reduzieren.
3-, 4- und 5-Achs-Zentren fahren V-Nuten, Gewindefräsen und Anfasoperationen.
Stationen mit angetriebenen Werkzeugen bearbeiten Gewindeformen, Quermerkmale und Riffelungen an Drehteilen.
Nutzen diese Fräser für V-Bahn- und Riffelplattenfräsen.
Bearbeitet grobsteigende Innen- und Außengewindeprofile in Legierungskomponenten aus der allgemeinen Fertigung.
Schneidet 60°- und 90°-Positionskerben, Keilzähne und Riffelungsbahnen. Für trapezförmige Führungsbahnen wird stattdessen ein Schwalbenschwanzfräser benötigt.
Fast Oberkanten und unterseitige Schultern von mit Schaftfräsern geschnittenen Nuten an, ohne eine zweite Vorrichtungsaufspannung.
Bearbeitet Greifzähne an chirurgischen Pinzetten und Spannvorrichtungen.
Ein Einfachwinkelfräser hat eine winklige Schneidfläche. Ein Doppelwinkelfräser hat zwei zusammenlaufende Flächen und kann beide Seiten einer Nut oder gegenläufige Fasen schneiden.
Ja. Fräser, die auf einen geeigneten Öffnungswinkel geschliffen sind, etwa 60° für gängige UNC-, UNF- und metrische Gewindeformen, können Gewinde in Bohrungen und an Außenschäften fräsen.
Nutzen Sie eine scharfe V-Spitze für scharfgründige Nuten, feine Riffelungen oder kleine Gewindegründe. Eine abgesetzte Spitze bietet mehr Material an der Spitze für Freinuten, Schulteranfasen und schwereres V-Nutenfräsen.
Ja. Die untere Winkelfläche kann durch eine Nut oder Bohrung greifen und nach oben schneiden, um eine Unterkante anzufasen.
Bauron kann asymmetrische Winkel, Stegdicken, Schaftdurchmesser und Beschichtungsanforderungen anhand von Fertigungszeichnungen prüfen.
Bauron Tools bietet Konstruktions- und Engineering-Unterstützung für individuelle Doppelwinkelgeometrien und Beschichtungsauswahl. Übermitteln Sie Profil, Werkstückwerkstoff, Toleranzen, Maschine und Fertigungsanforderungen für eine technische Prüfung.
Engineering kontaktieren