Zugang zu tiefen Kavitäten
Der hinterschnittene Hals hält Abstand zu steilen Taschenwänden und tiefen Rippenkanälen. Gekrümmte Einlass- und Auslasskanäle in Zylinderköpfen werden mit speziellen Porting-Werkzeugen bearbeitet.
Freischneider-Kugelkopffräser setzen einen reduzierten Hals hinter eine halbkugelförmige Schneide. Der kleinere Halsdurchmesser schafft Freiraum in tiefen Taschen und steilen 3D-Formen, sodass der Schaft nicht an benachbarten Seitenwänden reibt. Bei kurzer Reichweite bieten herkömmliche Kugelkopffräser dasselbe Spitzenprofil an einem Körper mit vollem Durchmesser.
Der hinterschnittene Hals hält Abstand zu steilen Taschenwänden und tiefen Rippenkanälen. Gekrümmte Einlass- und Auslasskanäle in Zylinderköpfen werden mit speziellen Porting-Werkzeugen bearbeitet.
Der Kugelradius hält tangentialen Kontakt mit der 3D-CAD-Flächengeometrie.
Hals-Durchmesser-Verhältnisse gleichen Reichweite und Kernfestigkeit aus, um Rattern bei Langreichweitenpässen zu begrenzen.
Die verlängerte Geometrie hält den Werkzeughalter oberhalb des Werkstücks, während das Schneidende tiefe Merkmale erreicht.
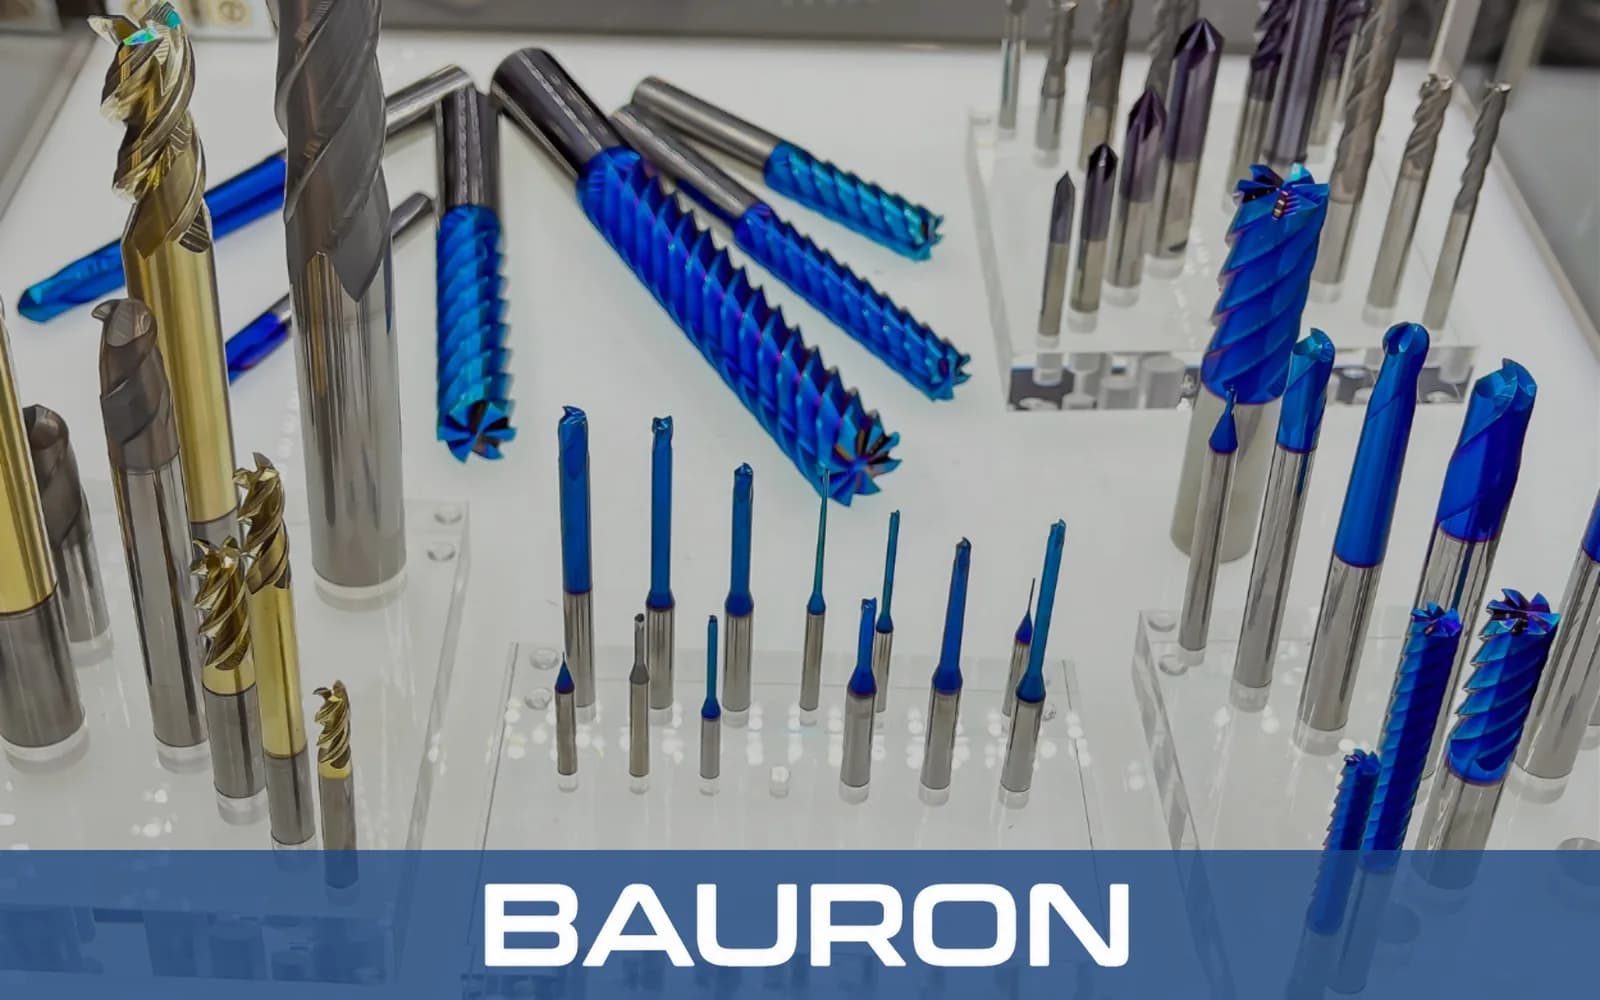
Die reduzierte Halsgeometrie begrenzt das Schulterreiben und die Werkstückmarkierungen, die Schaftfräser mit vollem Schaft in tiefen Taschen verursachen können.
Kernverjüngungen sind darauf ausgelegt, Durchbiegung bei der 3D-Fertigbearbeitung mit großer Reichweite zu reduzieren.
Das Kugelprofil unterstützt glatte Oberflächen und kann Nachpolieren reduzieren.
Verfügbar mit Freihälsen bis zum 10- bis 15-fachen Werkzeugdurchmesser.
Unterstützt 3-Achs-, 4-Achs- und durchgehende 5-Achs-Bahnen.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 1/32" bis 3/4"; metrisch 0,8 mm bis 20 mm verfügbar |
| Reichweitenlängen | 3x, 5x, 8x, 10x und 15x Durchmesser-Freihälse |
| Radiustoleranz | ±0.0002" oder ±0,005 mm |
| Nutenzahl | 2 Nuten für Nichteisenwerkstoffe; 4 Nuten für gehärtete Stähle und Titan |
| Halsausführung | Konischer Kern oder gerader Freihals |
| Bearbeitungsart | 3D-Flächenfertigbearbeitung mit großer Reichweite und Formnestformen |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| Feinstkorn-Vollhartmetall | Gehärtete Formstähle, Edelstahl und Titan. | Kernsteifigkeit hilft, Rattern und Durchbiegung bei Langreichweitenpässen zu begrenzen. |
| nACo / AlTiN-Beschichtung | Gehärtete Stähle bis 65 HRC und Trockenfräsen. | Thermische Härte schützt die Kugelspitze beim hochreibenden Schnitt. |
| DLC / ZrN-Beschichtung | Aluminium, Kupfer und nichteisenhaltige Verbundwerkstoffe. | Geringere Reibung hilft, Materialschweißen in tiefen Taschen zu verhindern. |
Feinstkorn-Hartmetall bietet Steifigkeit bei großer Reichweite, nACo oder AlTiN eignet sich für gehärtete Stähle und Trockenschnitt, und DLC oder ZrN hilft, Haftung in Nichteisenwerkstoffen zu beherrschen.
Halten den Werkzeugvektor im Eingriff in komplexen 3D-Formkavitäten.
Fahren 3D-Fertigbearbeitungspässe in tiefen Gesenkfräsanwendungen bei Halterfreiraum. Formschräge Wände können zuvor mit konischen Gesenkfräsern geschnitten werden.
Nutzen angetriebene Werkzeuge für tiefe Radialkonturen an kleinen Drehteilen.
Formt tiefe Kavitäten, Kernstifte und steile Trennebenen in Spritzgussformen.
Erreicht zwischen eng stehenden Schaufeln an Laufrädern und Blisks.
Bearbeitet tief konturierte Gelenkpfannen und orthopädische Bauteile.
Fertigbearbeitet Innenbodenradien und hohe Rippen an strukturellen Zellenbauteilen – eine Kernaufgabe bei Werkzeugen und Bearbeitung für die Luft- und Raumfahrt.
Der reduzierte Hals hinter der Schneide lässt das Werkzeug in tiefe, schmale Kavitäten eintreten, ohne dass der volldurchmessrige Schaft an der Seitenwand reibt oder kollidiert.
Wählen Sie den kürzesten Hals, der das tiefste Werkstückmerkmal freigängig hält. Zusätzliche Halslänge erhöht Überhang und Hebelwirkung und kann Rattern und Durchbiegung verursachen.
Nutzen Sie geringere radiale Zustellung, halten Sie eine geeignete Oberflächengeschwindigkeit, führen Sie Späne mit Hochdruckkühlung oder Luft ab und neigen Sie das Werkzeug, wo möglich, sodass der Schnitt abseits des Totpunkts der Kugel erfolgt.
Ein gerader Hals behält einen gleichmäßig reduzierten Durchmesser für maximalen Seitenwandfreiraum. Ein konischer Hals verdickt sich zum Schaft hin für höhere Steifigkeit, wenn die Taschenwandschräge es zulässt.
Bauron kann individuelle Reichweitenlängen, Halsverjüngungen, Kugelradiustoleranzen und anwendungsspezifische Beschichtungen anhand von 3D-CAD-Modellen auslegen.
Das Engineering-Team von Bauron Tools unterstützt individuelle Reichweitenlängen, Halsverjüngungen, Kugelradiustoleranzen und anwendungsspezifische Beschichtungen. Übermitteln Sie 3D-Modelle und Bearbeitungsanforderungen für eine technische Prüfung.
Engineering kontaktieren