Scheren von Formschrägenwänden
Kegelkörperwinkel bearbeiten Formschrägenwände direkt und reduzieren Stufenfräspassagen.
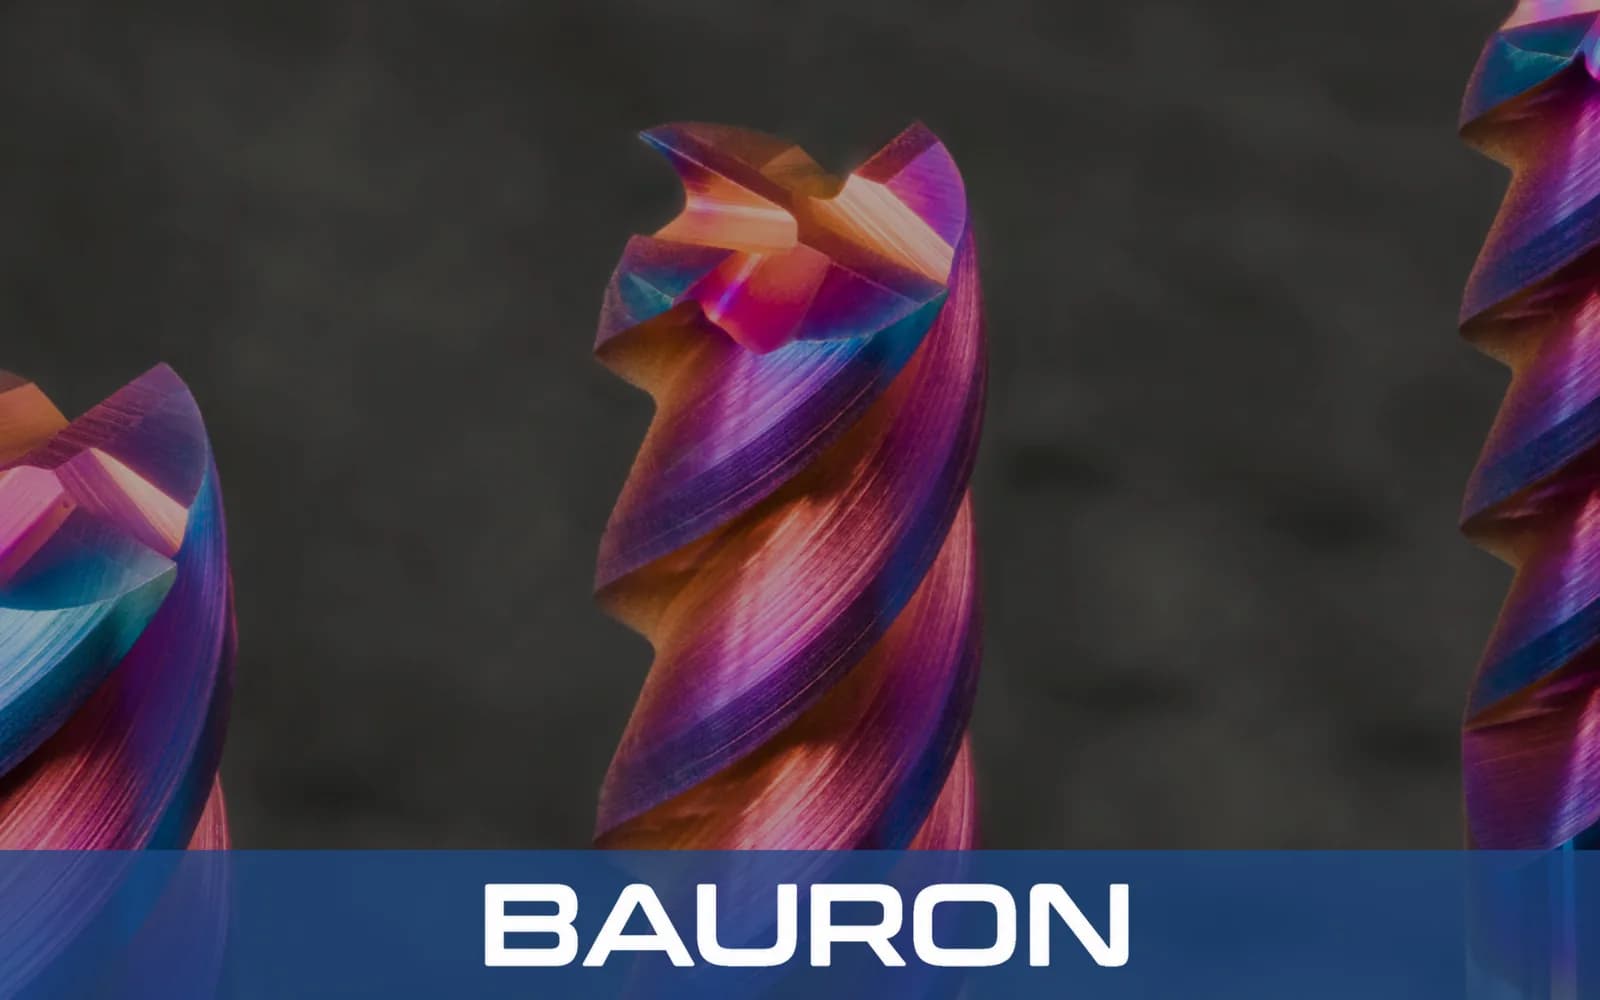
Ein konischer Kugelkopffräser, auch konischer Kugelfräser genannt, kombiniert die Oberflächenskulptur-Flexibilität eines Kugelfräsers mit der Steifigkeit eines Kegelkerns. Seine Nuten weiten sich von einer kleinen Kugelspitze zum Schaft, um steile Wände und tiefe Formtaschen mit reduzierter Durchbiegung zu bearbeiten.
Kegelkörperwinkel bearbeiten Formschrägenwände direkt und reduzieren Stufenfräspassagen.
Die Kugelspitze hält tangentialen Kontakt zu aerodynamischen und Gesenkkavitätsoberflächen.
Die zunehmende Kerndicke widersteht Rattern und Durchbiegung bei tiefen axialen Eintauchungen.
Wendelnuten führen Metallspäne aus tiefen, beengten Formkavitäten.
Schneidet Formschrägen direkt an Kavitätswände und reduziert so CAM-Schritte und Zykluszeit.
Die Kegelgeometrie erhöht die Steifigkeit gegenüber geraden Halswerkzeugen und hilft, Rattern bei tiefen Passagen zu unterdrücken.
Erzeugt glatte 3D-Kavitätsübergänge, die manuelles Nachpolieren reduzieren können.
Verteilt Schnittkräfte entlang des Kegelprofils und unterstützt so den Kantenerhalt in zähen Legierungen.
Präzisionsgeschliffene Kugelspitzenradien unterstützen profilbezogene Wiederholgenauigkeit von Teil zu Teil.
| Spezifikation | Bereich / Details |
|---|---|
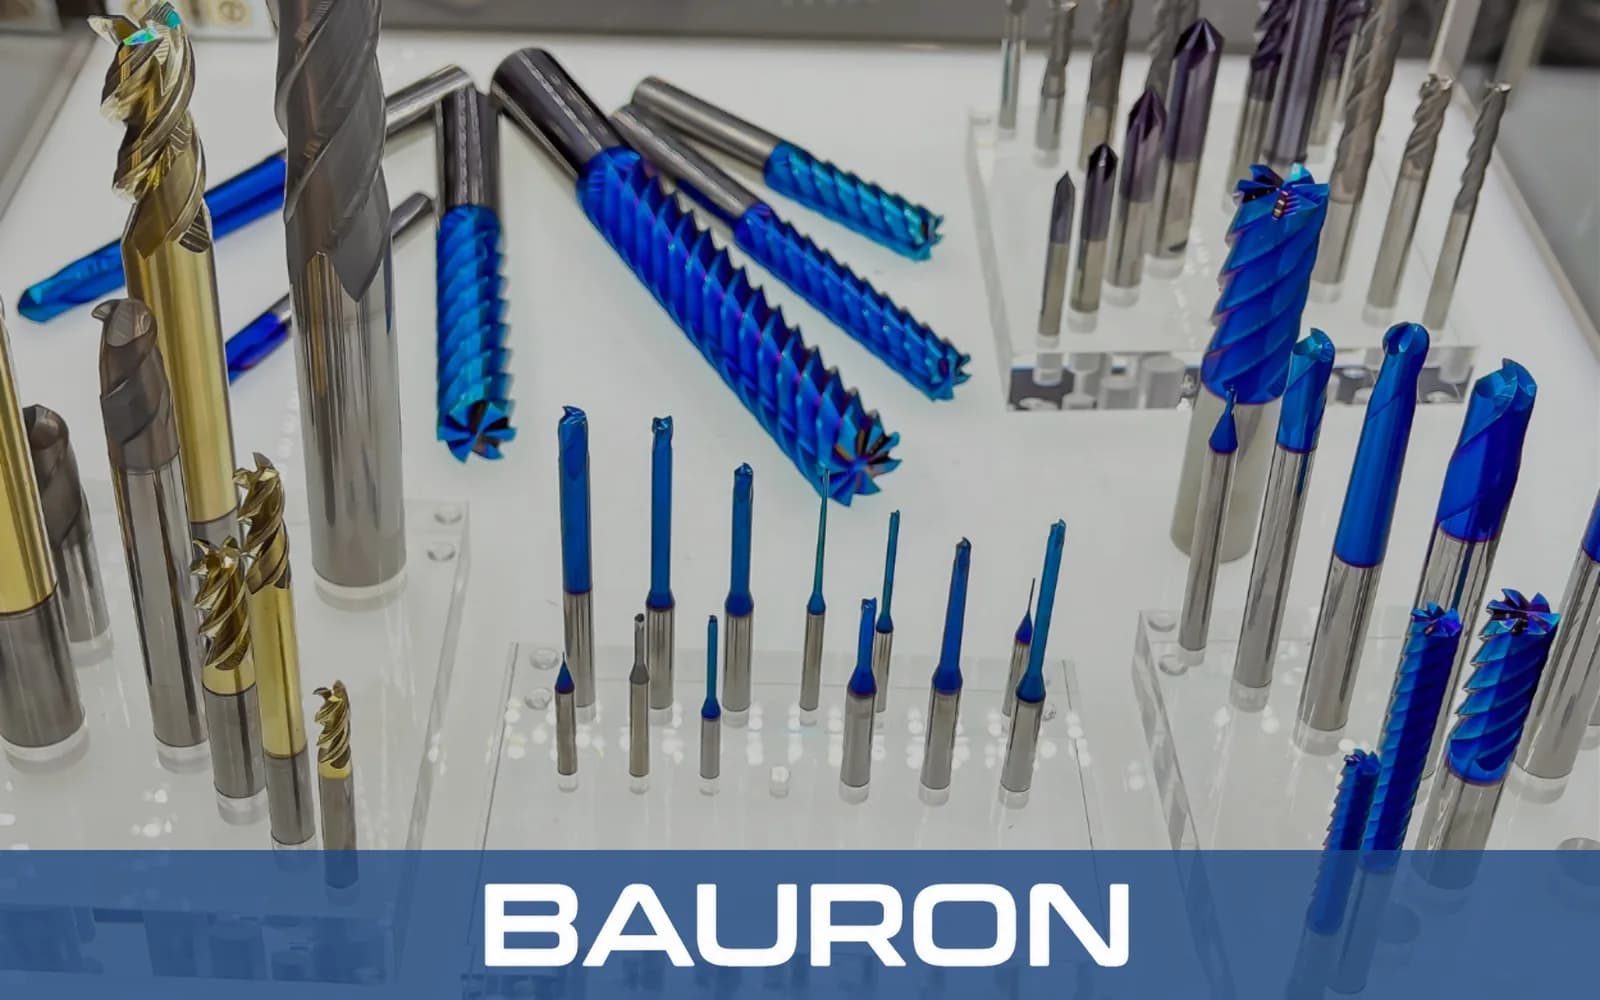
| Spitzenradiusgrößen | 1/64" bis 1/2"+; metrisch 0.5 mm bis 12 mm+ verfügbar |
| Kegelwinkel je Seite | 0.5°, 1°, 1.5°, 2°, 3°, 5°, 7° und 10° Standardkegel |
| Nutenzahl | 2 Nuten für Nichteisenwerkstoffe und Aluminium; 3 oder 4 Nuten für Stähle und Titan |
| Schaftausführungen | Gerade zylindrisch oder verstärkter Kegelschaft |
| Schneidzentrum | Echte zentrumsschneidende Kugelgeometrie |
| Bearbeitungsart | Tiefes 3D-Kavitätsprofilieren, Formschrägenfräsen und Gesenkfräsen |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| Feinstkorn-Hartmetall | Gehärtete Werkzeugstähle, Edelstahl und Titan. | Kernsteifigkeit hilft, Rattern und Werkzeugbiegung bei tiefen 3D-Passagen zu verhindern. |
| nACo / AlTiN-Beschichtung | Gehärtete Formstähle bis 65 HRC und Trockenfräsen. | Thermohärte schützt die Kugelkopfspitze vor Wärme. |
| DLC / ZrN-Beschichtung | Aluminiumlegierungen, Kupfer und nichteisenhaltige Polymere. | Geringe Reibung hilft, Werkstoffverschweißen in tiefen Taschen zu verhindern. |
Feinstkorn-Hartmetall bietet Kernsteifigkeit, nACo oder AlTiN unterstützt gehärtete Stähle und Trockenfräsen, und DLC oder ZrN reduziert Werkstoffverschweißen in Nichteisenarbeit.
Halten Werkzeugvektor-Eingriff in komplexen 3D-Formkavitäten.
Führen Z-Ebenen-Kavitätsschruppen und 3D-Oberflächenfeinbearbeitung in Formblöcken aus.
Nutzen angetriebene Werkzeugspindeln für tiefe Radialkonturen an kleinen Drehteilen.
Bearbeitet tiefe Kavitäten, Kernstifte, Trennebenen und formschräge Taschenwände. Im Formen- und Gesenkbau werden diese Werkzeuge häufig als CNC-Gesenkfräser geführt.
Navigiert winklige Zwischenräume zwischen Schaufeln, um Fußradien zu feinbearbeiten.
Profiliert gekrümmte Einlass- und Auslasskanäle in Motorzylinderköpfen. Spezielle Porting-Werkzeuge für Aluminium-Zylinderköpfe ergänzen eine beladungsarme Nutengeometrie für weiche Legierungen.
Skulptiert Freiform-Implantatgeometrien und formschräge Dental-Copings für die Fertigung von Medizinprodukten.
Der Kegelkern verdickt sich zum Schaft hin, erhöht die Steifigkeit für tiefe Taschen und ermöglicht zugleich, formschräge Taschenwände in einem Durchgang zu schneiden. Wo senkrechte Wände keinen Raum für einen Kegel lassen, sorgt stattdessen ein Hartmetall-Kugelkopffräser mit reduziertem Hals für die Reichweite.
Wählen Sie einen Winkel, der der geforderten Teile- oder Formschräge entspricht oder etwas kleiner ist, üblicherweise 1° bis 5° für Spritzgussformen. Nicht standardmäßige Winkel können als Sonderfräser gefertigt werden.
Der Rotationsradius im exakten Zentrum ist null, daher erreicht auch die Schnittgeschwindigkeit dort null. Auf 5-Achs-Maschinen verschiebt ein Neigen des Werkzeugs um 15° bis 30° den Kontakt zum schnelleren Außenradius.
Feinstkorn-Hartmetallwerkzeuge mit nACo- oder AlTiN-Beschichtungen sind für gehärtete Stähle wie H13, D2 und S7 bis 65 HRC ausgelegt.
Bauron Precision Tools kann nicht standardmäßige Kegelwinkel, Spitzenradien, Freihälse mit großer Reichweite und Verschleißbeschichtungen für 3D-CAD/CAM-Modelle konstruieren.
Bauron bietet Konstruktions- und Engineering-Unterstützung für Anforderungen an Hartmetall-Sonderwerkzeuge. Das Engineering-Team arbeitet mit Kunden an Sondergeometrien, Spezialbeschichtungen und komplexen Zerspanungsaufgaben.
Engineering kontaktieren