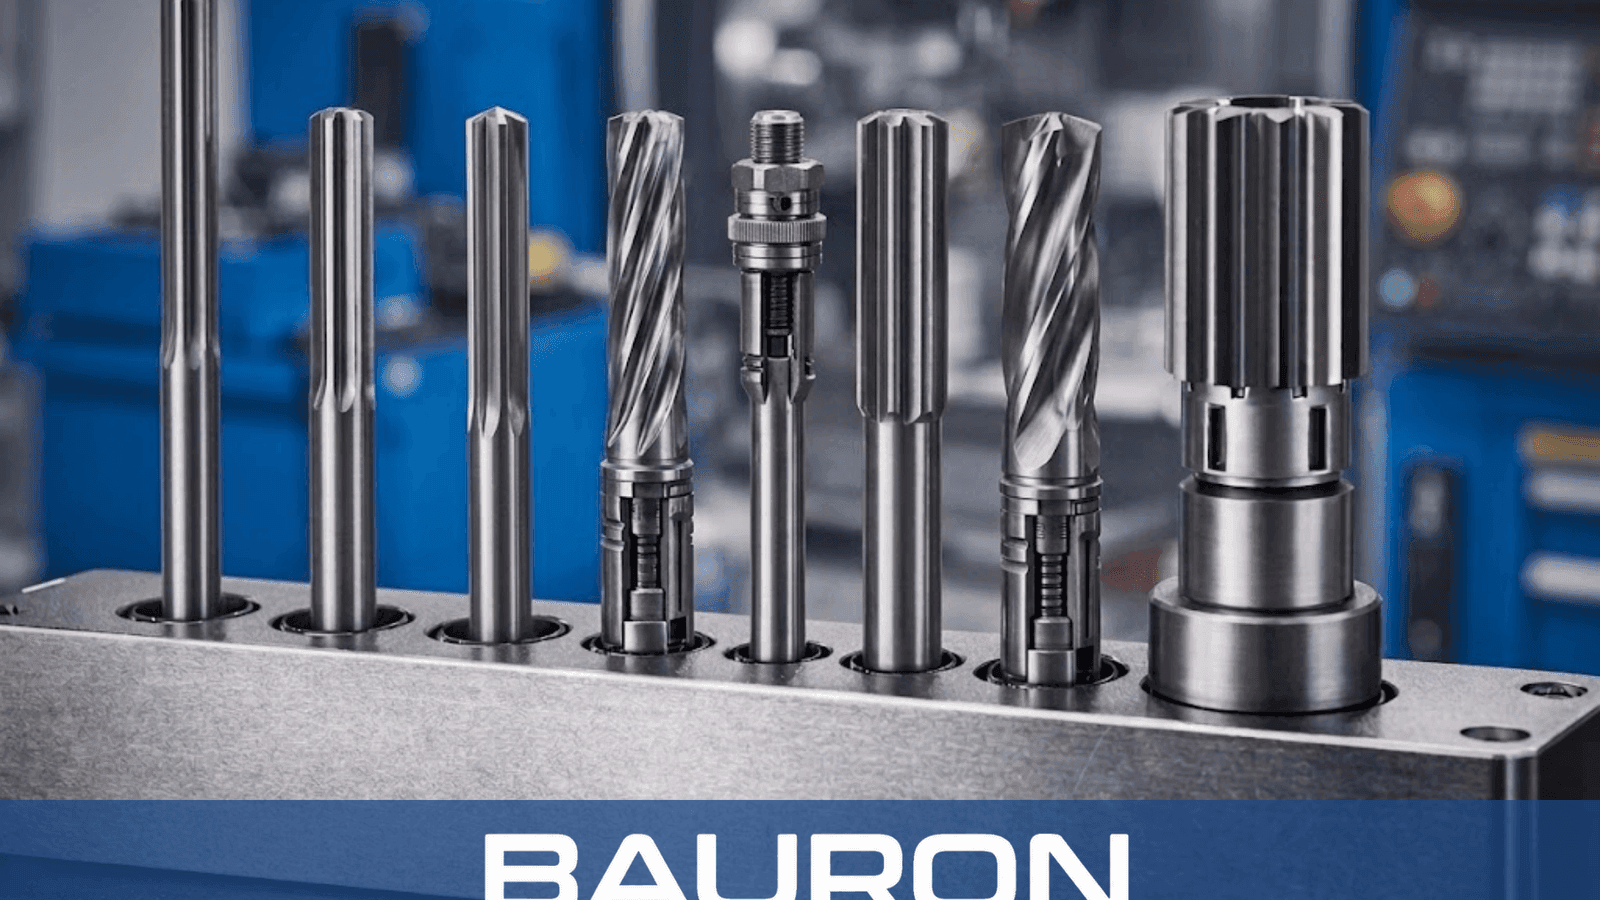
Erstbohren
Der vordere Abschnitt arbeitet als Bohrer und erzeugt den groben Bohrungsdurchmesser.
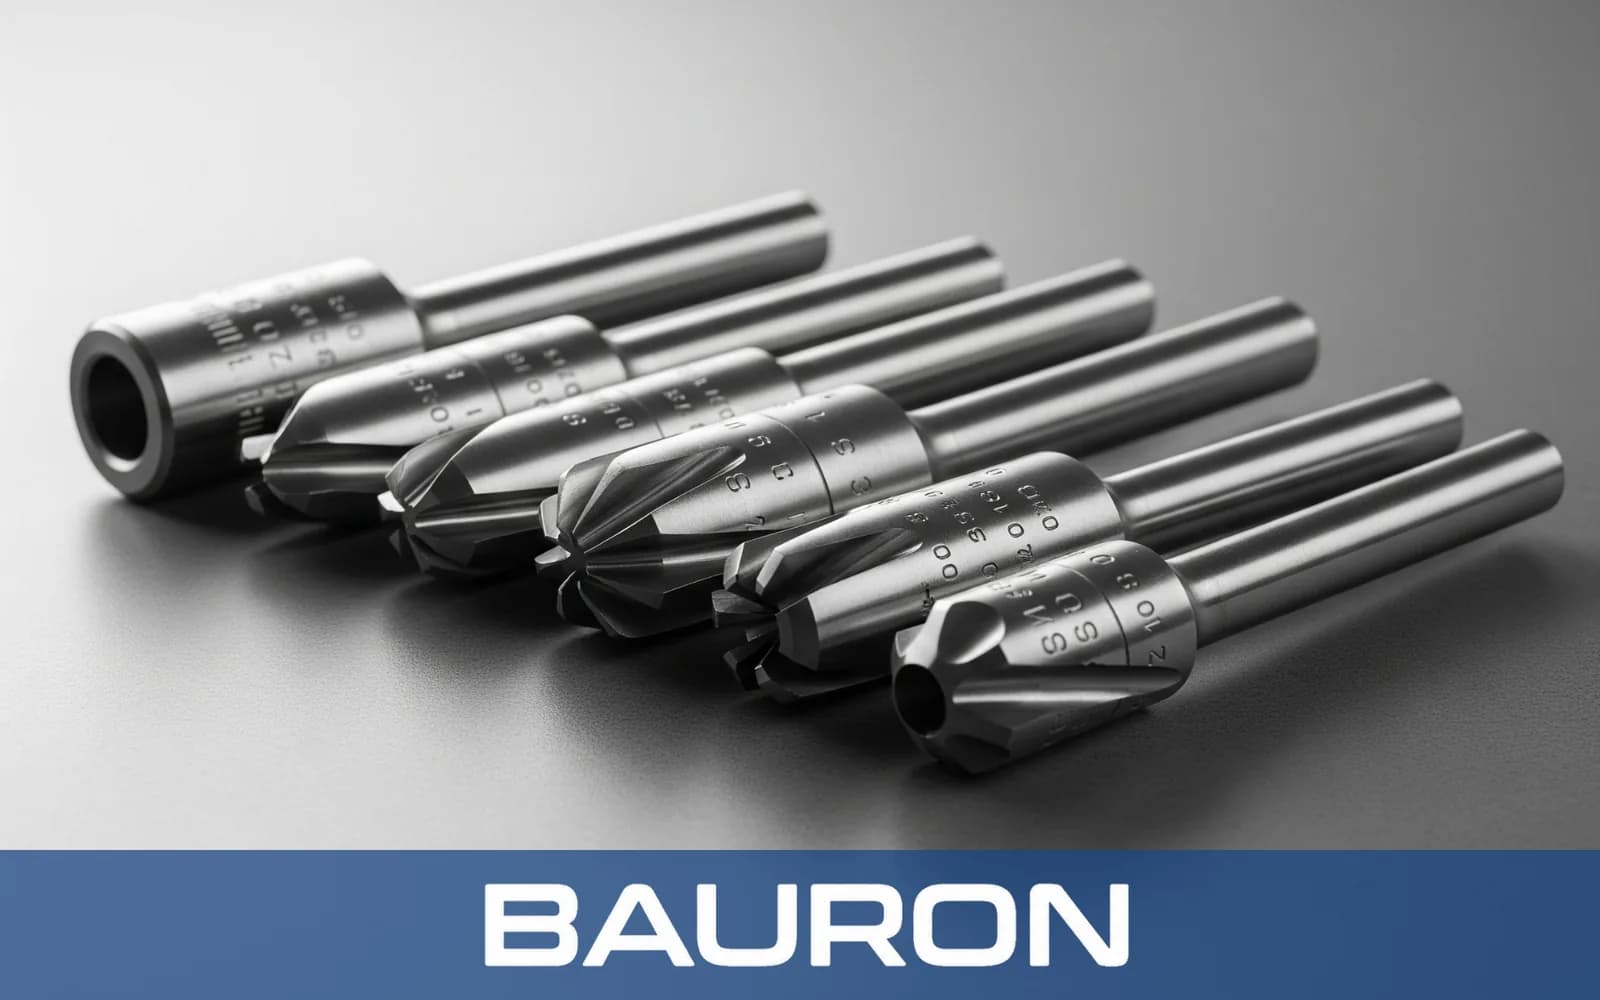
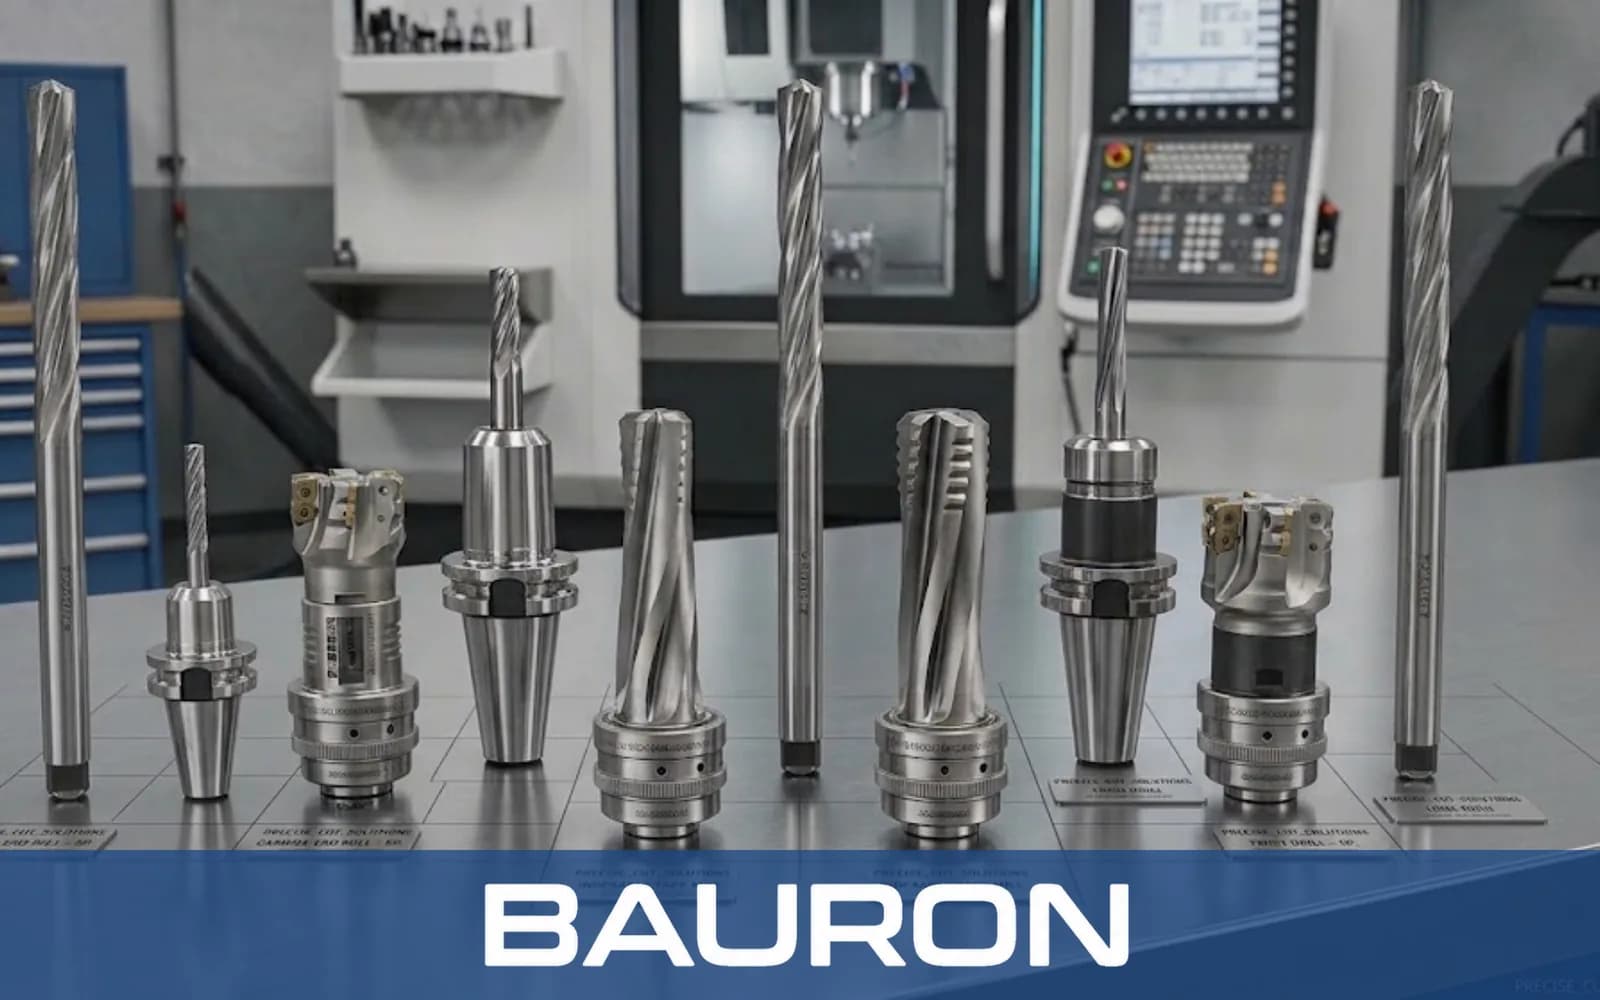
Eine Kombinationsreibahle vereint Bohren und Reiben in einem Schneidwerkzeug. Diese Bohr-Reib-Architektur erzeugt die anfängliche Bohrung und bearbeitet sie anschließend fertig, ohne einen Werkzeugwechsel oder separaten Indexiervorgang.
Der vordere Abschnitt arbeitet als Bohrer und erzeugt den groben Bohrungsdurchmesser.
Der folgende genutete Abschnitt bearbeitet die neu gebohrte Bohrung auf ihr Endmaß.
Beide Schneidabschnitte teilen eine Achse, was die Ausrichtungsabweichung reduziert, die zwischen separaten Bohr- und Reibaufspannungen auftreten kann.
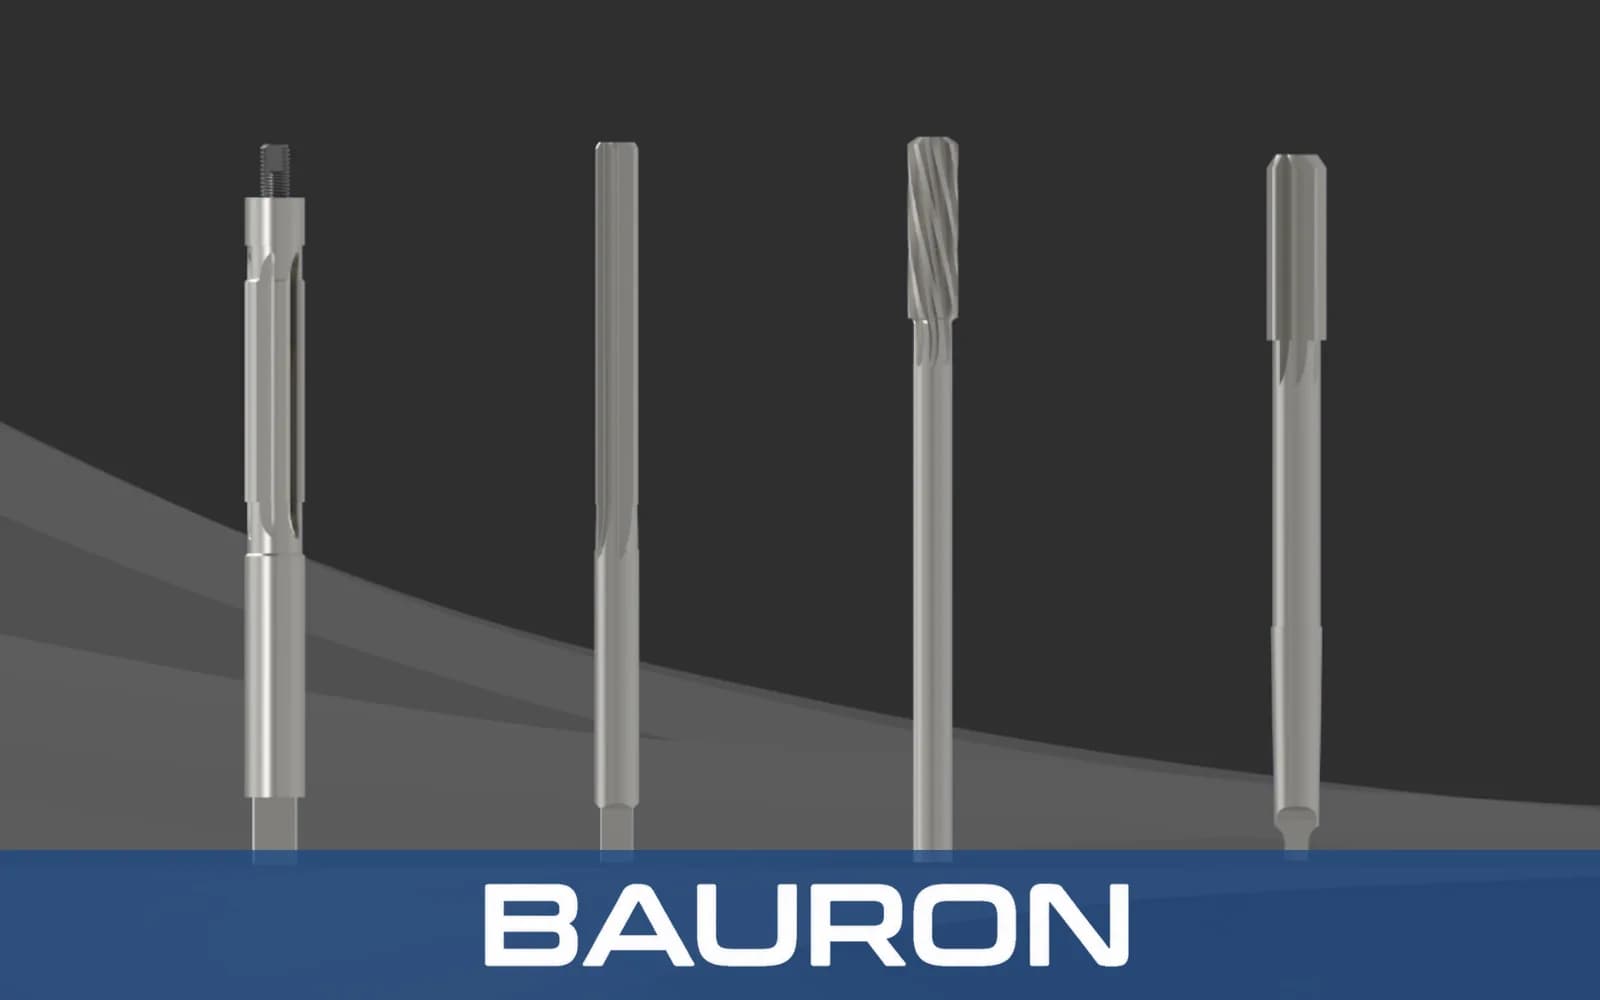
Kombiniert Bohren und Reiben, um die Zykluszeit zu reduzieren.
Begrenzt Ausrichtungsunterschiede zwischen dem Bohr- und Fertigbearbeitungsabschnitt. Wo stattdessen eine vorhandene Bohrung den Schnitt führen muss, folgen Führungsreibahlen der ursprünglichen Bohrungsachse.
Reduziert die Maschinenstillstandszeit zwischen Bohren und Reiben.
Unterstützt die Spanabfuhr aus beiden Schneidzonen.
Können gestufte Durchmesser, Konizitäten oder anwendungsspezifische Bohrungsprofile integrieren, wenn sie als Sonderreibahlen gefertigt werden.
Ist konstruiert, um Durchbiegung unter den kombinierten Bohr- und Reibkräften zu widerstehen.
| Spezifikation | Bereich / Details |
|---|---|
| Durchmesserbereich | 1/8" bis 1-1/2", mit kundenspezifischen Durchmessern verfügbar |
| Bohrabschnitttyp | Spiralbohr- oder Spitzenschliffgeometrie |
| Reibabschnitt | Gerade, Spiral- oder Stufenprofile |
| Schafttyp | Gerade, Morsekegel oder Weldon |
| Toleranz | Präzisionsgeschliffen nach OEM- oder Kundenvorgaben |
| Anzahl der Nuten | Variabel je nach Werkzeugdurchmesser |
| Werkstoff / Beschichtung | Geeignet für | Wesentlicher Vorteil |
|---|---|---|
| Vollhartmetall | Hochgeschwindigkeits-Großserienproduktion. | Bietet Härte und Verschleißfestigkeit für kontinuierliche Zyklen. |
| Kobaltstahl (HSS-Co) | Allgemeiner Einsatz und unterbrochene Schnitte. | Bietet Zähigkeit und Hitzebeständigkeit beim Bohren. |
| Titanaluminiumnitrid (TiAlN) | Trockenbearbeitung und anspruchsvolle Schnittbedingungen. | Kann Reibung und Materialaufbau an den Schneidkanten reduzieren. |
Vollhartmetall bietet Verschleißfestigkeit für stabile Großserienproduktion, Kobaltstahl fügt Zähigkeit für allgemeine und unterbrochene Schnitte hinzu, und TiAlN kann Reibung und Materialaufbau reduzieren.
Führen automatisiertes Bohren und Reiben in einem einzigen Werkzeugzyklus aus.
Verwenden Kombinationswerkzeuge, um die Zykluszeit in der Großserienproduktion zu reduzieren.
Bearbeiten Bohrungen in rotierenden zylindrischen Werkstücken in automatisierten Zyklen fertig.
Bohrt und bearbeitet Befestigungsbohrungen in Motorkomponenten in einem Zyklus fertig.
Erzeugt und bearbeitet Bohrungen für eng passende Luft- und Raumfahrtbefestiger fertig.
Kombiniert zwei Schneidschritte, um die Zykluszeit zu reduzieren und den Durchsatz automatisierter Linien zu erhöhen.
Unterstützt die Produktion in der allgemeinen Fertigung, bei der Zyklusgeschwindigkeit und Bohrung-zu-Bohrung-Konsistenz wesentliche Prozessanforderungen sind.
Die Kombination beider Operationen reduziert die Zykluszeit und hält den Bohr- und Fertigbearbeitungsabschnitt auf derselben Achse ohne Werkzeugwechsel.
Anwendungsspezifische Werkzeuge können für Werkstoffe von Baustahl und Aluminium bis hin zu gehärtetem Edelstahl und Luft- und Raumfahrtlegierungen durch Auswahl des geeigneten Substrats und der Beschichtung konstruiert werden. Der Leitfaden zur Reibahlen-Konstruktion zeigt, wie die Reibahlengeometrie auf das jeweilige Werkstücksubstrat abgestimmt wird.
Die Bohr- und Reibabschnitte unterliegen unterschiedlichen Verschleißmustern, sodass die Standzeit von der eines dedizierten Bohrers und einer Maschinenreibahle abweichen kann. Der Zykluszeitvorteil muss gegen dieses Verschleißverhalten abgewogen werden.
Maschinensteifigkeit, ein Präzisionswerkzeughalter und Kühlmittelzufuhr, die Späne aus beiden Schneidzonen entfernt, beeinflussen die resultierende Ausrichtung und Maßhaltigkeit.
Ein kundenspezifisches Werkzeug kann mehrere gestufte Durchmesser, konische Merkmale oder spezialisierte Fasen in einer Schneidsequenz kombinieren. Ist die Bohrung bereits gebohrt, übernimmt stattdessen eine eigene Stufenreibahle die Fertigbearbeitung der gestuften Durchmesser.
Bauron bietet Konstruktions- und Ingenieursunterstützung für kundenspezifische Kombinationswerkzeug-Durchmesser, Stufen- oder Konusprofile, Schäfte, Nutengeometrien, Substrate und Beschichtungen. Teilen Sie die vollständige Bohrungszeichnung und Zyklusanforderungen für eine technische Prüfung mit.
Engineering kontaktieren